Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
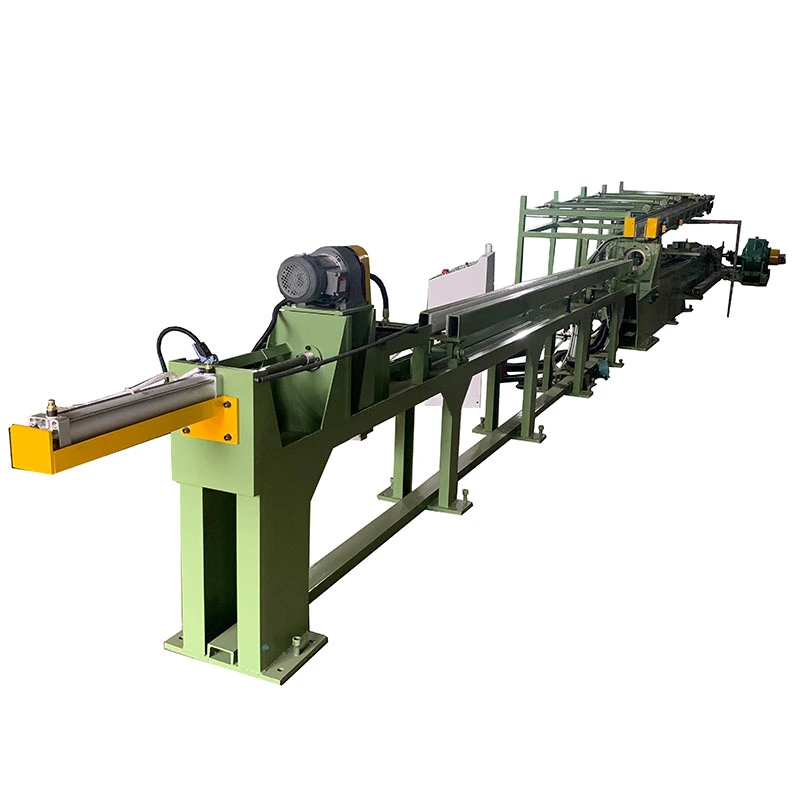
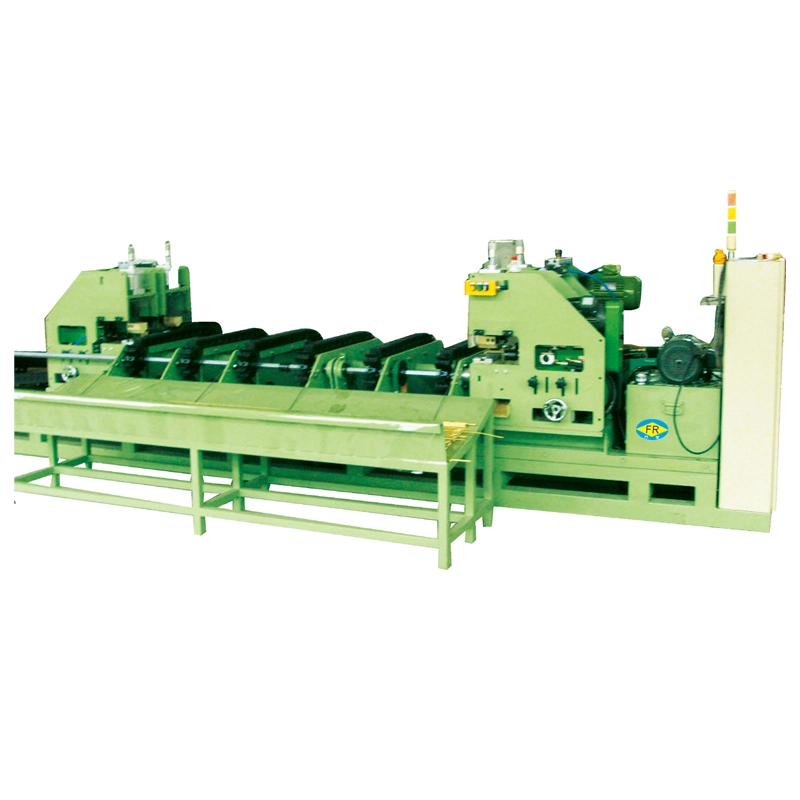
DeAutomatisk Crawler-Type Cold Drawing Machine med Coilerer designet til kontinuerlig optrækning og oprulning afmetalrør med lille diameter. Med trækkræfter af10–50 kNog hastigheder op til100 m/min, larvebåndsdrevet giver stabil træk og kontinuerlig drift. Den håndterer rørdiametre påφ5–40 mmog føder trukket materiale direkte ind i coileren, reducerendeskæring, håndtering og opbevaring. Velegnet til kobber-, aluminium-, rustfrit stål- og kulstofstålrør, der anvendes iVVS-, bil-, el- og generel teknik.
DeAutomatisk Crawler-Type Cold Drawing Machine med Coilerer designet til producenter, der skal tegne metalrør med lille diameter kontinuerligt og modtage det færdige produkt i spoler i stedet for lige længder. Den kombinerer encrawler-type tegning system, præcision matrice holder, PLC kontrol og automatisk coiling stationi én produktionslinje, hvilket eliminerer gentagne stop, aflæsning, skæring og manuel overførsel mellem træk- og oprulningsoperationer.
Denne konfiguration er især nyttig, når produktet leveres i lange sammenhængende længder til nedstrøms rørbøjning, skæring, varmevekslerfremstilling eller yderligere tegning. FR-serien dækker rørdiametre fraφ5 til φ40 mm, med at trække kræfter fra10 til 50 kNog maksimale tegnehastigheder på80-100 m/min, afhængigt af model og procesforhold.


Traditionelle kæde- eller hydrauliske trækbænke trækker røret i individuelle slag. Den automatiske crawler-type koldtrækningsmaskine med coiler skal stoppe efter hvert slag, så operatøren kan nulstille, aflæsse eller overføre arbejdsemnet. Denne driftsmetode er acceptabel for korte lige rør, men den bliver ineffektiv, når kunden har brug for dethundreder eller tusinder af meter kontinuerlige rør med lille diameter.
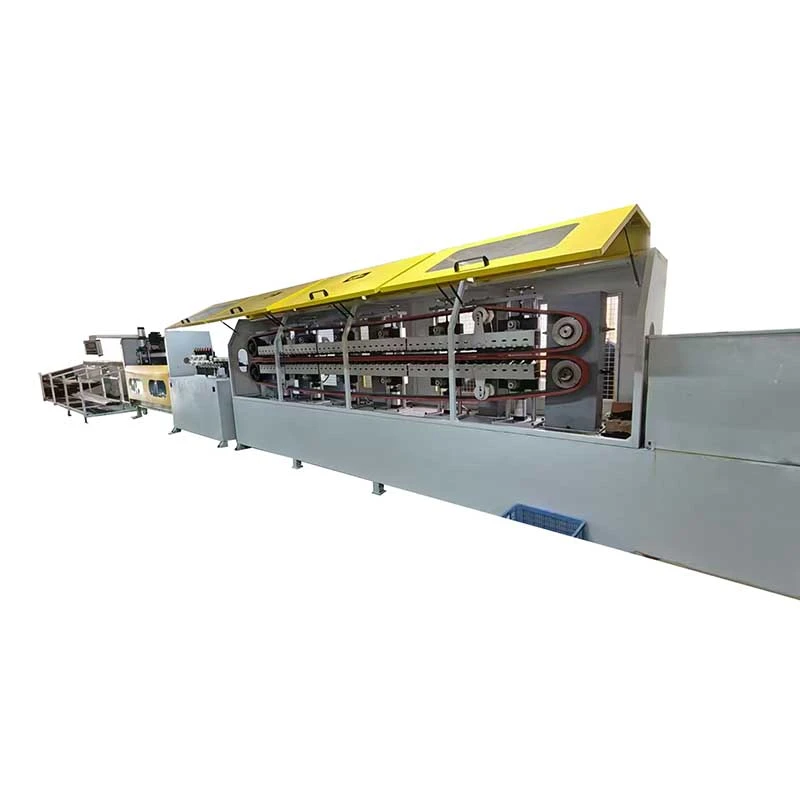
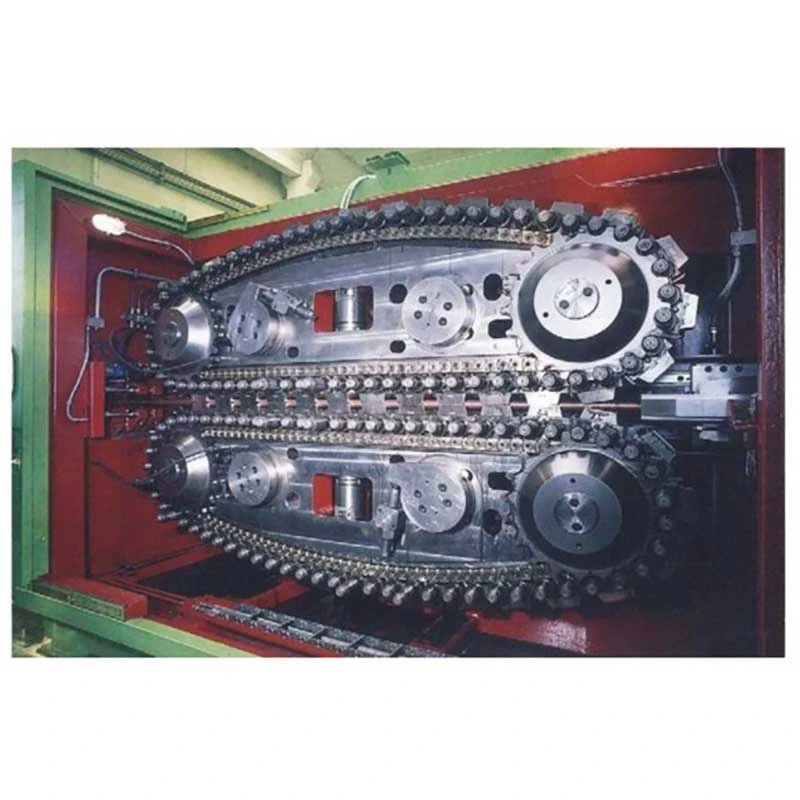
Crawler-systemet ændrer trækmetoden fra intermitterende slagbevægelse tilkontinuerlig friktionstræk. Øvre og nedre larvebånd griber røret over et langt kontaktområde og fører det kontinuerligt gennem trækmatricen. Det færdige rør kommer derefter direkte ind i coileren.
Resultatet er ikke blot en højere tegnehastighed. De vigtigste produktionsfordele er færre håndteringstrin, mindre mellemlagring, reduceret operatørindgreb og et færdigt produktformat, der kan overføres direkte til den næste proces.
Når kontinuerlig tegning er vigtig:Det er mest værdifuldt til langlange kobber-, aluminium- og stålrør, hvor produktionsvolumen og spolelevering er vigtigere end at producere individuelle lige stænger.
Når det betyder mindre:Hvis dit produkt altid leveres i korte lige længder og kræver hyppige skift mellem meget forskellige rørstørrelser, kan et konventionelt trækbænk være mere passende. Maskinvalg bør derfor baseres på materiale, reduktion pr. gennemløb, færdig diameter, påkrævet længde og leveringsformat frem for hastighed alene.
1. Sondeernæring:Det indgående rør forsynes fra en decoiler eller lige-længde fødesystem og kommer ind i maskinen gennem indgangsguiden.
2. Tegneform:Røret passerer gennem en præcisionstrækmatrice, hvilket reducerer den udvendige diameter og kontrollerer den færdige dimensionsprofil. Matricedesign og smøring har en direkte effekt på trækkraft, overfladetilstand og værktøjslevetid.
3. Kontinuerlig crawler-træk:To parallelle larvebånd griber røret før eller omkring tegneoperationen. Flere par pneumatiske cylindre udøver kontrolleret tryk for at opretholde friktionen mellem skinnerne og røret. I modsætning til et kædetrækbænk behøver larvebåndet ikke at slippe og nulstille efter hvert slag.
4. Tegning med variabel hastighed:Tegningshastigheden kan løbende justeres inden for det nominelle område. Den faktiske produktionshastighed bør vælges i henhold til materialestyrke, rørstørrelse, reduktionsforhold, smøring og påkrævet overfladefinish i stedet for blot at arbejde ved maksimal hastighed.
5. Synkroniseret spole:Det trukne rør kommer ind i spolestationen umiddelbart efter at have forladt tegnesektionen. Spolehastigheden følger tegnehastigheden for at kontrollere linjespændingen og producere en stabil spole.
6. Spoleskift:Når den forudindstillede spolelængde eller produktionsmængde er nået, stopper styresystemet ledningen for udskiftning af spole, og den næste spole eller tromle kan placeres til produktion.
7. PLC og HMI kontrol:Styresystemet styrer tegnehastighed, længdetælling, spoledrift og spoleskiftesekvens, hvilket giver operatøren mulighed for at overvåge hele processen fra én kontrolstation.
Kravledrevet giver kontinuerlig træk i stedet for gentagne pull-stop-cyklusser. FR-16 og FR-25 tilbyder tegnehastigheder op til80 m/min, mens FR-38 når op til100 m/min.
For en kobberrørsproducent med høj volumen, der leverer lange spoler til HVAC-producenter, kan dette driftsprincip fjerne nedetiden forbundet med gentagne trækbænkeslag. Maksimal hastighed er dog ikke automatisk den bedste produktionshastighed. For vanskelige rustfri stålkvaliteter eller høje reduktionsforhold kan en lavere hastighed med passende smøring give bedre værktøjslevetid og overfladekvalitet.
Længden på crawler-kontakten varierer fra1800 til 3500 mm. Et længere kontaktområde gør det muligt at fordele trækkraften over en større rørlængde, hvilket reducerer risikoen for, at larvebåndet glider, når der kræves større trækkraft.
Denne parameter bliver særlig vigtig ved bearbejdning af hårdere materialer, større rørdiametre eller højere reduktioner. For blødt kobberrør med en beskeden reduktion er den længste crawler ikke nødvendigvis påkrævet.
FR-serien bruger flere luft-cylindre par til at kontrollere crawler-spændetrykket. FR-16 bruger 8 par, FR-25 bruger 10 par og FR-38 bruger 12 par.
Formålet er at opretholde tilstrækkeligt friktionsgreb langs trækzonen uden at være afhængig af for stort tryk på et enkelt punkt. Korrekt trykjustering er vigtig, fordi utilstrækkeligt tryk kan forårsage glidning, mens for højt tryk kan markere eller deformere rørets overflade.
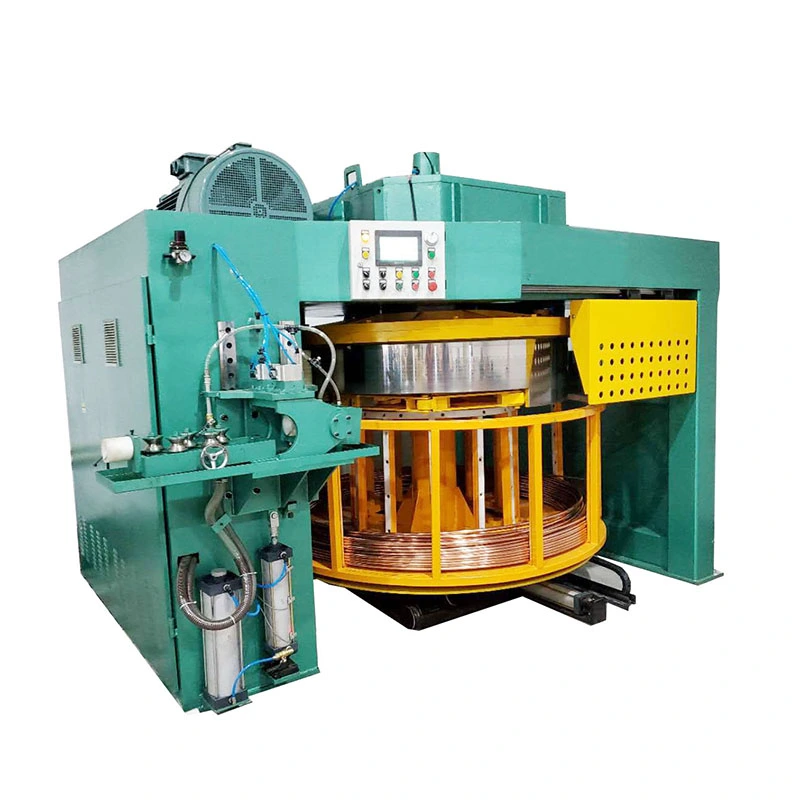
Det færdige rør vikles direkte på en spole eller tromle efter trækning. Dette er nyttigt til HVAC, køle- og bilslanger, hvor downstream-processer ofte kræver lang kontinuerligt materiale.
En kobberrørsproducent, der bruger en FR-38 til klimaanlægsrør, kan derfor overføre den færdige spole direkte til efterfølgende skæring, bukning eller varmevekslerproduktion i stedet for først at skære materialet i lige længder, bundte det og derefter føre det ind i en anden proces.
De tre standardmodeller dækker forskellige krav til diameter og trækkraft. At vælge en større model, blot fordi den tilbyder en højere maksimal hastighed, kan øge udstyrs- og energiomkostningerne uden at forbedre produktionen, hvis den nødvendige rørstørrelse og reduktion er lille.
| Model | FR-16 | FR-25 | FR-38 |
| Rørdiameterområde | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Tegning Kraft | 10 kN | 30 kN | 50 kN |
| Hovedmotoreffekt | 15 kW | 22 kW | 37 kW |
| Tegnehastighed | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Luftcylinderpar | 8 par | 10 par | 12 par |
| Crawler Bredde | 80 mm | 100 mm | 120 mm |
| Crawler kontaktlængde | 1800 mm | 2500 mm | 3500 mm |
| Coiling Station | Integreret | Integreret | Integreret |
Modelvalg:FR-16 er velegnet til mindre rørstørrelser op til φ16 mm; FR-25 giver en højere trækkraft til φ10-φ25 mm applikationer; FR-38 er beregnet til større rørstørrelser op til φ40 mm og applikationer, der kræver op til 50 kN trækkraft. Det endelige valg skal bekræftes ud fra startdiameter, færdigdiameter, materialekvalitet, reduktion pr. gennemløb, smøremetode og påkrævet produktionsoutput.
Typiske materialer:Kobber- og aluminiumsrør til klimaanlæg, køleanlæg, kondensatorer og fordampere.
Kundescenarie:En kobberrørsproducent bruger et FR-38 kravlebænk med integreret spole til at producere lange klimaanlægsrør. Den kontinuerlige tegneproces gør det muligt for det trukne rør at komme direkte ind i coileren, hvilket reducerer behovet for mellemskæring og manuel overførsel før næste produktionsoperation.
Til denne anvendelse er trækhastighed og spolestabilitet normalt vigtigere end maksimal trækkraft alene. Smøring, matricetilstand og endelig dimensionstolerance bør evalueres sammen med outputkrav.
Typiske materialer:Kulstofstål, rustfrit stål, kobber og aluminiumsrør til bremseledninger, brændstofsystemer og køretøjers klimaanlæg.
Kundescenarie:En slangeleverandør til biler bruger en FR-25 til kontinuerlig produktion af oprullede rør med lille diameter. Kravletræksystemet undgår den gentagne acceleration og deceleration forbundet med intermitterende trækning, hvilket hjælper producenten med at opretholde en mere stabil kontinuerlig proces før nedstrøms skæring og formning.
For bilslanger kan overfladetilstand og dimensionskonsistens være vigtigere end at opnå den højest mulige linjehastighed, fordi defekter kan blive dyre efter bøjning, afbrænding eller samling.
Typiske materialer:Rustfrit stål og andre præcisionslegeringer, der bruges til rør med lille diameter og instrumenteringskomponenter.
Kundescenarie:En producent af medicinsk udstyr bruger en FR-16 til at tegne rustfrit stålrør med lille diameter til efterfølgende skæring og montering. Den kontinuerlige proces er velegnet, når der kræves lange, ensartede rørlængder, før materialet skæres i individuelle komponenter.
Til medicinske applikationer og instrumenteringsapplikationer er maksimal hastighed normalt mindre vigtig end dimensionskontrol, overfladetilstand, værktøjsstabilitet og sporbar kvalitetsinspektion.
Små kobber-, aluminium- og stålrør kan trækkes og rulles til elektriske komponenter, instrumentering, varmeoverførselskomponenter og andre konstruerede produkter. Den integrerede spolekonfiguration er mest nyttig, hvor den næste proces kan acceptere kontinuerligt spolemateriale.
Standard maskinpakken inkludererlarvetræksystem, hovedmotor, gearkasse, matriceholder, pneumatisk spændesystem, integreret spolestation, PLC styreskab med HMI og standard maskinkomponenter.
Tegningsmatricer til specifikke rørstørrelser vælges normalt i henhold til kundens materiale og beståelsesplan og kan citeres separat. Decoilers, ekstra fodringsudstyr, specielle spoletromler, tilpasset automatisering og andet upstream- eller downstream-udstyr kan konfigureres i henhold til produktionslinjen.
| MOQ | 1 komplet maskinsæt |
| Mængdebaseret prisfastsættelse | 1 sæt / 2-4 sæt / 5+ sæt; endelig enhedspris er angivet i henhold til model, konfiguration og ordremængde |
| Handelsperiode | FOB Shenzhen Port, Kina; andre Incoterms tilgængelige efter aftale |
| Betalingsperiode | 30% depositum efter ordrebekræftelse; 70% balance før forsendelse efter fabriksaccepttest |
| Standard ordregennemløbstid | FR-16 / FR-25: ca. 30-60 dage; FR-38 og tilpassede konfigurationer: ca. 60-90 dage |
| Fremskyndet ordre | Prioritetsproduktion kan arrangeres i henhold til fabrikkens kapacitet og konfiguration. Den fremskyndede leveringsdato skal bekræftes i det kommercielle tilbud før ordreafgivelse. |
| Garanti | 12 måneder fra idriftsættelse |
Vigtig:Leveringstiden starter efter at tekniske specifikationer, tegningskrav og kommercielle vilkår er bekræftet. Brugerdefinerede matricer, speciel automatisering, importerede elektriske komponenter og kundespecifikke testkrav kan påvirke den endelige leveringsplan.
Den automatiske Crawler-Type Cold Drawing Machine med Coiler er konstrueret omkring kundens faktiske rørtrækningsproces i stedet for kun at blive valgt ud fra den nominelle rørdiameter. Før produktionen kan det tekniske team evaluerematerialekvalitet, startstørrelse, færdigstørrelse, reduktionsforhold, påkrævet trækkraft, produktionshastighed og oprulningskrav.
1. Procesteknik:Bekræft rørmateriale, dimensioner, matricearrangement, crawler-konfiguration og oprulningskrav.
2. Materialeinspektion:Efterse nøglestål, aksler, gear, larvebåndskomponenter og andre bærende dele før bearbejdning.
3. Præcisionsbearbejdning:Maskincrawler-rammer og større mekaniske komponenter i henhold til tekniske tegninger og påkrævede tolerancer.
4. Mekanisk samling:Saml larvedrev, gearkasse, pneumatisk spændesystem, matriceholder og spolesystem.
5. Elektrisk integration:Installer PLC, HMI, sensorer, motorer og styrekomponenter og komplet maskinledning.
6. PLC idriftsættelse:Bekræft styring af tegnehastighed, længdetælling, spolingssynkronisering og spolskiftesekvens.
7. Fabrikstest:Maskinen udsættes for tomgang og belastningstest. Hvor kunderørprøver er tilgængelige, kan tegne- og opviklingsydelsen kontrolleres ved hjælp af det faktiske materiale.
8. Slutinspektion:Tjek maskindimensioner, elektriske funktioner, pneumatisk drift, smøring, sikkerhedsanordninger og færdig spoletilstand.
9. Eksportemballage:Maskinen er pakket i henhold til oversøiske transportkrav, med beskyttelse mod fugt, korrosion og håndteringsskader.
Drawbench engineering siden 1998.FangRong har fokuseret på koldtrækning og relateret metalformningsudstyr i mere end to årtier. Virksomhedens ingeniørbaggrund omfatter et taiwansk tegne-udstyrspartnerskab og efterfølgende uafhængig produktionsudvikling.
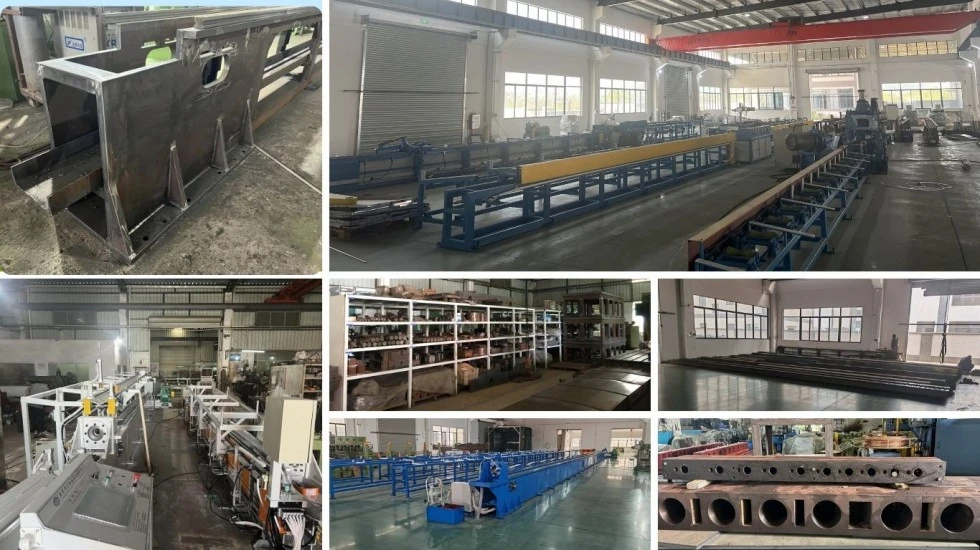
To produktionsfaciliteter.Dongguan og Yangjiang produktionsfaciliteter understøtter mekanisk fremstilling, montering, test og levering af udstyr til forskellige ordrevolumener.
International installationserfaring.FangRong udstyr er blevet leveret til kunder i mere end 70 lande, hvilket giver praktisk erfaring med forskellige rørmaterialer, produktionskrav og fabriksforhold.
Fabriksgodkendelsestest.Nøglefunktioner kontrolleres før forsendelse. Til projekter, hvor kundeprøver leveres på forhånd, kan tegne- og opviklingsprocessen testes i forhold til det faktiske produktionsmateriale.
Applikationsbaseret teknisk support.Det tekniske team kan hjælpe med valg af matrice, beregning af trækkraft, planlægning af pass-plan, crawler-konfiguration, maskinlayout og oprulningskrav. Dette er især vigtigt, når et intermitterende trækbænk udskiftes med en kontinuerlig tegnelinje.
ISO 9001:2015— Kvalitetsstyringssystem, der dækker design, produktion, installation og service. Certifikat nr. UQ231211R1.
CE-mærkning— Standard FR-maskiner leveres med CE-overensstemmelsesdokumentation, der gælder for maskinkonfigurationen og relevante EU-krav. Maskinsikkerhedsvurdering er baseret på gældende krav vedrDirektiv 2006/42/EFog tilhørende harmoniserede standarder.
SGS inspektion— Tredjepartsinspektion kan arrangeres for aftalte maskinspecifikationer, ydeevne og sikkerhedskrav.
Patentportefølje— FangRong har udviklet patenterede teknologier i forbindelse med tegneudstyr, matriceholdere, spændingsmekanismer og andre metaldannende komponenter.
Note:CE-overensstemmelse er konfigurationsspecifik. Hvis maskinen skal importeres til EU, skal den endelige tekniske fil, overensstemmelseserklæring, sikkerhedsanordninger og elektrisk konfiguration bekræftes for den nøjagtige leverede maskine. UKCA dokumentation og andre markedsspecifikke krav kan diskuteres før produktion.
Den automatiske Crawler-Type Cold Drawing Machine to Coil er forberedt til international forsendelse med eksportorienteret emballage og beskyttelse af mekaniske, elektriske og pneumatiske komponenter. Den endelige pakkemetode afhænger af maskindimensioner, forsendelsesrute og om udstyret sendes som en komplet maskine eller i adskilte sektioner.
For oversøiske projekter bekræftes pakkeliste, maskindimensioner, bruttovægt og læssearrangement før forsendelse, så køberen kan forberede toldbehandling, landtransport og fabrikslosningsudstyr på forhånd.
Start med den faktiske rørdiameter og trækkraft i stedet for maksimal hastighed. FR-16 dækker φ5-φ16 mm og giver 10 kN; FR-25 dækker φ10-φ25 mm og giver 30 kN; FR-38 dækker φ10-φ40 mm og yder 50 kN. Materialestyrke, startdiameter, færdigdiameter og reduktion pr. gennemløb bør også overvejes.
Ja, FR-serien kan konfigureres til kobber, aluminium, rustfrit stål, kulstofstål og udvalgte speciallegeringer. Den samme maskine bør dog ikke antages at bruge identiske matricer, smøre- eller trækparametre for hvert materiale. Hårdere materialer kræver generelt mere trækkraft og tættere kontrol med reduktion og smøring.
Nr. 100 m/min er den maksimale nominelle hastighed for FR-38 under passende procesbetingelser. Den faktiske produktionshastighed afhænger af materiale, rørdimensioner, reduktion, matricedesign, smøring, overfladekrav og opviklingsforhold. At køre med den maksimale hastighed er kun nyttig, når hele processen kan opretholde en stabil kvalitet ved den hastighed.
Den største forskel er trækkemetoden. Et konventionelt trækbænk trækker i slag, mens kravlesystemet giver kontinuerligt friktionsbaseret træk. Dette er fordelagtigt for lange kontinuerlige rør, fordi det reducerer stop-start-cyklusser og tillader det trukne produkt at komme direkte ind i coileren.
Korrekt larvetryk, sportilstand, justering og processmøring er vigtige. For højt klemtryk kan beskadige følsomme overflader, mens utilstrækkeligt tryk kan forårsage glidning. Spændesystemet skal derfor justeres efter rørmateriale og overfladekrav i stedet for blot at påføre maksimalt tryk.
Angiv venligstmaterialekvalitet, startrørsdiameter, færdigdiameter, rørvægstykkelse, hvis relevant, påkrævet tegnehastighed, målproduktionsoutput, spoledimensioner og tilgængelig strømforsyning. En tegningsprøve eller eksisterende beståelsesplan er også nyttig. Disse parametre gør det muligt at kontrollere den nødvendige trækkraft og maskinmodel før tilbud.
Standardmaskinen inkluderer tegnesystem og matriceholder. Matricer til specifikke rørstørrelser vælges i henhold til kundens materiale og dimensioner og er normalt tilbudt i henhold til den påkrævede tegneproces.
Ja. FR-seriens konfiguration inkluderer en integreret spolestation. Coileren følger tegnelinjens hastighed og vikler det færdige rør op på den specificerede spole eller tromle. Krav til spolelængde, spænding og omskiftning skal bekræftes under den tekniske specifikation.
Standard MOQ er1 komplet maskinsæt. Der kan udarbejdes mængdebaserede tilbud1 sæt, 2-4 sæt og 5+ sæt. Den endelige enhedspris afhænger ikke kun af mængden, men også af den valgte model, værktøj, spolekonfiguration, automatisering og kundespecifikke krav.
Standard FOB tilbud er baseret påShenzhen Port, Kina. Hvis dit logistikarrangement kræver en anden kinesisk havn, kan forsendelsesperioden og indlandstransportomkostninger genberegnes i tilbuddet.
Standard FR-16 og FR-25 ordrer kræver generelt30-60 dage. FR-38 og maskiner med tilpassede konfigurationer kræver generelt60-90 dage. Den bekræftede leveringstid starter, efter at tekniske specifikationer og ordredetaljer er afsluttet.
Prioriteret produktion kan diskuteres for presserende projekter. En fremskyndet ordre er underlagt den aktuelle fabrikskapacitet, komponenttilgængelighed og maskinkonfiguration. Den fremskyndede leveringsdato skal bekræftes skriftligt i det kommercielle tilbud, før ordren afgives.
Standardbetalingsordningen er30% depositum efter ordrebekræftelse og 70% balance før forsendelse efter fabriksaccepttest. Alternative vilkår kan diskuteres for kvalificerede projekter.
Maskinen kontrolleres for mekanisk drift, elektriske funktioner, pneumatisk fastspænding, styring af trækhastighed, viklingssynkronisering, sikkerhedsfunktioner og samlet montage. Når der leveres kunderørprøver, kan der arrangeres faktiske tegnings- og spoletest før forsendelse.
Ja. FangRong kan yde installationsvejledning, idriftsættelsessupport og operatørtræning. Uddannelse kan dække maskindrift, udskiftning af matricer, rutinemæssig vedligeholdelse, justering af larvebånd og grundlæggende fejldiagnose. Den nøjagtige serviceordning bekræftes i henhold til projektet og destinationen.
Standardgarantiperioden er12 måneder fra idriftsættelse. Almindelige reservedele såsom larvebåndskomponenter, gear, tætninger og sensorer kan leveres i henhold til maskinens konfiguration. Teknisk fjernsupport er også tilgængelig for drifts- og vedligeholdelsesproblemer.
Ja, hvor kunden kan levere repræsentativt rørmateriale og de nødvendige tegningsoplysninger på forhånd. Afprøvning med det faktiske materiale er særligt nyttigt til nye applikationer, fordi det gør det muligt at evaluere trækkraft, hastighed, smøring, overfladetilstand og spoleydelse før levering.
Køber bør forberede det nødvendige fundament, ankerpositioner, elektrisk strømforsyning, trykluft, smøresystem og materialehåndteringsudstyr i henhold til det endelige maskinlayout. FangRong kan levere fundamenttegninger, information om ankerbolte og installationskrav før forsendelse.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf