Produkter
Produkter

Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.

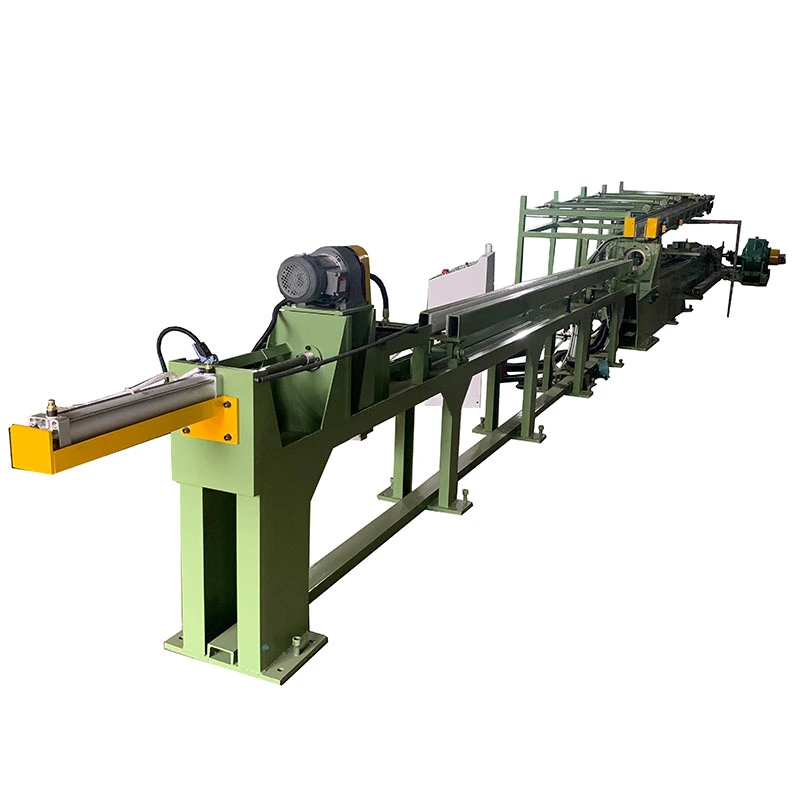
Samleskinne Hydraulisk Tegnemaskine
  • Samleskinne Hydraulisk TegnemaskineSamleskinne Hydraulisk Tegnemaskine
  • Samleskinne Hydraulisk TegnemaskineSamleskinne Hydraulisk Tegnemaskine

Samleskinne Hydraulisk Tegnemaskine

DeSamleskinne Hydraulisk Tegnemaskineer designet til koldtegningkobber og aluminium skinner, forbedring af dimensionsnøjagtighed, overfladefinish og hårdhed. Trækkræfter spænder fra10-100 tons, med tegningslængder på6-12 mog hastigheder på2–12 m/min. Den håndterer kobberskinner fra40×2 mm til 400×30 mm. Hydraulisk kraftkontrol og variabel hastighed giver stabil tegning med reducerede overfladefejl. Velegnet tilstrømfordeling, transformere, koblingsudstyr og elektrisk udstyr.

Bedømmelse: 5.0
(Bedømmelsestælling: 1)

DeSamleskinne Hydraulisk Tegnemaskine, også kaldet en kobberskinnetrækbænk eller hydraulisk samleskinnetrækmaskine, er designet til koldtrækning af kobber og aluminium flade stænger efter ekstrudering eller støbning. Den hydrauliske cylinder trækker emnet gennem en præcisionsmatrice for at reducere bredde og tykkelse, forbedre dimensionskonsistensen, forfine overfladen og øge styrken gennem koldt arbejde.

FangRongs FR-serie inkludererFR-10T, FR-20T, FR-30T, FR-50T og FR-100T, der dækker trækkræfter fra 10 til 100 tons. Afhængig af model håndterer maskinen samleskinner fra15 til 400 mm i bredden, 2 til 30 mm i tykkelsen og 6 til 12 m i effektiv tegnelængde. Det bruges hovedsageligt til kobber- og aluminiumsskinner til koblingsudstyr, distributionsudstyr, transformere, elektriske stik og andre strømapplikationer.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Sådan fungerer samleskinnetegningsprocessen

Samleskinnens hydrauliske tegnemaskine bruger en hydraulisk gennemtræksproces. Det faktiske matricedesign, reduktion pr. gennemløb og trækkraft bør bestemmes ud fra startsektionen, målsektionen, materialetilstand og krævede egenskaber i stedet for ud fra samleskinnestørrelsen alene.

1. Indlæsning af emne
Den ekstruderede eller støbte kobber- eller aluminiumskinne er placeret på foderstativet. Den forreste ende er spids eller reduceret, så den kan komme ind i tegnematricen.

2. Die indgang
Den forberedte ende passerer gennem en matrice designet til det nødvendige endelige tværsnit. For ikke-standard skinneprofiler kan matriceholder og værktøj konfigureres til at passe til sektionen.

3. Hydraulisk tegning
Den hydrauliske cylinder trækker samleskinnen gennem matricen med en kontrolleret kraft. Cylinderboringsstørrelser på tværs af FR-serien spænder fra125 til 280 mm, med stempelstangsdiametre fra70 til 140 mm.

4. Tegningshastighedskontrol
Tegnehastigheden kan justeres fra2 til 12 m/min. En lavere hastighed kan være at foretrække til store reduktioner, vanskelige sektioner eller procesforhold, der kræver tættere kontrol, mens stabile produktionslinjer kan bruge en højere indstilling, hvor værktøjet og smøresystemet tillader det.

5. Returslag
Efter trækslaget vender vognen tilbage til næste cyklus med op til 20 m/min på mindre modeller og op til 15 m/min på FR-100T.

6. Opretning efter behov
En valgfri udretningsenhed kan tilføjes, når nedstrømsprocessen kræver strammere kontrol af bue eller snoning.

PLC'en kan styre tegne- og retursekvenser, mens HMI'et tillader operatører at indstille og overvåge driftsparametre såsom tegnehastighed og slaglængde.

Hvilke problemer løser det?

Løs dimensionstolerance efter ekstrudering
Ekstrudering alene giver muligvis ikke den bredde- og tykkelsestolerance, der kræves til elektriske præcisionskomponenter. Trækning gennem en kalibreret matrice giver en kontrolleret reduktion i tværsnit og forbedrer dimensionskonsistensen langs stangen.

Overfladefejl fra den tidligere proces
Ekstruderede overflader kan indeholde mærker eller uregelmæssigheder, der bliver uacceptable for blotlagte samleskinner eller præcisionskontaktkomponenter. Korrekt valgt tegneværktøj og smøring kan forbedre den færdige overflade.

Lav hårdhed eller utilstrækkelig styrke
Kold tegning introducerer arbejdshærdning. Dette kan øge hårdheden og trækstyrken og hjælpe en samleskinne med at bevare sin form under efterfølgende bukning, montering eller vikling. Den nøjagtige ændring af mekaniske egenskaber afhænger af reduktionen og materialets tilstand.

Variation i tværsnit
En præcisionstrækmatrice styrer den færdige sektion mere konsekvent end at stole på ekstrudering alene, hvilket er vigtigt, når samleskinner skal passe faste mellemrum, terminaler, isolatorer eller elektriske enheder.

Gentagne manuelle tegneoperationer
Hydraulisk aktivering giver programmerbare træk- og returcyklusser, hvilket reducerer manuel indgriben sammenlignet med manuelt styret eller mekanisk drevet udstyr.

Nøglefunktioner og hvor de betyder noget

Præcis tværsnitskontrol
Hovedværdien af ​​tegneprocessen er dimensionskorrektion i stedet for blot at øge trækkraften. Det er mest nyttigt, når den ekstruderede sektion er tæt på den nødvendige endelige størrelse, men ikke konsekvent opfylder den tolerance, der er nødvendig for montering eller elektriske komponenter.

2-12 m/min justerbar tegnehastighed
Variabel hastighed gør det muligt for operatøren at tilpasse processen til materialet, sektionsgeometrien, reduktionen og værktøjets tilstand. Maksimal hastighed er ikke automatisk den bedste produktionsindstilling; overfladekvalitet, matricetemperatur og smøring påvirker også den anvendelige hastighed.

10-100 tons trækkraft
Den nødvendige tonnage afhænger af materialestyrke, reduktion, kontaktforhold og sektionsgeometri. En bredere samleskinne kræver ikke nødvendigvis samme kraft som en smallere stang med samme tværsnitsareal, så modelvalg bør baseres på en faktisk trækkraftberegning.

6-12 m effektiv tegnelængde
Denne serie dækker mange applikationer til produktion af lige samleskinne. Længere slag kan overvejes, når den færdige produktlængde eller produktionslayout kræver det.

Hydraulisk kraftkontrol
Det hydrauliske system giver kontrolleret trækkraft under hele slaget. Dette er især nyttigt til store kobbersektioner og processer, hvor pludselige ændringer i trækkraften kan påvirke overfladekvaliteten eller værktøjets levetid.

PLC og HMI styring
Programmerbar kontrol kan styre trækslaget, returslaget og cyklussekvensen. Det er nyttigt til gentagen produktion, fordi operatører kan arbejde med definerede procesindstillinger i stedet for manuelt at styre hvert slag.

Valgfri opretning og linjeintegration
For anlæg, der behandler samleskinner gennem flere nedstrømsoperationer, kan tegnemaskinen konfigureres med fodrings-, opretnings- eller andet håndteringsudstyr for at reducere den mellemliggende håndtering.

Tekniske specifikationer

Modelvalg bør starte medstartbredde og -tykkelse, målbredde og -tykkelse, kobber- eller aluminiumkvalitet, reduktion pr. gennemløb, påkrævet tegnelængde og forventet produktionsoutput. Den nominelle tonnage skal derefter kontrolleres i forhold til den beregnede trækkraft.

Model FR-10T FR-20T FR-30T FR-50T FR-100T
Trækkraft (tons) 10 20 30 50 100
Samleskinne bredde (mm) 40 15-60 20-120 30-180 30-400
Samleskinnetykkelse (mm) 2-5 2-10 2-20 2-30 3-30
Effektiv tegnelængde (m) 6-12 6-12 6-12 6-12 6-12
Cylinderboringsdiameter (mm) 125 150 180 200 280
Stempelstangsdiameter (mm) 70 80 90 100 140
Tegningshastighed (m/min) 2-12 2-12 2-12 2-12 2-12
Returhastighed (m/min) 5-20 5-20 5-20 5-20 5-15
Hovedmotoreffekt (kW) 22 45 55 75 75 × 2
Systemtryk (kgf/cm²) 140 170 230 210 250

Alle modeller i FR-serien er primært designet til kobber- og aluminiumsskinner. Brugerdefinerede matriceholdere, længere trækslag, specielle bredde-/tykkelsesintervaller, fodringssystemer og retteudstyr kan overvejes i henhold til produktionslinjen.

Sådan vælger du trækkraften

Vælg ikke et hydraulisk trækbænk kun efter de maksimale samleskinnedimensioner, der er angivet i kataloget. For en ingeniøranbefaling skal du angivematerialekvalitet, startafsnit, færdigt afsnit, tegningslængde, antal gennemløb og måludbytte. Disse parametre gør det muligt at evaluere den nødvendige trækkraft og passende reduktionsplan, før maskinen specificeres.

En samleskinne hydraulisk trækkemaskine med overskydende tonnage kan øge udstyrsomkostningerne uden at forbedre processen, hvis den nødvendige trækkraft er meget lavere. Omvendt giver kontinuerlig drift ved maskinens kraftgrænse mindre margin for ændringer i materialetilstand, smøring eller værktøj. Det passende arbejdsområde bør derfor bestemmes ud fra den faktiske proces snarere end ud fra tonnage alene.

Ansøgninger

Koblingsudstyr og strømfordeling

Kobberskinner til koblingsanlæg, fordelingstavler og buskanaler kræver ensartet bredde og tykkelse, fordi den færdige sektion skal passe til isoleringssystemer, klemmer og mekaniske understøtninger. En maskine i klasse FR-30T til FR-50T kan overvejes til anvendelser i mellemsektioner efter kraftberegning.

Typisk produktionsproblem:en ekstruderet stang er dimensionelt tæt på målet, men kræver yderligere bearbejdning før montering. Tegning kan bringe sektionen tættere på de angivne dimensioner og samtidig forbedre overfladekonsistensen.

Fremstilling af transformatorer

Flade kobberledere, der anvendes i transformerkonstruktioner, kan kræve kontrollerede dimensioner og passende mekaniske egenskaber til formning eller vikling. Koldtrækning kan give arbejdshærdning ud over dimensionsreduktion.

Typisk produktionsproblem:en leder, der er for blød eller dimensionelt inkonsekvent, kan deformeres under vikling. Tegningsskemaet kan vælges for at opnå den nødvendige endelige sektion og materialetilstand før viklingsoperationen.

Elektriske stik og terminaler

Små kobbersektioner, der bruges til terminaler, konnektorer og jordingskomponenter, drager fordel af ensartede tværsnitsdimensioner, fordi variationer kan påvirke monteringstilpasning og elektrisk kontakt.

Typisk produktionsproblem:variation i stangtykkelse skaber inkonsekvent bearbejdningsgodtgørelse eller monteringspasning. En kalibreret tegnematrice giver en gentagelig sidste sektion.

Elektrolyse og højstrømsudstyr

Store kobberledere og elektrodesamleskinner, der anvendes i elektrolyse og andre højstrømssystemer, kræver betydelig tværsnitskapacitet. DeFR-100Tgiver op til 100 tons nominel trækkraft og understøtter samleskinner op til 400 mm brede og 30 mm tykke inden for det angivne modelområde.

Udstyr til vedvarende energi

Kobberskinner bruges i solcelle-inverterskabe, energilagringssystemer og strømkonverteringsudstyr. Tegning er nyttig, hvor lederen skal opfylde kontrollerede dimensioner før stansning, bukning, plettering eller slutmontering.

Bil- og el-systemer

Flade kobberledere bruges i batterisystemer, højstrømskonnektorer og strømfordelingssamlinger. Til disse applikationer er dimensionskonsistens vigtig, fordi samleskinner ofte passerer gennem bøjning, isolering, stansning eller terminalsamling efter tegning.

Ingeniør- og produktionserfaring

FangRong Hydraulic Drawing Machine Manufacturing

Hydraulisk trækbænk-teknik siden 1998
FangRong har været engageret i fremstilling af koldttrækningsudstyr siden 1998. Dets tekniske erfaring dækker hydrauliske trækbænke, formdesign, beregning af trækkraft, reduktionsplaner og procesautomatisering for ikke-jernholdige og andre metalprodukter.

To produktionsfaciliteter
FangRong driver produktionsfaciliteter i Dongguan og Yangjiang. Produktionsarrangementet på to steder giver yderligere produktionskapacitet til standard og tilpasset tegneudstyr.

Internationale installationer
FangRong-udstyr er blevet leveret til kunder i mere end 70 lande og brugt på tværs af kobber, aluminium, stål, rustfrit stål og andre metalforarbejdningsapplikationer.

Processpecifik ingeniørarbejde
For et samleskinneprojekt er det vigtige ingeniørarbejde ikke begrænset til at vælge den hydrauliske cylinder. FangRong kan hjælpe med trækkraftberegninger, matricekonfiguration, reduktionsplaner, hydrauliske parametre, layouttegninger og valgfri automatisering baseret på kundens faktiske samleskinnedimensioner.

Fabriksgodkendelsestest
Før forsendelse kan maskiner gennemgå tomgang efterfulgt af nominel belastningstest. Hvor kundeprøver er tilgængelige, kan det faktiske materiale bruges til at kontrollere tegningsfunktion, hydraulisk stabilitet, maskinbevægelse og krav til færdigt produkt før levering.

Workshop og kvalitetskontrol

Hydraulic Drawing Machine Workshop

Fremstillingsproces

Hydraulic Drawing Machine Production Process

1. Ordreteknik— Samleskinnedimensioner, materiale, trækkraft, matricekonfiguration, hydrauliske parametre og automatiseringskrav gennemgås før produktion.

2. Komponentinspektion— Nøglekomponenter, herunder cylinderrør, stempelstænger, tætninger og konstruktionsstål, inspiceres før samling.

3. Præcisionsbearbejdning— Cylinderboringer, stempelstænger og styrekomponenter er bearbejdet og færdigbehandlet i henhold til de påkrævede dimensionstolerancer.

4. Hydraulisk samling— Hydrauliske kraftenheder, ventiler, rør og kontrolkomponenter samles og kontrolleres for trykstabilitet og lækage.

5. Mekanisk justering— Hovedcylinderen, trækvognen og styresystemet samles og justeres for at opretholde en stabil bevægelse under trækning.

6. Elektrisk og PLC integration— Styresystemet er programmeret i henhold til maskinkonfigurationen og den påkrævede tegnecyklus.

7. Belastningstest— Maskindrift kontrolleres under definerede belastningsforhold med kundematerialetest, hvor prøver leveres.

8. Sluteftersyn— Hydraulisk tryk, bevægelse, elektriske funktioner, sikkerhedsanordninger, dimensioner og generelle maskintilstand inspiceres før forsendelse.

9. Eksportemballage— Komponenter er beskyttet mod fugt, korrosion og transportskader før lastning.

Certificeringer og overholdelse

Hydraulic Drawing Machine Certifications

ISO 9001:2015— Kvalitetsstyringssystem, der dækker relevante design-, fremstillings-, installations- og serviceaktiviteter. Certifikat nr.UQ231211R1.

CE— Standard maskinkonfigurationer kan leveres med CE-overensstemmelsesdokumentation for gældende maskinsikkerhedskrav. Den nøjagtige erklæring og sikkerhedskonfiguration skal bekræftes for det bestilte maskine og destinationsmarkedet.

SGS inspektion— Tredjepartsinspektion kan arrangeres for kunder, der kræver uafhængig verifikation før forsendelse.

Patenter— FangRong rapporterer 32 opfindelsespatenter og mere end 100 brugsmodelpatenter, herunder patenter relateret til tegneudstyrskomponenter og værktøjssystemer.

Pakker og forsendelse

Hydraulic Drawing Machine Packaging and Shipping

Maskinen er forberedt til eksporttransport med korrosionsbeskyttelse, fugtbeskyttelse og passende træemballage til hovedkomponenter. Store hydrauliske og mekaniske enheder kan sendes separat i henhold til kravene til containerlæsning og installation på stedet.

For tilbud skal den endelige forsendelsesmetode, pakkekonfiguration, afgangshavn og Incoterm bekræftes i henhold til destination, maskindimensioner og ordrekonfiguration.

Ofte stillede spørgsmål

Q1: Hvilke materialer kan samleskinnens hydrauliske tegnemaskine behandle?

Standardapplikationen erkobber og aluminium skinner. Kobberlegeringer, aluminiumslegeringer og andre ikke-jernholdige materialer kan også overvejes, når materialets tilstand, trækkraft og værktøj er passende. Materialekvaliteten skal angives før modelvalg.

Q2: Hvilke samleskinnestørrelser kan FR-serien behandle?

Det oplyste modelprogram dækker bredder fra15 til 400 mmog tykkelser fra2 til 30 mm, med den nøjagtige rækkevidde afhængig af modellen. FR-100T dækker 30-400 mm bredde og 3-30 mm tykkelse.

Spørgsmål 3: Hvor meget reduktion kan opnås i et trækpas?

Der er ingen enkelt reduktionsværdi, der gælder for hver kobber- eller aluminiumsskinne. Den praktiske reduktion afhænger af materialekvalitet og tilstand, start- og slutsektion, matricegeometri, smøring og nødvendige mekaniske egenskaber. For større samlede reduktioner kan det være nødvendigt med flere trækgennemgange og mellemudglødning.

Q4: Øger koldtrækning kobberskinnehårdheden?

Ja. Kolde deformationer øger generelt hårdhed og styrke gennem arbejdshærdning. Graden af ​​ændring afhænger af reduktionen og udgangsmaterialets tilstand. Hvis en specifik trækstyrke, hårdhed eller forlængelse er påkrævet, bør tegningsskemaet udformes omkring målets mekaniske egenskaber.

Spørgsmål 5: Vil tegning automatisk gøre skinneoverfladen lys?

Tegning kan forbedre overfladens tilstand væsentligt, men det endelige resultat afhænger også af den indkommende overflade, matricekvalitet, matricegeometri og smøring. En tegnemaskine kan ikke fjerne dybe defekter, der allerede findes under den oprindelige overflade.

Q6: Hvordan skal jeg vælge mellem FR-30T, FR-50T og FR-100T?

Sammenlign den nødvendige trækkraft i stedet for kun at vælge efter færdig samleskinnebredde. Angiv start- og måldimensioner, materialekvalitet og reduktionsplan. FangRong kan beregne den estimerede trækkraft og anbefale den passende model.

Q7: Er tegnehastigheden altid sat til 12 m/min?

Nej. Den2-12 m/minområde er et justerbart driftsområde, ikke en obligatorisk produktionshastighed. Den passende indstilling afhænger af sektionsgeometri, reduktion, materiale, smøring, matricetilstand og påkrævet overfladekvalitet. Højere hastighed er kun nyttig, når hele processen kan opretholde stabile tegneforhold.

Q8: Kan tegnemaskinen tilsluttes en glattemaskine?

Ja. En valgfri retteenhed kan integreres, når den færdige samleskinne kræver yderligere kontrol af bue eller vrid. Fodring og andet downstream-håndteringsudstyr kan også overvejes i henhold til produktionslayoutet.

Q9: Hvad følger normalt med maskinen?

Standardmaskinkonfigurationen inkluderer det hydrauliske træksystem, hovedcylinder, trækvogn, matriceholder, hydraulisk kraftenhed og PLC/HMI-kontrolsystem. Værktøj til en specifik samleskinnestørrelse skal bekræftes separat, fordi matricedimensioner afhænger af kundens start- og færdige sektioner.

Q10: Hvilke oplysninger kræves for et tilbud?

Givmaterialekvalitet, startbredde og -tykkelse, færdig bredde og tykkelse, påkrævet tegnelængde, antal gennemløb, måludgang og tilgængelig fabriksstrømforsyning. En tegning eller et tværsnitsdiagram er også nyttig til ikke-standardprofiler.

Q11: Hvad er den standard effektive tegningslængde?

FR-serien anvender en effektiv tegnelængde på6-12 meter. Længere eller anvendelsesspecifikke tegningslængder kan evalueres under ingeniørdesign.

Q12: Hvad er den typiske leveringstid?

Standardmodeller kræver generelt ca30-60 dage, mens større eller tilpassede maskiner kan kræve60-90 dage. Den bekræftede gennemløbstid skal angives i tilbuddet, da værktøj, automatisering, maskinstørrelse og fabriksbelastning kan påvirke produktionstiden. Hurtig levering bør bekræftes fra sag til sag snarere end forudsat.

Q13: Hvad er standardbetalingsbetingelserne?

Den kommercielle standardordning er30% depositum ved ordrebekræftelse og 70% før forsendelse efter fabriksgodkendelsestest. Alternative vilkår kan diskuteres for specifikke projekter.

Q14: Hvilken garanti ydes?

Standardgarantiperioden er12 måneder fra idriftsættelse. Garantidækning og undtagelser bør bekræftes i den endelige salgskontrakt.

Q15: Tilbyder du installations- og operatørtræning?

Ja. FangRong tilbyder installationsovervågning, idriftsættelsessupport og operatørtræning. Uddannelse på stedet dækker normalt maskindrift, udskiftning af matricer, rutinemæssig vedligeholdelse og grundlæggende fejldiagnose. Fundamenttegninger og ankerbolte-layout kan leveres før montering.

Q16: Kan du teste vores kobber- eller aluminiumsskinne før køb?

Ja. Hvor det er praktisk muligt, kan kundeprøver bruges til fabrikstest. Dette er især nyttigt, når skinnesektionen er stor, ikke-standard, eller når kunden har specifikke krav til dimensioner, overflader eller mekaniske egenskaber.

Q17: Er CE-certificering tilgængelig?

CE-dokumentation kan leveres for gældende standard maskinkonfigurationer. Da maskinens overensstemmelse afhænger af den faktiske maskinkonfiguration og destinationsmarkedet, bør den gældende erklæring, sikkerhedsanordninger og dokumentation bekræftes før bestilling.

Q18: Kan FangRong beregne den nødvendige trækkraft for vores samleskinne?

Ja. Angiv kobber- eller aluminiumkvalitet, startsektion, målsektion og påkrævet proces. FangRong kan bruge disse parametre til at evaluere trækkraften, vælge den passende FR-serie model og anbefale en passende reduktion og værktøjskonfiguration.

Send forespørgsel
Kontaktoplysninger
Fortæl os om dit materiale, produktspecifikationer, produktionsproces og udstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Straightening Machine og skræddersyede løsninger til din applikation.
Bedømmelse:
5.0
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere