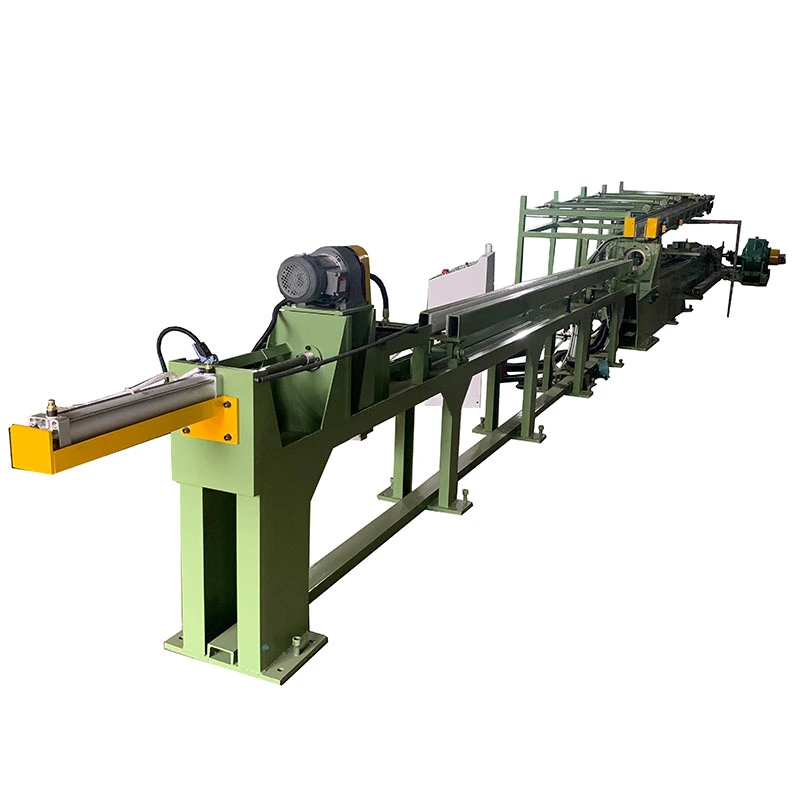
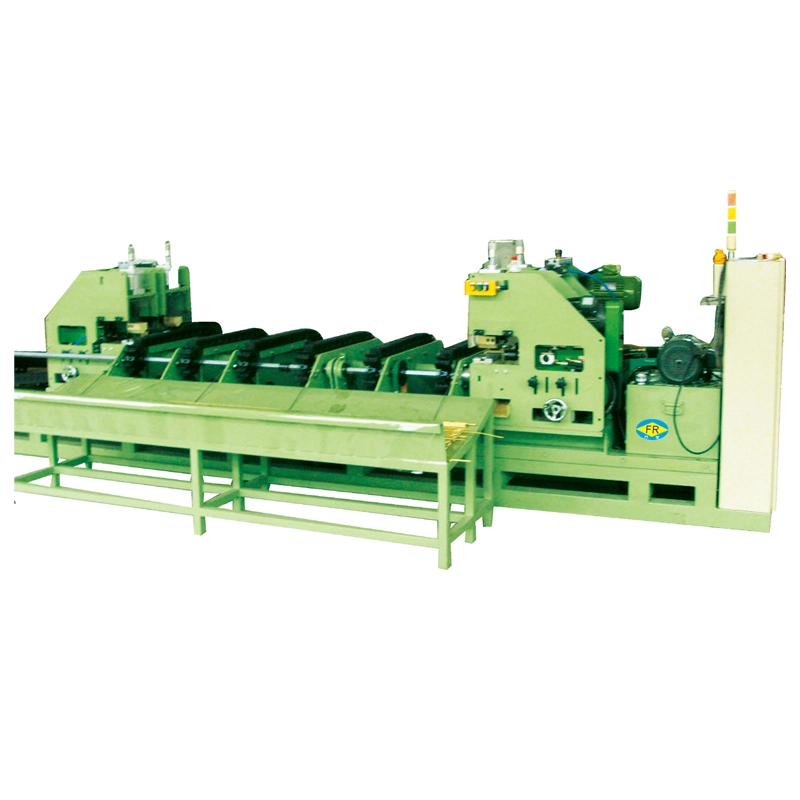
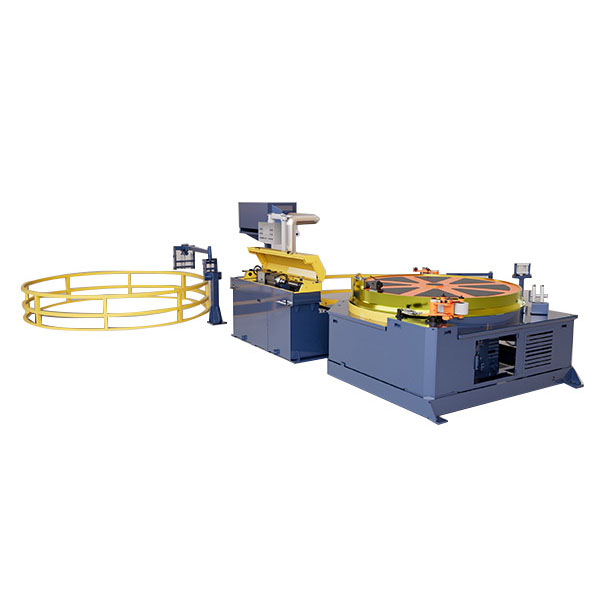
FangRong'sCrawler-type kold tegnemaskinebruger et endeløst spor til at gribe og trække materialet kontinuerligt. I modsætning til en konventionel kædetrækbænk, der er afhængig af en slæde, der bevæger sig frem og tilbage, bevarer larvesystemet kontakt med emnet i hele trækzonen. Det gør den særdeles velegnet tillange spoler, kontinuerligt materiale og højere tegnehastigheder.
Kontinuerligt greb for langt materiale
Kravlen behøver ikke at frigive materialet og returnere en vogn efter hvert trækslag. Flere par cylindre presser slidbestandige gummipuder mod emnet, hvilket skaber et langt kontaktområde til træk. Hydraulisk skinnespænding holder gribetrykket relativt stabilt, når materialet passerer gennem maskinen, hvilket hjælper med at reducere glidning og ujævn fremføring.
Dette arrangement er nyttigt, når produktionen involverer lange længder af tråd, rør eller strimmel, og afbrydelsen af et konventionelt frem- og tilbagegående trækbænk ville begrænse output. Det er især relevant forelektrisk ledning, svejsetråd og kabelafskærmningsrør, hvor kontinuerlig fodring er mere værdifuld end fleksibiliteten ved at behandle individuelle korte stænger.
Kontinuerlig tegning er den største fordel.Et crawler-system er mest anvendeligt, når det indkommende materiale kan tilføres kontinuerligt, og downstream-processen også kan holde trit med tegnehastigheden. Til korte stænger eller hyppige størrelsesændringer kan en konventionel kæde eller hydraulisk trækbænk stadig være mere praktisk.
FR-16, FR-25 og FR-38
De tre larvemodeller dækker materialediametre fra ca. φ5 til φ40 mm, med trækkræfter på10-50kNog maksimale tegnehastigheder på omkring 80-100m/min. Hovedmotorens effekt varierer fra 15kW til 37kW.
FR-16φ5–16 mm materiale
10kN trækkraft
15kW motor
FR-25φ10–25 mm materiale
30kN trækkraft
22kW motor
FR-38φ10–40 mm materiale
50kN trækkraft
37kW motor
DeFR-16bruger 8 par cylindre, en 80 mm larvebredde og en kontaktlængde på 1800 mm. DeFR-25bruger 10 cylinderpar, en sporvidde på 100 mm og en kontaktlængde på 2500 mm. For større materiale erFR-38bruger 12 cylinderpar, en 120 mm larvebredde og en kontaktlængde på 3500 mm.
| Model |
Materiale diameter |
Trækkraft |
Hovedmotor |
Cylinderpar |
Kontaktlængde |
| FR-16 |
φ5–16 mm |
10 kN |
15kW |
8 par |
1800 mm |
| FR-25 |
φ10–25 mm |
30 kN |
22kW |
10 par |
2500 mm |
| FR-38 |
φ10–40 mm |
50 kN |
37 kW |
12 par |
3500 mm |
Crawler vs. kædetegning
| Punkt |
Crawler-Type tegning |
Kæde Drawbench |
| Materiale fodring |
Sammenhængende |
Intermitterende |
| Trækmetode |
Kontinuerligt sporgreb |
Flytning af vogn og kæde |
| Egnet materiale |
Lange spoler, tråd, gennemgående rør |
Stænger, rør og afskårne længder |
| Tegnehastighed |
Op til omkring 80-100m/min |
Afhænger af maskine og proces |
| Produktionskarakter |
Højhastigheds kontinuerlig produktion |
Fleksibel batchproduktion |
| Bedst brugt hvornår |
Kontinuerlig fodring og høj ydelse er påkrævet |
Forskellige størrelser, korte stænger eller højere trækkræfter er involveret |
Kravlen er ikke automatisk en erstatning for et kædetrækbænk. Hvis produktet leveres som korte individuelle stænger eller kræver meget høj trækkraft, kan en kæde eller hydraulisk trækbænk være det mere praktiske valg. Crawler udstyr har en klar fordel nårkontinuerlig materiale og cyklushastigheder de vigtigste produktionsbegrænsninger.
Grebtrykket skal forblive konsekvent
Ved høje linjehastigheder kan glidning mellem spor og materiale hurtigt påvirke overfladekvaliteten og dimensionskonsistensen. FangRong bruger enhydraulisk spændingssystemat opretholde sportrykket og slidbestandige gummipuder for at give fordelt kontakt. Den lange gribesektion reducerer også behovet for at stole på for stort lokalt tryk på et enkelt punkt.
Materialeoverflade og grebskraft skal overvejes sammen.Pads tilstand, hydraulisk tryk og indgående materiales tilstand påvirker alle trækkraften. For blødere kobber eller aluminium skal gribekraften kontrolleres omhyggeligt, så der opnås tilstrækkelig trækkraft uden at mærke materialet.
Til kontinuerlig tråd- og rørbehandling
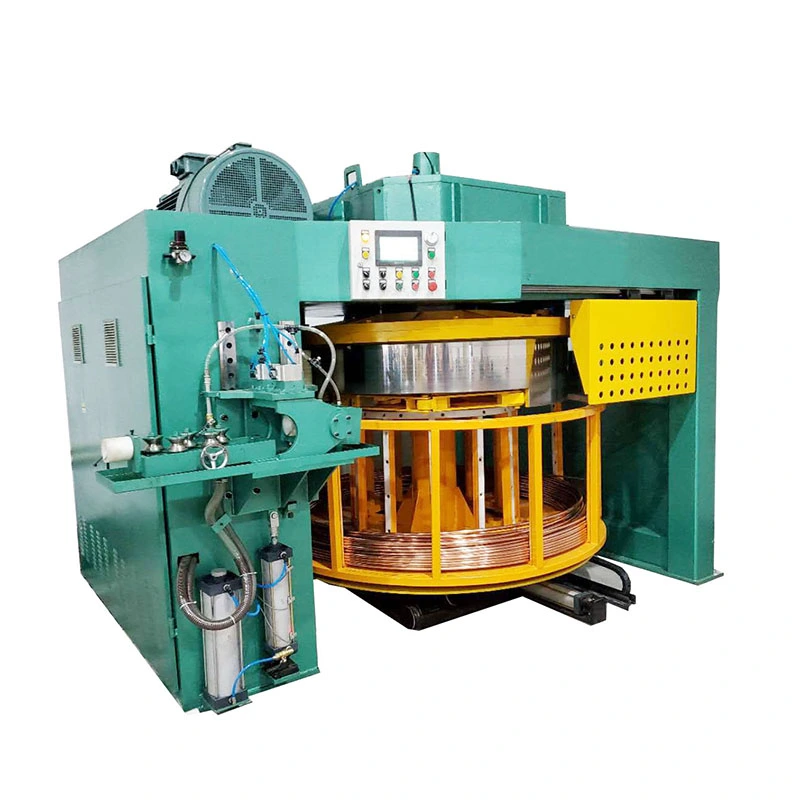
Crawler-tegning overvejes almindeligvisel-trådstrækning, svejsetrådsproduktion og kabelafskærmningsrør. Hvor det trukne materiale skal indsamles kontinuerligt, aOprulningsmaskinekan placeres efter tegneenheden for at danne en komplet tegne-og-spole-proces.
For fabrikker, der går fra intermitterende tegning til kontinuerlig produktion, er hovedspørgsmålet ikke blot, hvor meget trækkraft maskinen yder. Den vigtigere overvejelse er, om det indgående materiale, den nødvendige reduktion, målhastigheden og nedstrømsviklingsprocessen alle kan fungere kontinuerligt. Det er her en line af larvebånd kan tilbyde en praktisk fordel i forhold til en konventionel frem- og tilbagegående trækbænk.


 Whatsapp