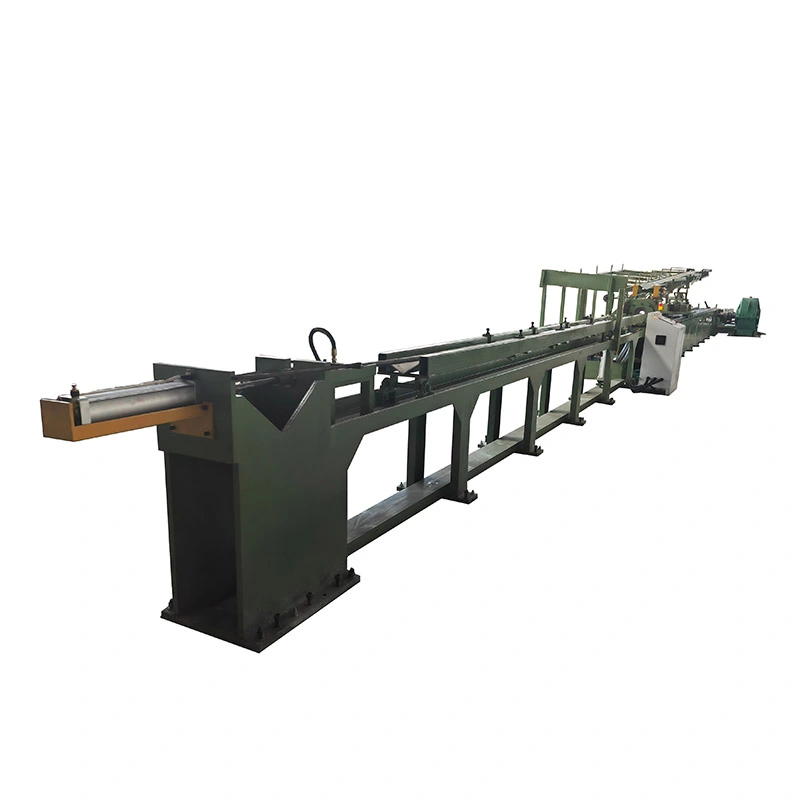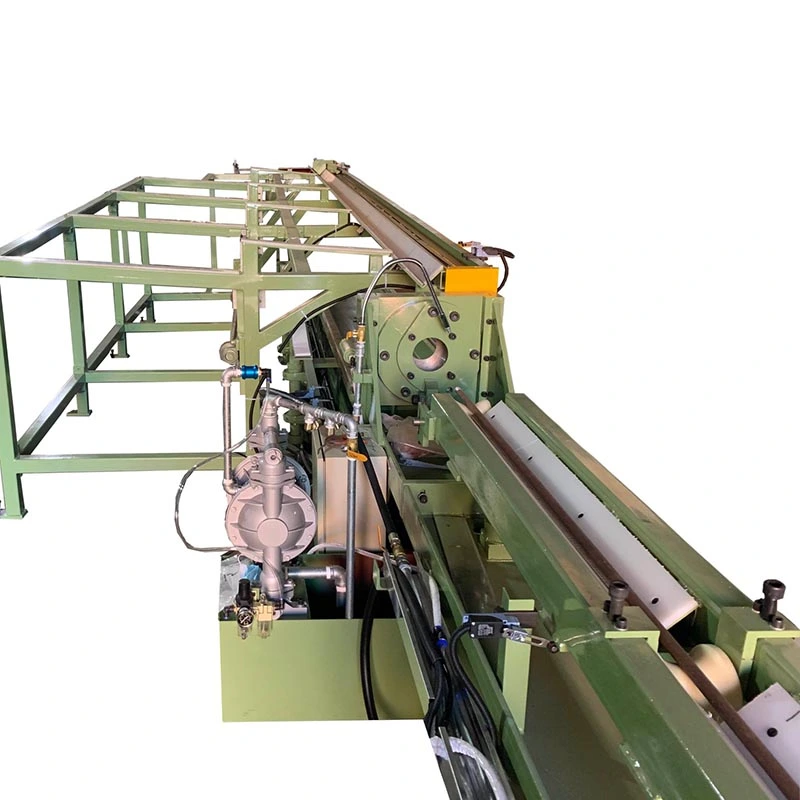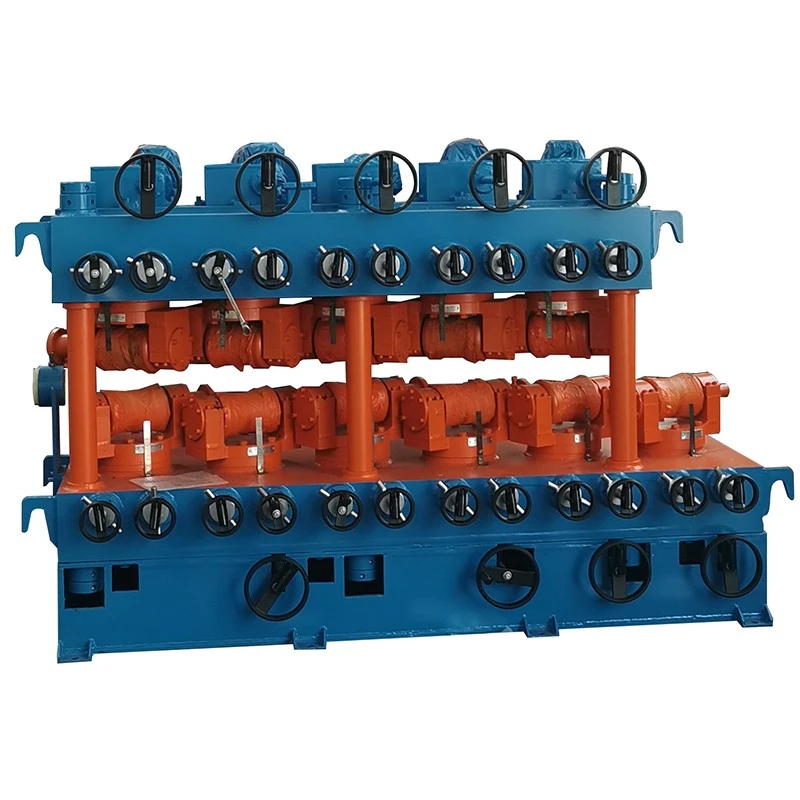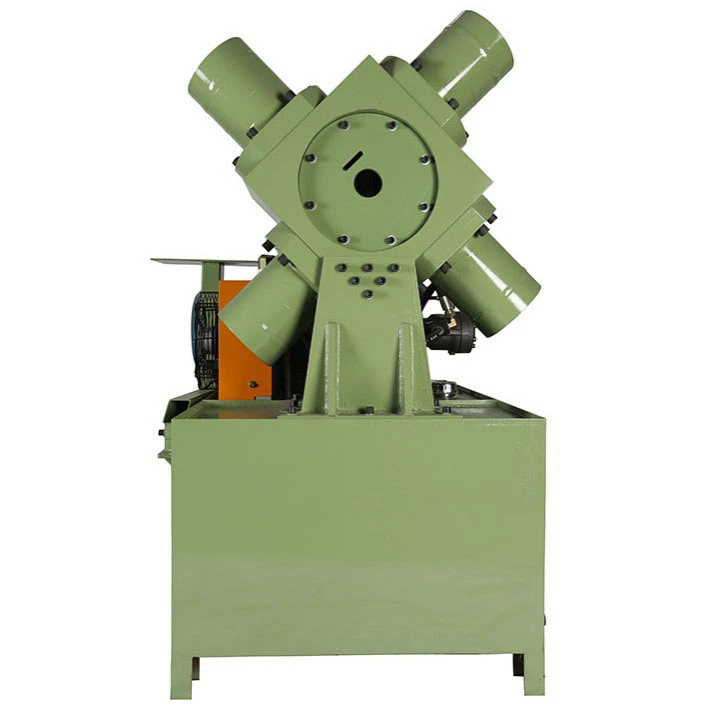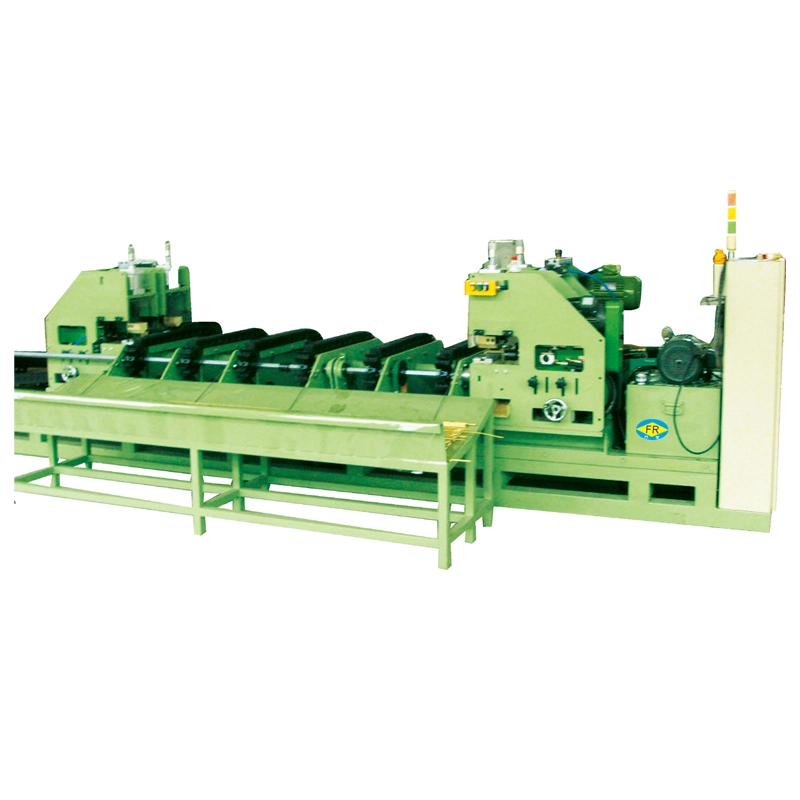


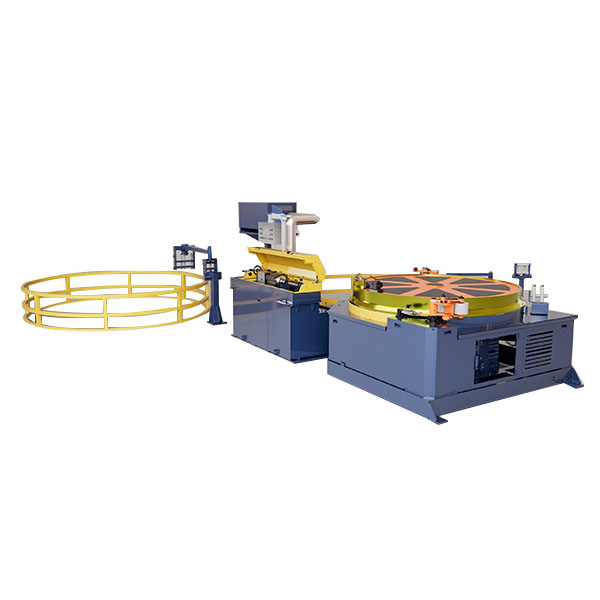
FangRonggiverIndvendigt gevindformemaskine til rørtil kontinuerlig indvendig gevind- og spiralformning i kobber-, rustfrit stål-, messing- og aluminiumsrør. Med FR-8- og FR-12-konfigurationer, der dækker rørdiametre fra 5-15 mm og trækkehastigheder op til 60 m/min, er udstyret designet til effektiv rørbehandling i HVAC, køling, fleksible slanger og præcisionsrørfremstilling.
Formning af indvendige gevind og riller er en vigtig proces for producenter, der producerer højtydende metalrør, fleksible rør, varmevekslerrør og specialiserede væskeoverførselskomponenter. I modsætning til intermitterende bearbejdningsoperationer kan et kontinuerligt formningssystem kombinere rørfremføring, intern profilformning, kontrolleret trækning og automatisk oprulning i én produktionssekvens. Dette hjælper med at reducere gentagen håndtering og bibeholder samtidig en stabil rørbevægelse og ensartede formningsforhold.
FangRong's Tube Iner Thread Forming Machine er tilgængelig i FR-8 og FR-12 konfigurationer. FR-8 modellen understøtter 5–10 mm rørdiametre med trækhastigheder på 15–30 m/min, mens FR-12 håndterer 8–15 mm rør med 40–60 m/min. Den endelige konfiguration kan tilpasses til rørmateriale, vægtykkelse, indvendig profil, stigning, produktionshastighed og spolediameter.
Indholdsfortegnelse
- Hvordan fungerer en indvendigt gevindformningsmaskine for rør?
- Hvad er de vigtigste egenskaber ved kontinuerlig indvendig gevindformning?
- Hvad er de vigtigste maskinspecifikationer?
- Hvordan skal producenter vælge den rigtige maskine?
- Hvor bruges denne maskine?
- Hvilke produktionsproblemer kan det løse?
- Hvordan nærmer FangRong sig maskinfremstilling?
- Ofte stillede spørgsmål
- Hvordan kan du starte dit rørbehandlingsprojekt?
Hvordan fungerer en indvendigt gevindformningsmaskine for rør?
En rørindergevindsformningsmaskine er designet omkring kontinuerlig rørbevægelse. I stedet for at behandle individuelle rørsektioner separat, kommer røret ind i fødesystemet og bevæger sig kontinuerligt gennem den indvendige formningssektion. Et kontrolleret formværktøj skaber det nødvendige spiralformede gevind eller rille på den indvendige overflade, mens traktionssystemet opretholder en stabil bevægelse.
1. Kontrolleret sondeernæring
Tilførselssektionen leder røret mod formningsområdet med en kontrolleret hastighed. Nøjagtig justering er vigtig, fordi overdreven afvigelse kan påvirke formningsdybden, pitch-konsistensen og den endelige indre profil.
2. Intern profildannelse
Formningssystemet skaber den indre spiralformede profil gennem kontrolleret deformation i stedet for at stole på konventionel materialefjernelsesskæring. Denne metode er særligt velegnet til kontinuerlig produktion, hvor stabil stigning og gentagelig indre geometri er vigtig.
3. Tegning og trækkraft
Efter indtræden i formningssektionen trækkes røret kontinuerligt gennem maskinen. Trækkraften og arbejdshastigheden kan justeres i henhold til rørmateriale og dimensioner, hvilket hjælper med at opretholde stabile produktionsforhold.
4. Automatisk coiling
Når den indvendige profil er dannet, kan det færdige rør automatisk vikles ind i en spole. Dette reducerer mellemliggende manuel håndtering og gør processen lettere at forbinde med opstrøms eller nedstrøms rørbehandlingsudstyr.
Hvad er de vigtigste egenskaber ved kontinuerlig indvendig gevindformning?
For rørfabrikanter bestemmes maskinens ydeevne ikke af formningsevnen alene. Kontinuerlig produktion kræver også koordinerede tilførsels-, træk-, værktøjs- og opviklingssystemer.
- Kontinuerlig behandling:Rørformning, trækning og oprulning kan fungere som en forbundet produktionsproces.
- Indvendig spiralformning:Formningssystemet producerer indvendige gevind eller riller langs rørlængden.
- Kompatibilitet med flere materialer:Konfigurationer kan udvikles til kobber, rustfrit stål, messing, aluminium og andre egnede metalrør.
- Justerbare produktionsparametre:Arbejdshastighed og trækbetingelser kan vælges i henhold til materiale- og rørspecifikationer.
- Automatisk optræk:Færdige rør kan samles i spoler, hvilket reducerer yderligere tilbagespolingsarbejde.
- Produktionslinjeintegration:Udstyret kan konfigureres til at forbindes med eksisterende rørbehandlingslinjer.
- Brugerdefineret værktøj:Formeværktøjer kan tilpasses til de nødvendige rørdimensioner, stigning og indvendig profil.
Hvad er de vigtigste maskinspecifikationer?
FangRong tilbyder i øjeblikket to standardkonfigurationer til forskellige rørstørrelser og produktionskrav. Følgende specifikationer giver en praktisk reference til det første maskinvalg.
| Specifikation | FR-8 | FR-12 |
|---|---|---|
| Tegning Kraft | 2 T | 5 T |
| Rør diameter | 5-10 mm | 8-15 mm |
| Tegnehastighed | 15–30 m/min | 40–60 m/min |
| Spole diameter | 600–1000 mm | 800–1200 mm |
| Hovedmotor | 15 kW | 22 kW |
| Variabel driver | 18 kW | 30 kW |
Faktiske driftsparametre skal bekræftes i henhold til rørmateriale, udvendig diameter, vægtykkelse, påkrævet indvendig profil, stigning, produktionskapacitet og krav til færdig spole. Brugerdefinerede konfigurationer er tilgængelige, når standardspecifikationerne ikke helt matcher en produktionslinje.
Hvordan skal producenter vælge den rigtige maskine?
Valg af en indvendig gevindformningsmaskine udelukkende baseret på motoreffekt eller maksimal hastighed kan resultere i en uegnet produktionskonfiguration. En mere pålidelig tilgang er at evaluere det komplette krav til rørbehandling.
Rørmateriale
Kobber, rustfrit stål, messing og aluminium har forskellige mekaniske egenskaber og formningsadfærd. Den valgte formningskraft, værktøj og driftsparametre bør derfor svare til det materiale, der behandles.
Rørdiameter og vægtykkelse
Rørdimensioner har direkte indflydelse på maskinens konfiguration. FR-8 er designet til 5–10 mm rør, mens FR-12 dækker 8–15 mm. Vægtykkelse bør også angives, når der anmodes om en tilpasset konfiguration.
Krav til indvendigt gevind eller rille
Den nødvendige indvendige profil og stigning bestemmer det passende formværktøj. Producenter, der producerer specifikationer for flere rør, bør overveje værktøjsfleksibilitet, når de planlægger udstyret.
Produktionshastighed
Måloutput er en anden vigtig faktor. Til produktion med moderat hastighed, der involverer mindre rør, kan FR-8-konfigurationen være passende. Krav til højere hastigheder og større trækkraft kan kræve FR-12-konfigurationen.
Færdig spolediameter
Viklesystemet bør overvejes sammen med den nødvendige færdige spolestørrelse. Forskellige produktionslayouts kan kræve forskellige viklingskonfigurationer og håndteringsarrangementer.
Hvor bruges denne maskine?
Kontinuerlig indvendig gevind- og rilledannelse kan understøtte en række rørfremstillingsapplikationer, hvor indvendig geometri bidrager til produktets ydeevne eller monteringskrav.
- HVAC og klimaanlæg rør produktion
- Køle- og varmevekslerrørsbehandling
- Fleksibel fremstilling af slanger i rustfrit stål
- Gasslangeproduktion
- Vandforsyning og VVS komponenter
- Produktion af bølgede metalrør
- Fleksibel slange til biler
- Industrielle væskeoverførselsrør
- Præcisionsfremstilling af metalrør
Til kobberrørsapplikationer kan der dannes interne spiralformede riller til specialiserede varmeoverførselsanvendelser i klima- og kølesystemer. De endelige værktøjs- og driftsparametre bør bestemmes ud fra den faktiske rørspecifikation og anvendelse.
Hvilke produktionsproblemer kan det løse?
Traditionel rørbehandling kan involvere flere uafhængige operationer, manuel fremføring, gentagen justering og separat tilbagespoling. Disse trin kan øge håndteringstiden og introducere muligheder for tilpasnings- eller konsistensproblemer.
| Produktionsudfordring | Kontinuerlig formningstilgang | Potentiel produktionsfordel |
|---|---|---|
| Gentagen manuel fodring | Kontinuerlig sondeernæring | Mindre mellemhåndtering |
| Ustabil rørjustering | Kontrolleret fodring og positionering | Mere ensartede formningsforhold |
| Separate formningsoperationer | Integreret formning og tegning | Forenklet produktionsflow |
| Manuel tilbagespoling | Automatisk spolevikling | Reduceret post-forming håndtering |
| Forskellige rørspecifikationer | Konfigurerbart værktøj og parametre | Større produktionsfleksibilitet |
Den primære værdi af den kontinuerlige konfiguration er proceskoordinering. Ved at bringe fodring, intern formning, trækkraft og vikling i én produktionssekvens, kan operatører bruge mere tid på parameterkontrol og kvalitetsinspektion i stedet for at overføre rørsektioner mellem separate operationer.
Hvordan nærmer FangRong sig maskinfremstilling?
FangRong har været involveret i koldtrækning, opretning og fremstilling af relateret metallurgisk udstyr siden 1998. Dets fremstillingsproces dækker ingeniørdesign, strukturel fremstilling, bearbejdning, fremstilling af formværktøj, montering, kalibrering og test.
Mekaniske nøglekomponenter såsom trækmatricer, styrehjul og indvendige formhoveder fremstilles i henhold til deres driftskrav. Afhængigt af komponenten bruges bearbejdnings- og varmebehandlingsprocesser til at understøtte dimensionsstabilitet og serviceydelse.
Før forsendelse kontrolleres det komplette udstyr for mekanisk struktur, transmissionsdrift, formningskomponenter, elektriske kontroller, rørbevægelser og koordinering mellem drevet og styresystemerne. Kundetilpassede maskiner kan også efterses i henhold til aftalte rørspecifikationer og produktionskrav.
Kvalitet og tekniske legitimationsoplysninger
- ISO 9001 certificering
- CE-overholdelse
- SGS inspektionsstøtte
- 32 opfindelsespatenter
- Mere end 100 brugsmodelpatenter
- Produktionsfaciliteter i Dongguan og Yangjiang, Guangdong
- Mere end 26 års erfaring med relateret metallurgisk udstyr
FangRong tilbyder også installationsvejledning, operatørtræning, teknisk support og reservedelstjenester. Standardgarantiperioden er 12 måneder, eksklusive normale sliddele.
Ofte stillede spørgsmål om indvendige trådformningsmaskiner
Hvilke materialer kan bearbejdes?
Maskinen kan konfigureres til kobber, rustfrit stål, messing, aluminium og andre egnede metalrør. Formningsbetingelser afhænger af materialeegenskaber, rørdimensioner og den nødvendige indvendige profil.
Hvilken rørdiameter kan standardmodellerne klare?
FR-8 er designet til rørdiametre på 5-10 mm, mens FR-12 dækker 8-15 mm. Brugerdefinerede konfigurationer kan diskuteres for applikationer uden for disse standardområder.
Hvad er forskellen mellem FR-8 og FR-12?
FR-8 giver 2 T trækkraft og et trækhastighedsområde på 15–30 m/min. FR-12 giver 5 T trækkraft og et trækhastighedsområde på 40-60 m/min, hvilket gør de to konfigurationer velegnede til forskellige rørstørrelser og produktionskrav.
Kan indvendige gevind eller riller dannes kontinuerligt?
Ja. Maskinen er designet til kontinuerlig rørbevægelse og kan danne et indvendigt skrueformet gevind eller rille langs den nødvendige rørlængde uden at behandle hver rørsektion separat.
Kan det integreres med en eksisterende produktionslinje?
Ja. Udstyret kan integreres med opstrøms eller nedstrøms rørbehandlingssystemer. Tilslutningsmetoden bør planlægges i henhold til rørtilførsel, produktionshastighed, spolehåndtering og det eksisterende fabrikslayout.
Hvilke oplysninger skal oplyses, når du anmoder om et maskintilbud?
Producenter bør levere rørmateriale, udvendig diameter, vægtykkelse, indvendigt gevind eller rilleprofil, stigning, målproduktionshastighed, færdig spolediameter, forventet produktionskapacitet og eksisterende produktionslinjeoplysninger, når det er relevant.
Kan maskinen tilpasses?
Ja. Maskinkonfiguration, formningsværktøj, arbejdsparametre og produktionslinjearrangementer kan tilpasses i henhold til rørmateriale, dimensioner, formningskrav og produktionsforhold.
Hvordan kan du starte dit rørbehandlingsprojekt?
At vælge det rigtige indvendige formningsudstyr kræver mere end at sammenligne maskinspecifikationer. Rørmateriale, diameter, vægtykkelse, indvendig profil, stigning, målhastighed, spoledimensioner og krav til linjeintegration bør alle overvejes under ét. Hvis du planlægger en ny rørproduktionslinje eller opgraderer en eksisterende proces, skal du give FangRong dine rørspecifikationer og produktionsmål for en passende udstyrskonfiguration.Kontakt osi dag for at diskutere din ansøgning, bekræfte den passende maskinmodel og udforske en tilpasset rørindergevindformningsmaskine-løsning til dine produktionskrav.