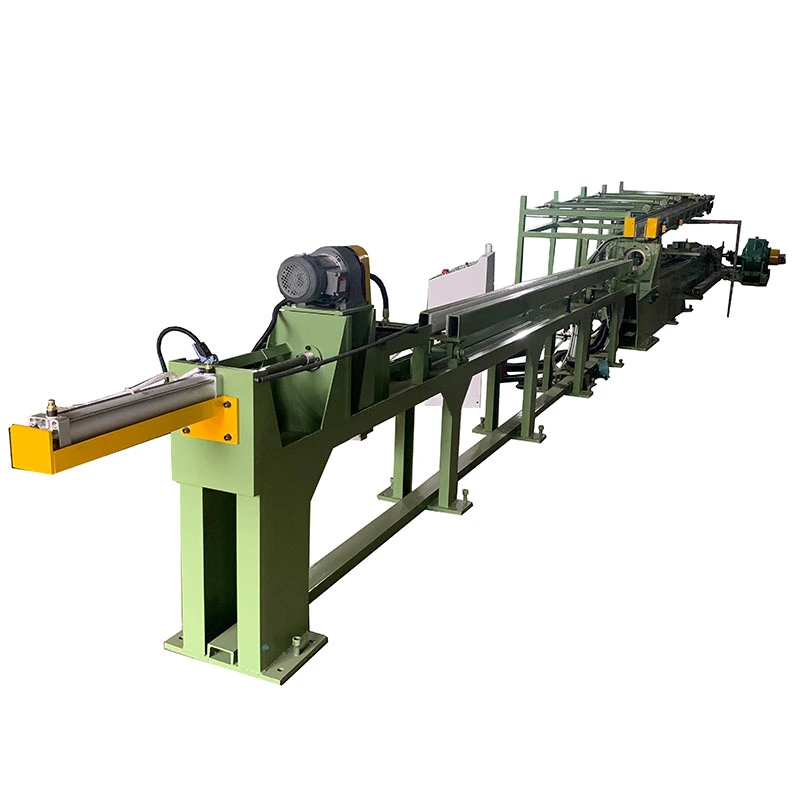
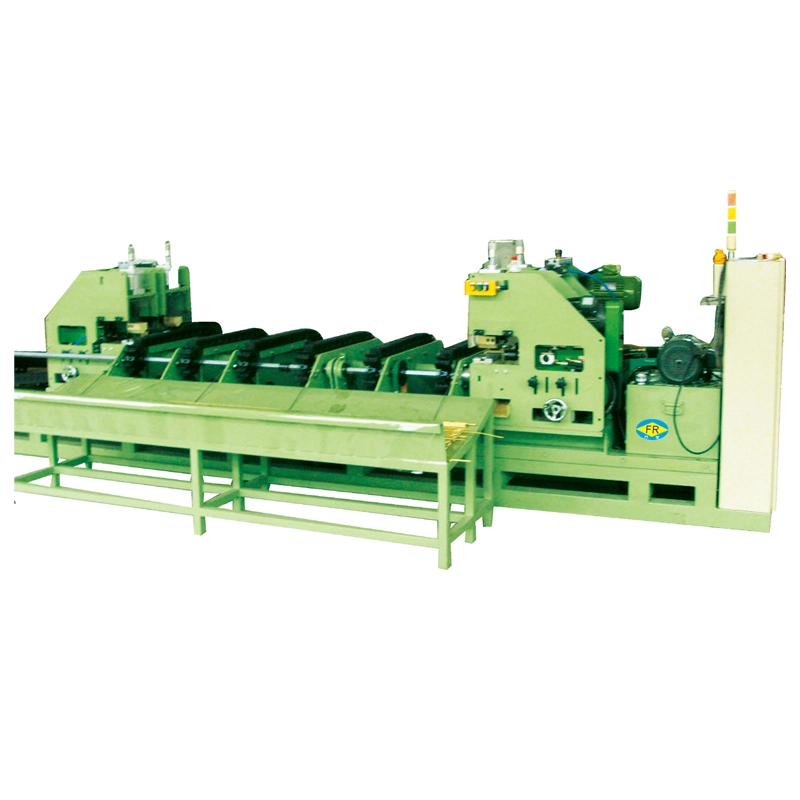
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
Coil Drawing Machine Producent til Precision Wire Production
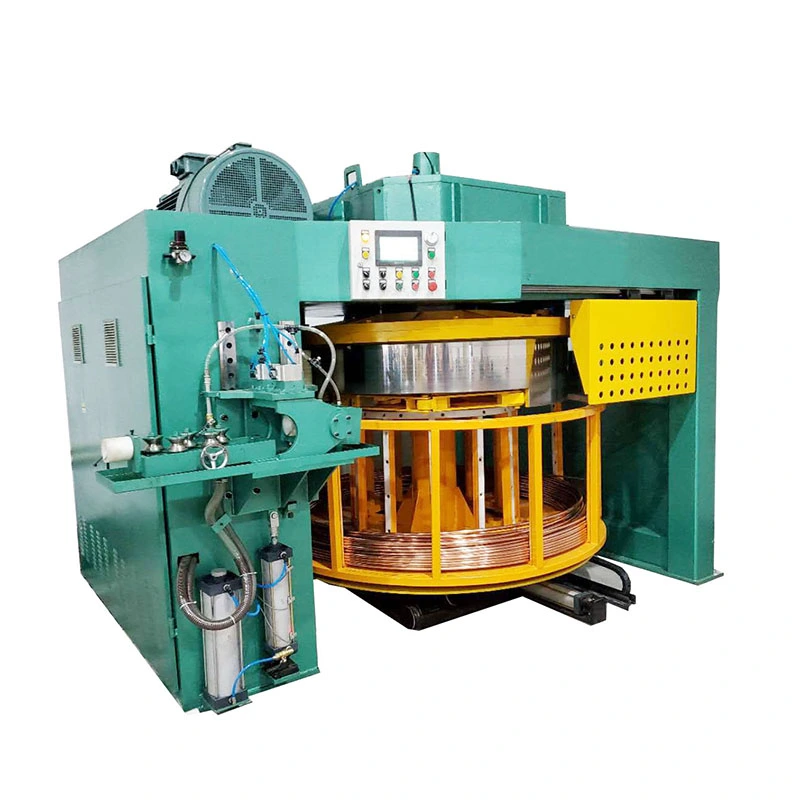
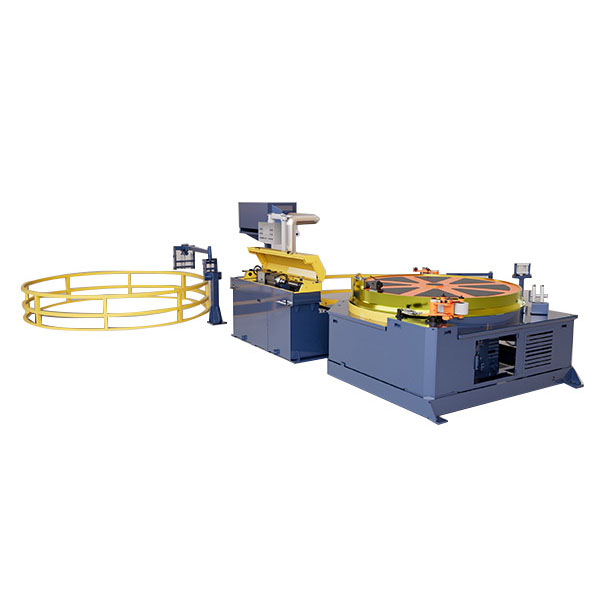
Tegning af lange længder af rør eller tråd kræver, at materialet forbliver kontinuerligt gennem træk- og viklingsprocessen. I modsætning til et konventionelt trækbænk til stænger med fast længde, skal en spoletrækmaskine kontrollere træk, føring, spænding og optagning på samme tid. FangRong'sSpole tegnemaskinefås i lodrette og omvendte konfigurationer, med kapstandiametre fraφ250mm til φ2200mmog trække hastigheder fra80-400m/minafhængig af model og materiale.
Spændingskontrol ved høj tegnehastighed
Ved højere liniehastigheder kan ustabil spænding resultere i løse spoler, teleskopering, ujævn viklingsstigning eller uregelmæssig materialetilførsel. Blot at øge motorhastigheden løser ikke disse problemer. FangRong bruger endanserarm og programmerbar pitchkontrolat koordinere materialespændingen med viklingshastigheden, så optagningssystemet kan følge ændringer i tegnelinjen.
Dette er især vigtigt for bløde kobber- og aluminiumsprodukter. For høj viklingsspænding kan deformere materialet og gøre den færdige spole svær at afvikle under næste produktionstrin.
Tegning og vikling skal matches.For kontinuerlig spoleproduktion skal optagningssystemet følge den faktiske tegnehastighed og materialetilstand. At køre viklingssystemet for hurtigt eller påføre overdreven spænding kan påvirke den færdige spole.
Inverterede og vertikale spole tegnemaskiner
FangRong leverer både inverterede og vertikale spoletegningskonfigurationer. Omvendte modeller fraFR-D250 til FR-D2200kan håndtere rørdiametre op til 25 mm. Afhængigt af modellen er opsamlingsmotoren 5,5–7,5 kW, med WPO-seriens reduktionsgearer, pneumatisk materialepresning og 5–10 grupper af krydsrulle-forretningsenheder.
Disse maskiner bruges til kontinuerlig rørbearbejdning, hvor materialet skal styres og kontrolleres, før det kommer ind i viklingssektionen. Forudretningsenhederne hjælper med at forberede materialet til mere ensartet vikling.
Lodrette modeller, herunderFR-250 til FR-1800rækkevidde, brug WPO-snekkegear eller hærdede gearreducere og kan nå trækhastigheder på op til200m/min. Layoutet afhænger af det indgående materiale, rør- eller ledningsdiameter, nødvendige spoledimensioner, tilgængelig installationsplads og krav til nedstrømshåndtering.
Omvendt TypeFR-D250–FR-D2200 Rørdiameter op til 25 mm 5,5–7,5 kW opsamlingsmotor
Lodret typeFR-250–FR-1800 Tegnehastighed op til 200m/min WPO eller hærdet gearreduktion
Forudretning5–10 grupper af krydsrulleenheder Fås på udvalgte modeller Til kontrolleret spolefremføring
Kapstandiameter og maskinvalg
Kapstanen er en vigtig del af en spoletrækmaskine, fordi dens diameter påvirker, hvordan materialet bøjes, når det passerer gennem trække- og opviklingssystemet. FangRong konfigurationer spænder fraφ250mm til φ2200mm, med motorkræfter fra ca5,5/7,5 kW til 90/110 kW.
Capstan Diameterφ250–2200 mm
Tegnehastighed80-400m/min
MotorkraftCa. 5,5/7,5–90/110 kW
En større capstan er ikke altid det rigtige valg. For tynde eller hårdere materialer kan den nødvendige bøjningsradius, overfladetilstand og færdige spolestørrelse være vigtigere end maksimal linjehastighed. Udvælgelsen skal tage hensyn tilmaterialekvalitet, startdiameter, reduktion pr. gennemløb, færdig spolediameter og påkrævet tegnehastighed.
Udvalgt vare
Hvad det påvirker
Hvorfor det betyder noget
Materialekvalitet
Tegningsbelastning og bøjningsadfærd
Blødt kobber og aluminium kræver omhyggelig spændingskontrol
Startdiameter
Trækkraft og maskinkapacitet
Bestemmer det nødvendige arbejdsområde for maskinen
Reduktion pr. Pass
Tegningsbelastning og produktionscyklus
Påvirker krav til motor og tegnesystem
Færdig spolediameter
Oprulningsarrangement og kapstanvalg
Skal matche downstream håndtering og opbevaring
Påkrævet linjehastighed
Tegning og optagningshastighed
Højere hastighed kræver mere stabil spænding og viklingskontrol
Ansøgninger om kontinuerlige rør og ledninger
Spoletegning er velegnet til produkter, der leveres og anvendes i kontinuerlige længder frem for individuelle afskårne stykker. Typiske anvendelser omfatterkobberrørsspoler til klimaanlæg, aluminiumtråd til kabelproduktion og ståltråd til fjederfremstilling.
Maskinen er også velegnet, hvor det trukne materiale skal direkte ind i en oprulnings- eller opbevaringsproces. Når den færdige spole har brug for en anden diameter, viklingsretning eller emballageformat, aOprulningsmaskinekan installeres efter tegnemaskinen.
For kontinuerlige produkter bør downstream-håndtering overvejes ved maskinvalg.Tegnemaskinen behøver ikke at klare alle opviklings- eller emballeringskrav af sig selv. En separat oprulningsenhed kan anvendes, når den endelige spolespecifikation afviger fra tegnemaskinens standard optagningsformat.
Forudretning og spolevikling
Materialets tilstand før vikling har en direkte effekt på den færdige spole. Foropretning, materialepresning, viklingsstigning og spænding skal alle justeres i henhold til produktet. FangRong konfigurerer disse funktioner i henhold til maskintype og anvendelse, så materialet forbliver stabilt, når det kommer ind i opsamlingssektionen.
Til rørapplikationer hjælper krydsrulle-forretningsenhederne med at kontrollere materialet, før det når viklingssektionen. Pneumatisk presning bruges på udvalgte konfigurationer for at holde materialet ordentligt indkoblet under kontinuerlig drift.
Ved kontinuerlig produktion bør maskinen vælges omkring den faktiske trækbelastning, materialespænding og påkrævet spolegeometri. Maksimal tegnehastighed er kun en del af specifikationen. Materialeegenskaber, reduktion, kapstandiameter og kravene til den næste proces skal også overvejes.
DeInverteret spole tegnemaskinekombinererløbende tegning og oprulningtil rør eller ledninger af kobber, aluminium, rustfrit stål og kulstofstål. Med tegnehastigheder op til400 m/minog rørdiametre på3-25 mm, reducerer det skæring, håndtering og mellemlagring. Spoletromler spænder fra250–2200 mm. Frekvensstyret hastighedsregulering opretholder stabil trækspænding og overfladekvalitet. Velegnet tilHVAC, køle-, el-, bil- og medicinske slangerproduktion.
Som Spole tegnemaskine-producent og leverandør i Kina har vi vores egen fabrik. Hvis du ønsker at købe metalbearbejdningsmaskiner, bedes du kontakte os.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik


 Whatsapp