Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
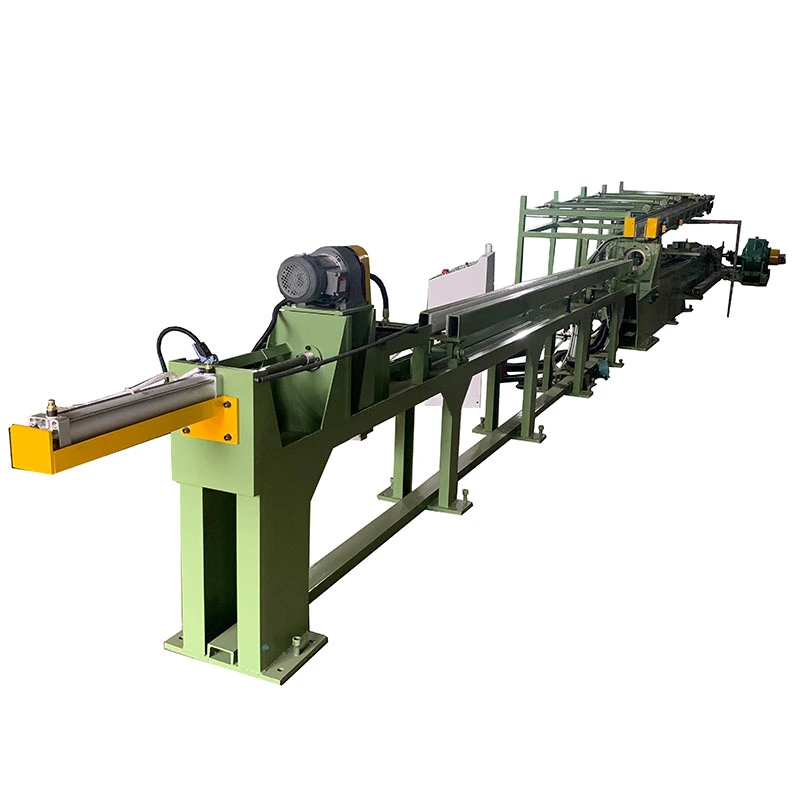
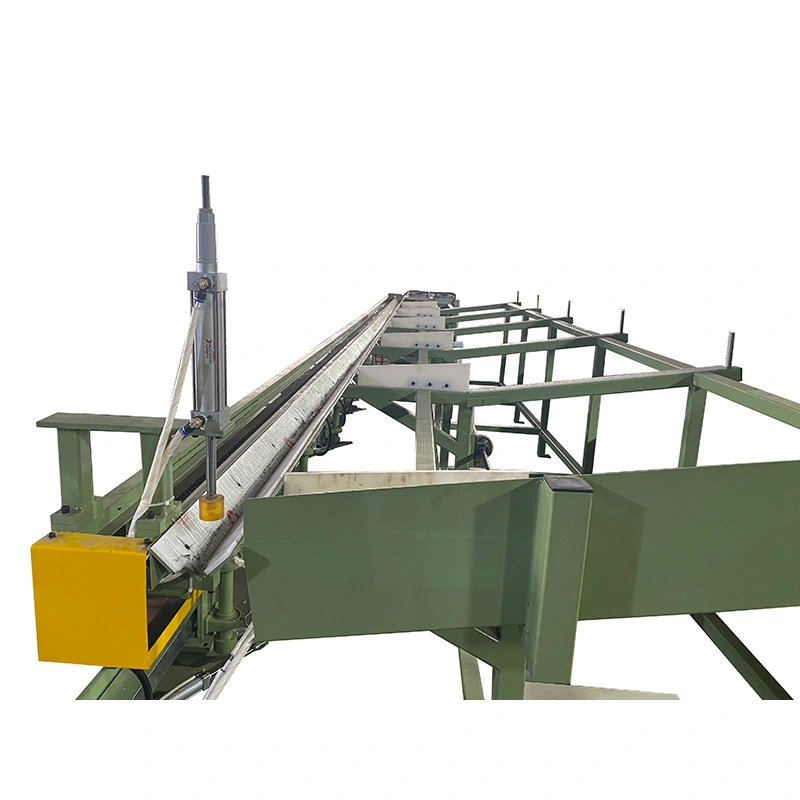
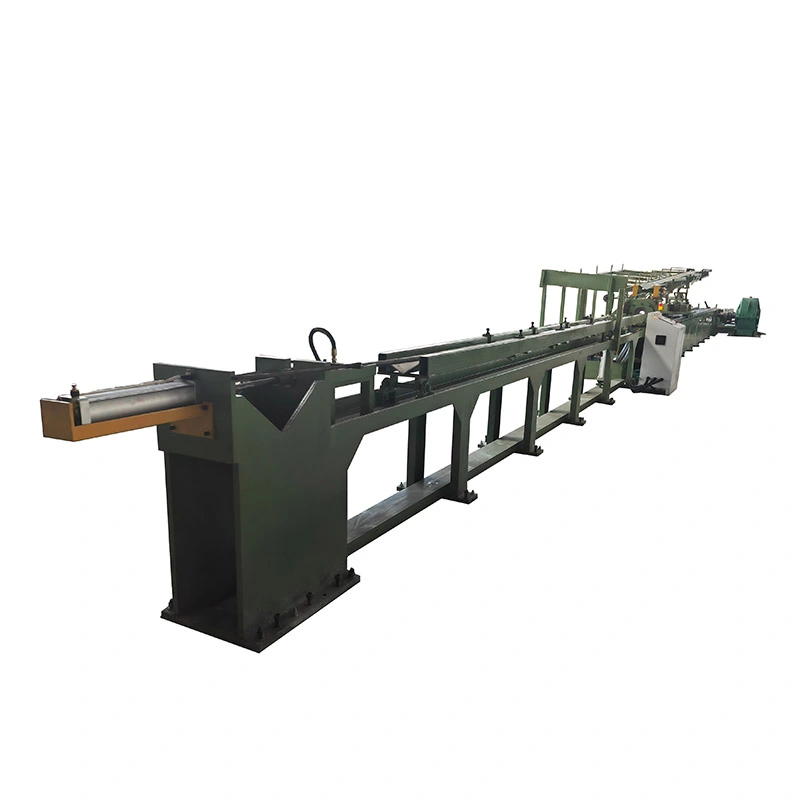
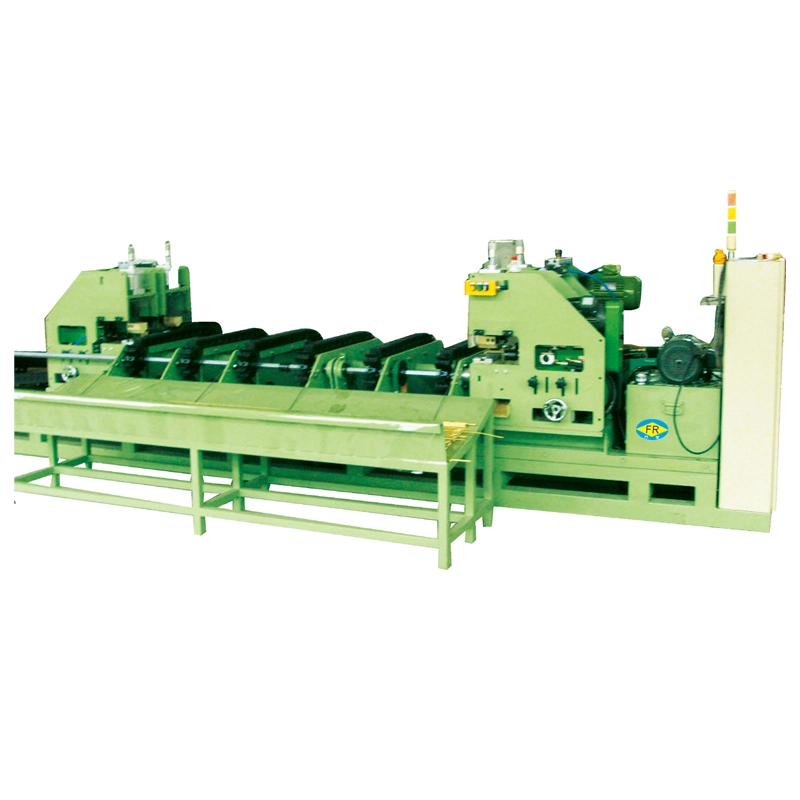
DeAutomatisk kæde kold tegnemaskineer designet til produktionslinjer, hvor rør- og stangtræk skal køre med mindre manuel håndtering mellem cyklusser. Dens kædedrevne vogn giver7–1000 kN trækkraft, hastigheder op til28 m/min, og strøg op til10 mfor produkter typisk op tilØ250 mm. En dorn styrer den indvendige diameter og vægtykkelse under rørtrækning, mens1-5 strengkonfigurationerøge output, når flere dele deler samme specifikation. Automatisk tilførsel, afskæring og modtagelse kan integreres til kulstofstål, rustfrit stål, kobber, aluminium og legeringsrør og -stænger.
DeAutomatisk kæde kold tegnemaskineer et mekanisk koldt trækbænk designet til at reducere diameteren af metalrør eller massive stænger ved at trække emnet gennem en præcisionsmatrice ved stuetemperatur. En motor, reduktionsgearkasse og kraftig kæde overfører trækkraften til vognen, hvilket gør maskinen særdeles velegnet til produktion, hvorrepeterbare tegnecyklusser, relativt høj hastighed og betjening i flere deleer vigtigere end fleksibiliteten i et hydraulisk system.
FangRongs FR serie covers10 standardmodeller fra FR-16 til FR-250, med nominelle trækkræfter fra7 kN til 1000 kNog trække hastigheder fra10 til 28 m/min. Afhængigt af model og værktøjsarrangement kan maskinen behandle1 til 5 stykker i én tegnecyklus. Rørtrækskonfigurationer kan udstyres med et dornsystem, når kontrol af indvendig diameter og vægtykkelse er påkrævet.


Emnet forberedes først, så dets forreste ende kan komme ind i matricen og blive grebet af trækvognen. Når den er fastspændt, bevæger vognen sig langs styreskinnerne, mens kædedrevet trækker materialet gennem matricen. Tværsnitsarealet reduceres under passet, mens matricen styrer de færdige udvendige mål. Til rørapplikationer kan en passende dorn bruges til at styre den indre geometri.
Efter at tegneslaget er afsluttet, vender vognen tilbage til sin udgangsposition, og det næste emne læsses. Det separate returdrev er nyttigt ved gentagen produktion, fordi vognen ikke behøver at stole på hovedtrækmotoren for sin returbevægelse.
Automation is most useful when the same material and size combination is produced repeatedly. En automatisk indføring kan reducere manuel belastning mellem cyklusser, mens automatisk skære- og modtageudstyr kan forenkle håndteringen efter tegning. For small batches with frequent size changes, manual loading may be more economical than installing a complete automatic line.
Maskinen kan derfor konfigureres efter produktionsmønsteret i stedet for at tvinge hver kunde ind i den samme automatiseringspakke. Tilgængelige muligheder inkludererautomatisk fodring, automatisk skære- og modtagestativer, med antallet af trækstrenge og slaglængde angivet i henhold til det faktiske produktionsbehov.
Koldtrækning vælges normalt, når varmvalset eller ekstruderet materiale ikke giver den dimensionelle konsistens, som den færdige komponent kræver. Matricen fastlægger den endelige udvendige dimension, mens gennemløbsskemaet, værktøjets tilstand, smøring og indgående materialekvalitet bestemmer det faktiske resultat.
Dette er vigtigt for produkter, der efterfølgende går i slibe-, bearbejdnings-, monterings- eller formningsoperationer. En stabil trukket diameter kan reducere mængden af materiale, der skal fjernes i den følgende proces, men koldtrækning bør ikke behandles som en erstatning for enhver efterbehandling.
Fordi materialet er dannet uden at opvarme det til en varmbearbejdningstemperatur, kan trækkeprocessen give en renere og mere ensartet overflade end det indkommende varmbearbejdede materiale. Samtidig forårsager plastisk deformationarbejde hærdning, hvilket kan øge styrke og hårdhed. Størrelsen af denne ændring afhænger af materialekarakteren, reduktionen og antallet af beståelser.
Af denne grund bør kunder definere både det krævede dimensionelle resultat og de krævede mekaniske egenskaber, når de udarbejder tegningsskemaet. Rustfrit stål, kulstofstål, kobberlegeringer og andre materialer kræver ikke nødvendigvis samme reduktions- eller smørebetingelser.
Kæde- og gearkassearrangementet giver direkte mekanisk transmission mellem drivsystemet og trækvognen. På passende små og mellemstore produkter kan den relativt høje trækhastighed være med til at øge ydelsen uden brug af en hydraulisk kraftenhed. Denne konfiguration er især nyttig, når den samme tegneoperation gentages under hele skiftet.
Afhængigt af maskinmodel og matricearrangement,1 til 5 rør eller stængerkan behandles samtidigt. Multi-piece tegning er mest værdifuldt, når flere identiske produkter er påkrævet kontinuerligt. Det er mindre nyttigt til hyppig produktion af små partier, fordi værktøjsændringer og belastningsarrangementer kan opveje den teoretiske kapacitetsforøgelse.
En dedikeret returmotor bringer vognen tilbage efter trækslaget. Ved højcyklusproduktion kan reduktion af den ikke-trækkende del af hver cyklus forbedre maskinudnyttelsen og gøre det faktiske output tættere på den teoretiske trækkapacitet.
FR-serien giver forskellige trækkræfter, kædearrangementer, motorkræfter og slaglængder, så maskinen kan tilpasses det nødvendige materiale og produktstørrelse. Længere slag kan specificeres, når kunden har brug for længere trukne længder, mens flerstrengsværktøj kan overvejes, når gennemløbet er det primære mål.
Den påkrævede maskinmodel bør ikke vælges fra den færdige diameter alene. Trækkraften afhænger af start- og færdigtværsnitsarealerne, materialestyrke, reduktion pr. gennemløb, matricegeometri, smøring og andre procesforhold. En større diameter i et blødt materiale kan kræve mindre kraft end en mindre diameter i en højstyrkelegering.
For tilbud og ingeniørbekræftelse skal du angivematerialekvalitet, startdiameter og vægtykkelse, færdig diameter og vægtykkelse, påkrævet længde, antal stykker pr. cyklus og måloutput. FangRong kan derefter afgøre, om den nødvendige trækkraft og maskinkonfiguration er passende.
| Model / teknologi parameter | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Maks. Trækkraft (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Maks. Tegning Rejse (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Tegningshastighed (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Returmotoreffekt (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Reducer model | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Kædehøjde | 1,5" | 2" | 2,5" | 3" | 4" | 3" dobbelt | 4" dobbelt | 5" dobbelt | 4" tredobbelt | 5" tredobbelt |
| Hovedmotoreffekt (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Dimensioner (L*B*H) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Konfigurationsmuligheder:rørdornsystem, automatisk fremføring, automatisk fræser, modtagestativ, 1-5 trådet tegningsarrangement og tilpasset slaglængde. Den endelige konfiguration bekræftes i henhold til kundens materiale, dimensioner og produktionskrav.
Kædetrækbænke kan bruges til rør- og stangprodukter, der kræver kontrolleret diameter og repeterbare dimensioner, herunder udvalgte bilrør, aksler og andre bearbejdede komponenter. Den største fordel er konsistens før næste bearbejdning eller formning.
Ikke-jernholdige materialer kan koldtrækkes, når der kræves snævrere dimensioner og en kontrolleret overflade. For kobber og aluminium skal tegneskemaet og smøringen dog afstemmes efter materialet, fordi overdreven deformation i én omgang kan påvirke overfladekvaliteten og dimensionsstabiliteten.
Rustfrit og speciallegeringer kræver generelt mere omhyggeligt pasdesign på grund af deres højere deformationsmodstand og arbejdshærdende adfærd. I disse applikationer bør maskinkraft vælges fra en egentlig tegningsberegning i stedet for blot at matche den færdige diameter til en maskinmodel.
Solid stangtegning er velegnet til applikationer, hvor den færdige stang vil blive bearbejdet til stifter, aksler, fastgørelseselementer eller andre præcisionskomponenter. Når nedstrømsprocessen allerede omfatter væsentlig drejning eller slibning, bør værdien af koldtrækning vurderes i forhold til mængden af lager, der ellers ville blive fjernet.
Hvert projekt er konfigureret omkring kundens tegningsmateriale og produktionsmål. Dyseholderdimensioner, dornarrangement, vognkonfiguration, kædesystem, motorkraft og valgfri automatisering bekræftes før fremstilling. Dette forhindrer, at en maskine kun vælges efter nominel diameter, mens den faktiske trækkraft overses.
Produktionsprocessen omfatter råvareinspektion, bearbejdning, gearkasse- og kædemontering, vogninstallation, elektrisk integration og endelig justering. Føringsskinner bearbejdes til det angivne rethedskrav på≤0,3 mm/m.
Fabrikstestning inkluderer en tomgangstest efterfulgt af en nominel kraftbelastningstest. Når kundeprøver er tilgængelige, kan faktiske tegningsforsøg bruges til at kontrollere maskinens kraft, bevægelse og procesegnethed før forsendelse. Dette er især nyttigt til tilpassede maskiner og flerstrengede konfigurationer.
FangRong har været involveret i kæde-type drawbench engineering siden1998og fremstiller FR-serien gennem sine produktionsfaciliteter i Dongguan og Yangjiang, Kina. Virksomheden rapporterer eksport til mere end 70 lande og en årlig produktionskapacitet på mere end 650 maskiner.
Ingeniørteamet understøtter maskinvalg, beregning af trækkraft, formkonfiguration, udvikling af pass-plan og automatiseringsplanlægning. Efter installation kan idriftsættelse og operatørtræning også arrangeres i henhold til projektets omfang.
ISO 9001:2015kvalitetsstyringsdokumentation anvendes på virksomhedens fremstillings- og serviceprocesser. Certifikat nr.UQ231211R1.
CE-mærkeer fastsat for den gældende standard maskinkonfiguration baseret på det angivne maskindirektiv2006/42/EFkrav.
SGS inspektionkan arrangeres, hvor uafhængig inspektion er påkrævet som en del af kundens købs- eller fabriksacceptproces.
FangRong rapporterer også om en portefølje af nationale opfindelser og brugsmodelpatenter, der dækker elementer af dets tegnemaskineteknologi.
Standard maskinkonfigurationen leveres i henhold til det bekræftede tilbud og inkluderer normalt hoveddrivsystemet, reduktionsgearkassen, kædemekanismen, trækvognen, matriceholderen, styresystemet og de nødvendige maskinsamlinger. Rørtegningsprojekter kan omfatte det tilsvarende dornarrangement.
Matricer, specialværktøj, automatisk fremføring, skære- og modtageudstyr skal bekræftes separatfordi disse komponenter afhænger af kundens produktdimensioner og produktionslayout.
Automatisk kæde kold tegnemaskine er forberedt til eksportforsendelse med emballage, der er egnet til langdistancetransport. Før levering skal kunden bekræfte værkstedsplads, elforsyning, materialeflow og fundament- eller forankringskravene vist i den medfølgende installationsdokumentation.
MOQ: 1 sæt.For én maskine er tilbuddet baseret på den valgte FR-model og bekræftet konfiguration. For2-4 sæt, kvantitetsbaserede priser kan oplyses efter model og leveringskrav er bekræftet. For5 sæt eller mere, projekt- eller volumenpriser er tilgængelige baseret på den endelige maskinkonfiguration.
Standard ordrer:ca. 30-60 dage for standard FR-16 til FR-100 konfigurationer.
Store eller tilpassede ordrer:cirka 90-120 dage for FR-150 og større maskiner eller projekter, der involverer speciel automatisering.
Fremskyndede ordrer:en fremskyndet tidsplan kan overvejes, når produktionskapacitet og komponenttilgængelighed tillader det. Den bekræftede fremskyndede leveringsdato bør angives i salgskontrakten i stedet for at antages fra standardleveringstiden.
Standardbetalingsordningen er30% depositum ved ordrebekræftelse og 70% før forsendelse efter fabriksgodkendelsestest. Standardgarantiperioden er12 måneder fra idriftsættelse, underlagt den endelige salgsaftale.
FR-serien kan konfigureres til forskellige metalmaterialer, herunder kulstofstål, rustfrit stål, kobber, aluminium og udvalgte legeringsprodukter. Den passende maskinmodel afhænger af materialestyrke, startstørrelse, færdigstørrelse og reduktion frem for materialenavn alene.
Ja, platformen til automatisk kædekoldtegning kan konfigureres til rør- eller solid-bar-tegning. Rørapplikationer kan kræve et dornsystem, mens solid-bar-tegning bruger den tilsvarende matrice og værktøjsarrangement. Det nødvendige værktøj skal bekræftes med produktdimensionerne før bestilling.
FR-serien kan konfigureres til1 til 5 stykker pr. tegnecyklusafhængigt af model, produktdimensioner og matricelayout. Multi-piece tegning er mest velegnet til gentagne produktioner af samme størrelse snarere end hyppige små parti ordrer.
Sammenlign den nødvendige trækkraft med den nominelle kraft for hver model. Send materialekvalitet, start- og færdigmål, reduktion pr. gennemløb og påkrævet output til producenten for en trækkraftberegning. At vælge kun efter færdig diameter kan resultere i en unødvendig stor maskine eller utilstrækkelig trækkapacitet.
Til konventionel trækning skal den forreste ende normalt forberedes, så den kan komme ind i matricen og blive grebet af vognen. Hvorvidt der kræves en separat pegemaskine afhænger af det indgående materiale og den valgte fodrings- og tilberedningsmetode. Pegeudstyr kan diskuteres, når der kræves en integreret produktionslinje.
Ikke nødvendigvis. Automatiske fodrings-, skære- og modtagesystemer er valgfrie konfigurationer og bør opføres separat i tilbuddet. De er mest værdifulde for stabile ordrer i store mængder, hvor reduktion af manuel håndtering har en målbar effekt på produktionseffektiviteten.
Givmaterialekvalitet, start-OD og vægtykkelse eller stangdiameter, færdige dimensioner, nødvendig tegnelængde, målproduktionsvolumen, antal stykker pr. cyklus og tilgængelig strømforsyning. Produkttegninger eller prøvemateriale er også nyttige til at bekræfte værktøjs- og proceskrav.
Standard FR-16 til FR-100 maskiner kræver generelt30-60 dage. Større FR-150 og derover modeller eller maskiner med tilpasset automatisering kræver generelt90-120 dage. Fremskyndet levering vurderes i henhold til den aktuelle produktionskapacitet og komponenttilgængelighed.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf