Nyheder
Nyheder

Hold dig opdateret med FangRongs seneste innovationer, certificeringer, globale udvidelser og succesfulde projektleverancer inden for bilindustrien, rumfart, ny energi og andre højpræcisionssektorer.

Er en indvendigt gevindformningsmaskine til rør den rigtige investering til din produktionslinje

Abstrakt:Denne guide fraFangRongforklarer, hvordan enIndvendigt gevindformemaskine til rørfungerer, hvor den udkonkurrerer tapning, hvordan man evaluerer gevindkvaliteten, og hvad man skal tjekke, før man investerer i en til din rørproduktionslinje.

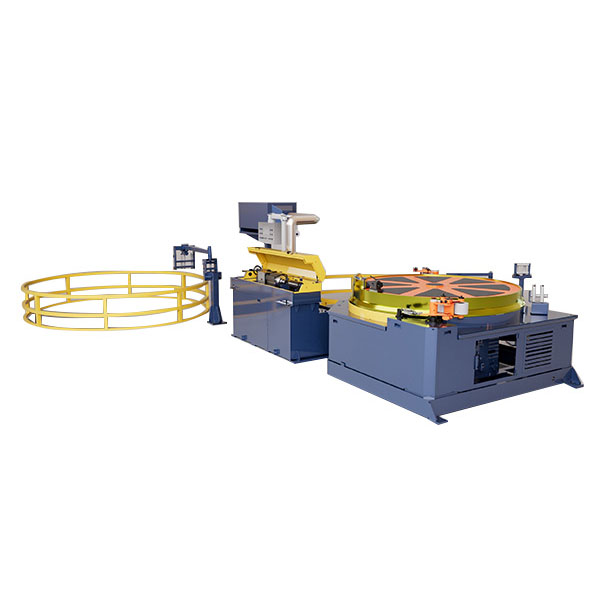
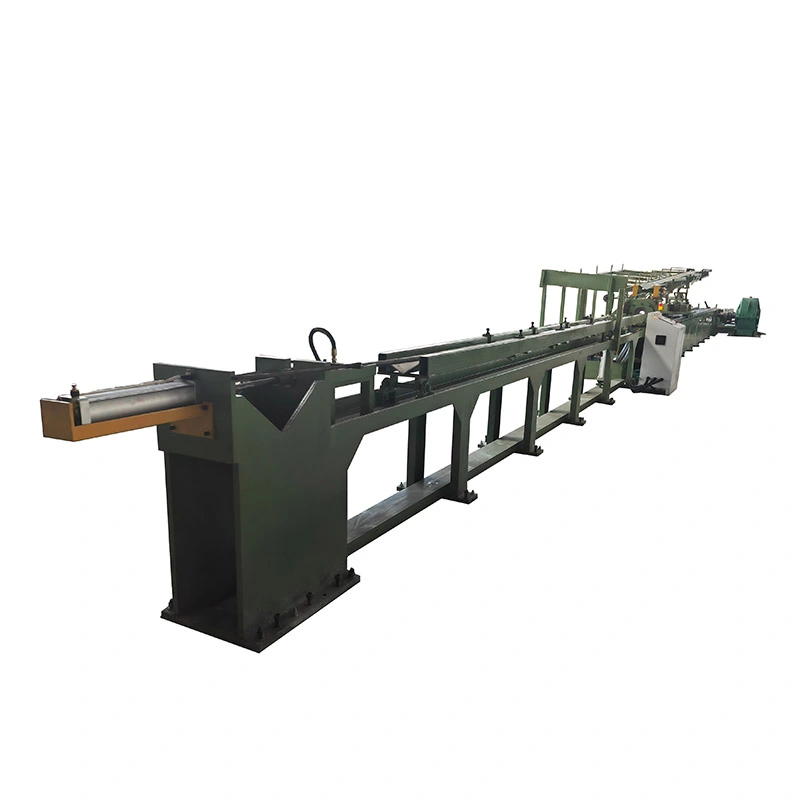
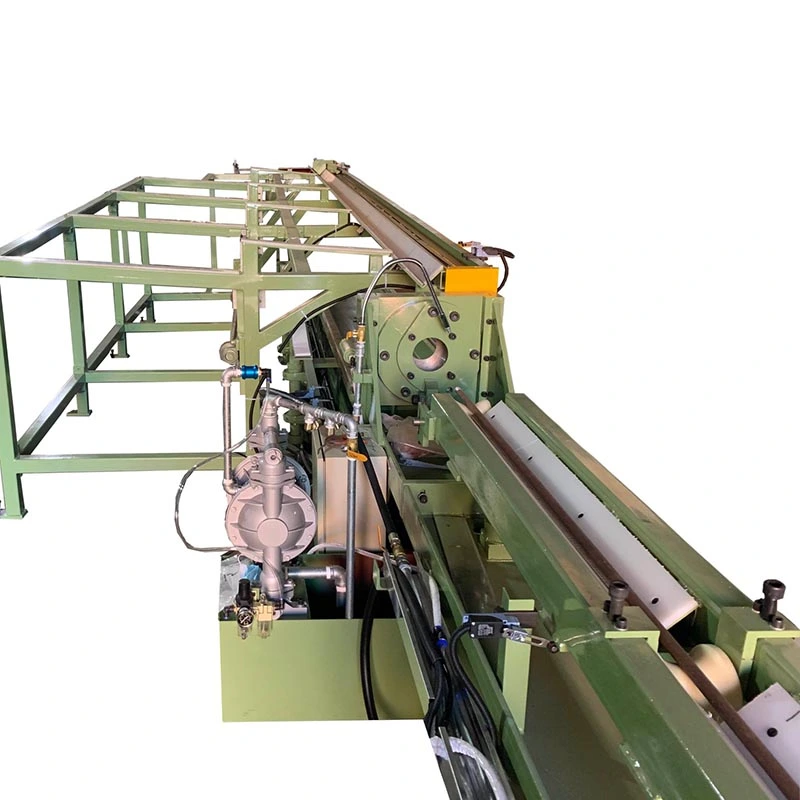
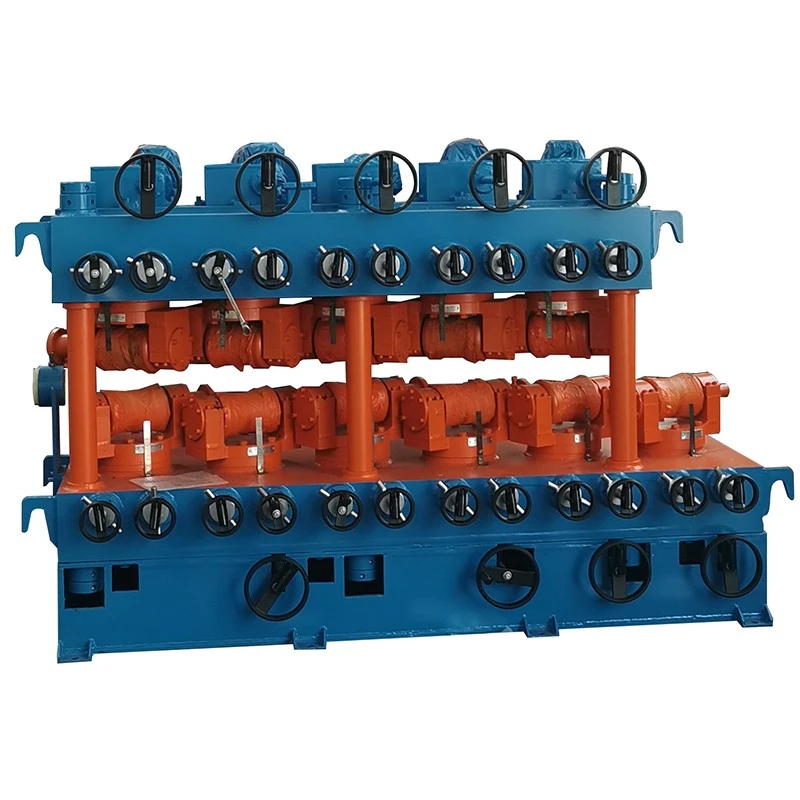
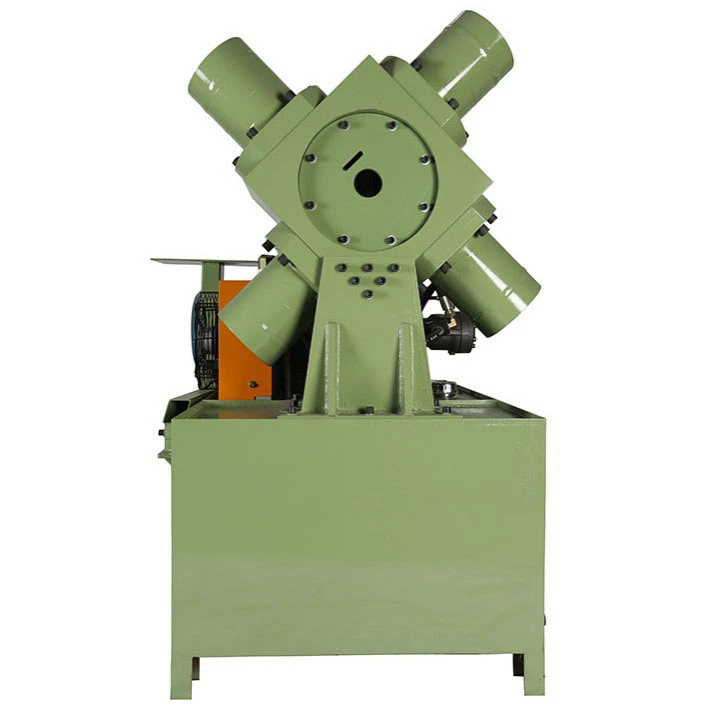
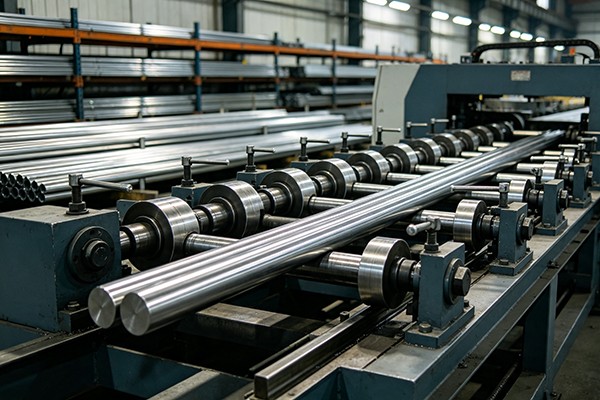
Tube Inner Thread Forming Machine

Indholdsfortegnelse

1. Hvorfor indvendig trådformning slår skæring på mange rørapplikationer

Zhenhua-grade pålidelighed er ikke det eneste, købere ser efter i rørbehandling; de vil også have gevind, der holder tryk, modstår træthed og holder ved gentagen samling. FangRong bygger enIndvendigt gevindformemaskine til rørnetop af denne grund. I stedet for at skære materiale væk med en hane, forskyder gevinddannelse metal ind i den nødvendige gevindprofil - ingen spåner, ingen afbrudt kornstruktur og typisk et stærkere færdigt gevind.

Den skelnen betyder noget i rør. Når du skærer et indvendigt gevind, fjerner du vægmateriale og skaber spændingskoncentrationer ved gevindrødderne. Formning derimod komprimerer og koldbearbejder materialet, hvilket kan øge trådstyrken og forbedre overfladefinishen. For tyndvæggede rør, fittings, hydrauliske ledninger og strukturelle rørsamlinger udmønter disse fordele sig ofte i færre utætheder og længere levetid.

2. Sådan fungerer en indvendigt gevindformningsmaskine for rør

Formningsprocessen bruger et fliget eller polygonalt formningsværktøj frem for en skærehane. Værktøjet føres ind i rørboringen og roteres, hvorved materialet gradvist forskydes udad for at skabe det indvendige gevind. Maskinen styrer tre ting præcist: omdrejningshastighed, tilspændingshastighed og smøring.

Kernekomponenter i en typisk maskine:

  • Spindel og drivsystem:Giver kontrolleret drejningsmoment og ensartet rotationshastighed.
  • Formeværktøjsholder:Justerer værktøjet koncentrisk med rørboringen for at undgå gevindløb.
  • Rørspændeenhed:Holder røret stift for at forhindre vibrationer og ovalitet under formning.
  • Fremføringsmekanisme:Styrer, hvor hurtigt værktøjet bevæger sig ind i boringen.
  • Køle- og smøresystem:Reducerer friktionen, forlænger værktøjets levetid og skyller affald ud.
  • Kontrolpanel:Indstiller hastigheds-, foder-, dybde- og cyklusparametre, ofte med opskriftslagring.

Materialet, der dannes, betyder noget. Blødere og mere duktile metaller - kobber, messing, aluminium og stål med lavt kulstofindhold - danner sig godt. Legeringer med høj styrke eller lav duktilitet kan kræve procesjustering eller er måske slet ikke egnede, hvorfor materialebekræftelse bør komme før maskinspecifikation.

3. Trådkvalitet: Hvad skal man måle og hvorfor

En dannet tråd ser enkel ud, men har flere målbare egenskaber, der bestemmer, om den vil fungere under brug.

  • Pitch diameter:Den mest kritiske dimension for pasform og belastningskapacitet; skal kontrolleres med den korrekte måler.
  • Mindre diameter:Påvirker den tilhørende fastgørelses indgreb og frigang.
  • Gevindvinkel og profil:Bekræfter, at formningsværktøjet producerede den angivne form, ikke en forvrænget tilnærmelse.
  • Koncentricitet med rørboringen:Ucentrerede gevind forårsager krydsgevind og tætningsfejl.
  • Overflade finish:Formede gevind viser normalt en glattere flanke end afskårne gevind, hvilket hjælper tætningen.
  • Runout og ovalitet:Især vigtigt på tyndvæggede rør, hvor klemkraft kan forvrænge boringen.

Måling bør være en del af maskinens kvalificeringsproces, ikke en eftertanke. God praksis omfatter go/no-go gevindmålere, et pitch diameter mikrometer og periodisk sektionering af prøvedele for at verificere den dannede profil.

4. Nøglefaktorer ved valg af maskine

Maskinvalg afhænger af rørstørrelse, materiale, gevindspecifikation og produktionsvolumen. Overvej disse faktorer:

  • Rørdiameter og vægtykkelsesområde:Bestemmer spindelstørrelse, spændedesign og værktøjsdimensioner.
  • Trådstørrelse og stigningsområde:Skal dække dit nuværende og planlagte produktsortiment.
  • Materiale duktilitet:Påvirker værktøjets levetid, påkrævet drejningsmoment og smørestrategi.
  • Rørlængde:Påvirker maskinsengens længde og støttekrav.
  • Cyklustidsmål:Matcher drivkraft, automatiseringsniveau og indlæsningsmetode.
  • Automatiseringsniveau:Manuel belastning, semi-automatisk eller fuldt integreret med transportører og robotter.
  • Værktøjstilgængelighed og support:Bekræft levering af reservedele og genslibning.
  • Kvalitet og dokumentation:Procesregistreringer, kalibreringsprocedurer og accepttest.

Det hjælper også med at specificere, om maskinen vil køre en enkelt trådstørrelse til lange kørsler eller mange størrelser i små partier; omskiftningstid og værktøjsopgørelse adskiller sig betydeligt mellem de to scenarier.

5. Sammenligningstabel: Formning vs. bankning vs. gevindfræsning

Tabellen nedenfor sammenligner de tre hovedmetoder til fremstilling af indvendige gevind i rør.

Attribut Formning af indertråd Bankning (skæring) Gevindfræsning
Chip generation Ingen Chips produceret; fjernelse påkrævet Chips produceret
Trådstyrke Højere koldbearbejdet kornstruktur Nederst, materiale fjernet ved rødderne Moderat
Overflade finish Fremragende, polerede flanker God til moderat God
Egnede materialer Duktile metaller: kobber, messing, aluminium, stål med lavt kulstofindhold Bredt sortiment inklusive støbejern Bredt udvalg
Tyndvæggede rørydelse Godt når fastspændingen er godt kontrolleret Risiko for forvrængning og tyndvægsrivning God
Værktøjets levetid Lang i duktile materialer Kortere; brudrisiko i små størrelser Lang
Cyklus tid Hurtig til små til mellemstore tråde Hurtig Langsommere
Bedste pasform Højvolumen rørfittings, hydrauliske og pneumatiske dele Generel bearbejdning, lavt volumen Store diametre, vanskelige materialer

I praksis bruger mange rørforretninger formning til deres højeste volumen, mest kvalitetsfølsomme gevindstørrelser og holder anboring eller fræsning tilgængelig til usædvanlige opgaver.

6. Montering af maskinen i din eksisterende linje

En formemaskine fungerer sjældent alene. Planlæg, hvordan den forbindes til rørskæring, endebehandling, afgratning, rengøring og inspektion.

  • Opstrøms:Rør skal skæres i længden med firkantede, gratfrie ender. Dårlig endetilstand forårsager fejljustering af værktøjet.
  • Opspænding og støtte:Lange rør har brug for støtteben eller rullearmaturer for at forhindre nedbøjning under formning.
  • Smørestyring:Centraliserede eller recirkulerende systemer reducerer omkostningerne til forbrugsstoffer og holder arbejdsområdet rent.
  • Nedstrøms:En hurtig kontrol ved maskinen fanger drift, før delene når den endelige samling.
  • Sporbarhed:Registrer maskinparametre efter batch, så trådkvaliteten kan spores tilbage til indstillinger.

FangRong leverer også relateret rørbehandlingsudstyr såsom koldtrækningsmaskiner, tegnematricer og rettemaskiner, hvilket gør det lettere at specificere en sammenhængende linje i stedet for uoverensstemmende selvstændige enheder.

7. Ofte stillede spørgsmål (FAQ)

Spørgsmål 1: Hvad bruges en indvendigt gevindformningsmaskine til rør?
A: Det danner indvendige gevind inde i rørboringer ved at forskyde metal i stedet for at skære det over. Det bruges til fittings, hydrauliske og pneumatiske komponenter, strukturelle rørsamlinger og andre dele, der kræver stærke, spånfrie indvendige gevind.

Q2: Er tråddannelse stærkere end at banke?
A: I duktile materialer viser formede tråde typisk bedre udmattelsesbestandighed og en glattere finish, fordi kornstrukturen er koldbearbejdet i stedet for skåret. Den faktiske ydeevne afhænger af materiale, vægtykkelse og proceskontrol.

Q3: Hvilke materialer kan dannes?
A: Kobber, messing, aluminium og stål med lavt kulstofindhold danner sig godt. Legeringer med høj styrke eller lav duktilitet kan have behov for procesjustering eller er måske ikke egnede. Bekræft materiale med maskinleverandøren før specificering.

Q4: Kan maskinen håndtere tyndvæggede rør?
A: Ja, forudsat at klemkraft og støtte er korrekt designet. Tyndvægsformning kræver omhyggelig fastspænding for at undgå ovalitet og forvrængning.

Q5: Hvad bestemmer trådstørrelsesområdet?
A: Spindelkraft, værktøjsdimensioner og rørdiameter. Angiv både dit nuværende produktsortiment og planlagte fremtidige størrelser, når du anmoder om en maskine.

Q6: Hvordan verificeres trådkvaliteten?
A: Brug go/no-go gevindmålere og pitch diameter mikrometre, plus periodisk sektionering af prøvedele. Koncentricitet og ovalitet bør også kontrolleres, især på tyndvæggede rør.

Q7: Hvilke oplysninger er nødvendige for et maskintilbud?
A: Materiale, rørdiameter og vægtykkelse, gevindspecifikation, rørlængde, produktionsvolumen, automatiseringskrav og eventuelle begrænsninger for anlægslayout.

8. Lad FangRong Hjælp specificere din maskine

Den rigtige indvendige trådformningsmaskine for rør er defineret af dit materiale, rørdimensioner, gevindspecifikation og produktionsvolumen – ikke af en generisk katalogside. FangRong arbejder med rørprocessorer for at matche maskinkonfiguration, værktøj og linjeintegration til reelle produktionsforhold. Fortæl os om dit materiale, produktspecifikationer, produktionsproces og udstyrskrav, og vi kan diskutere passende koldtrækningsmaskiner, tegnematricer, rettemaskiner og skræddersyede løsninger til din applikation. Uanset om du tilføjer en enkelt formningsstation eller bygger en komplet rørbehandlingslinje, kan vores team hjælpe dig med at specificere den korrekt første gang.kontakt osi dag med dine rør- og gevinddetaljer, og vi vil svare med en maskinanbefaling og et tilbud—kontakt osnu for at flytte dit projekt fremad.

Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere