Produkter
Produkter

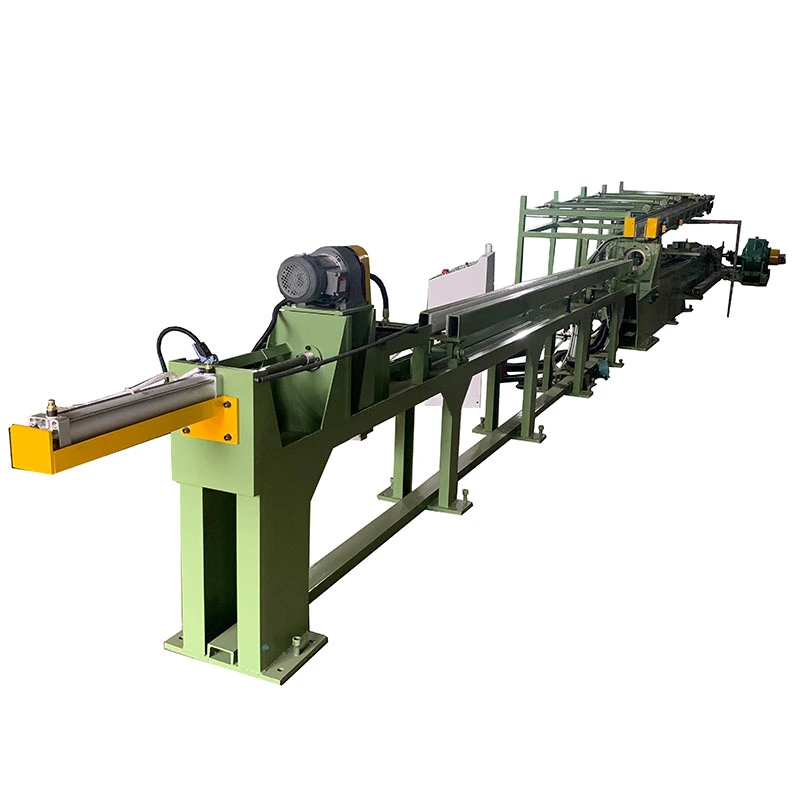
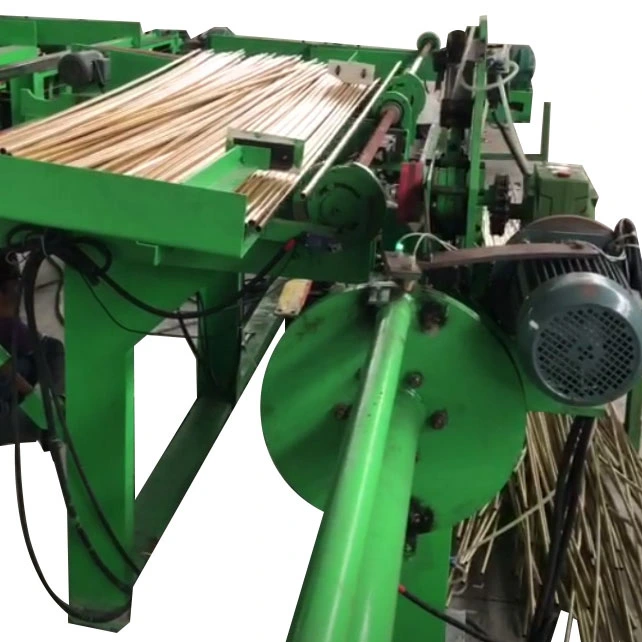
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.

Tre linjers automatisk roterende kold tegnemaskine
  • Tre linjers automatisk roterende kold tegnemaskineTre linjers automatisk roterende kold tegnemaskine
  • Tre linjers automatisk roterende kold tegnemaskineTre linjers automatisk roterende kold tegnemaskine

Tre linjers automatisk roterende kold tegnemaskine

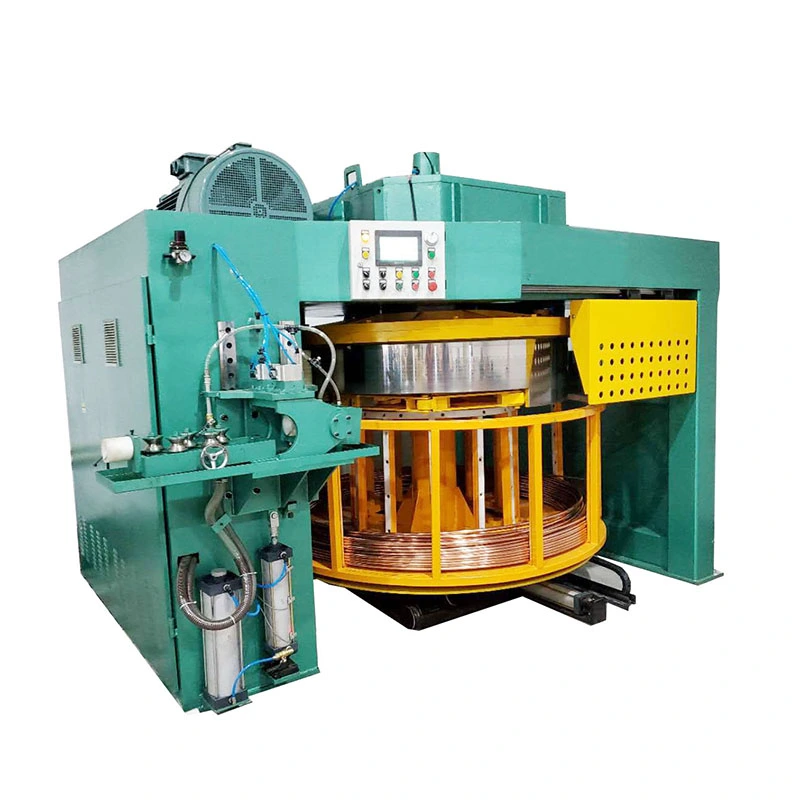
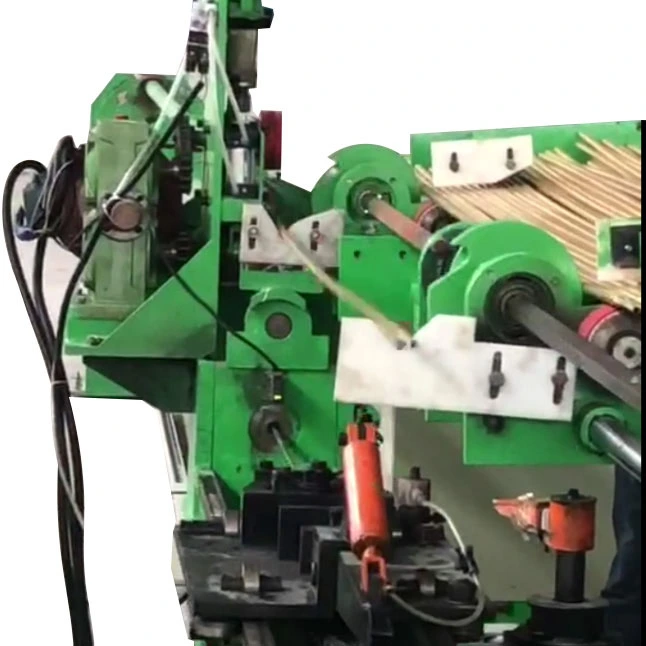
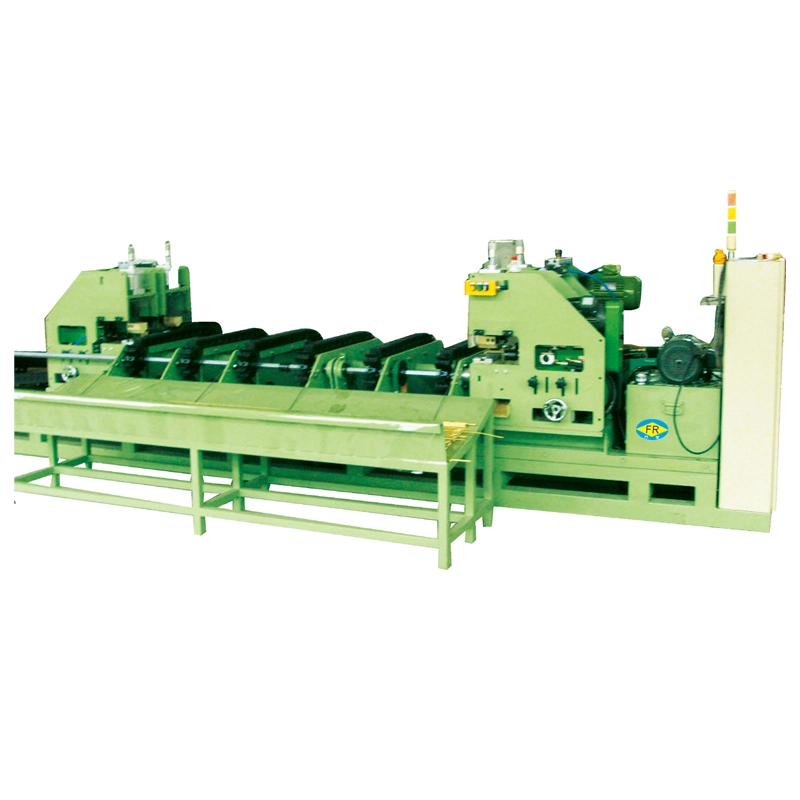
DeTre linjers automatisk roterende kold tegnemaskineer bygget til producenter, der har brug for højere tegningsoutput uden at tilføje tre separate produktionslinjer. Denstrestrenget roterende indekseringssystempositionerer og fremfører tre rør eller stænger til successiv trækning, mens dobbeltkædedrevet holder trækbelastningen afbalanceret på tværs af alle strenge. Modeller fraFR-50 til FR-120give5-20 tonsaf trækkapacitet, hastigheder op til28 m/min, og strøg op til9 m. Automatisk fremføring, fastspænding, trækning og aflæsning reducerer operatørens involvering og gør maskinen velegnet tilkulstofstål, legeret stål, rustfrit stål, kobber og aluminiumsrør og stænger.

Bedømmelse: 5.0
(Bedømmelsestælling: 1)

DeTre linjers automatisk roterende kold tegnemaskineer designet til producenter, der har brug for højere output fra små og mellemstore rør eller stænger uden at installere tre separate trækbænke. Det trækkertre emner samtidigtgennem tre parallelle matricer, mens den motoriserede roterende bagbænk forbereder og indekserer de næste emner til den følgende cyklus.

Det største produktionsproblem er ikke blot at trække kraft. I højvolumen rørproduktion kan lastning, positionering og vognretur optage en betydelig del af cyklussen. Denne maskine løser den flaskehals ved at kombineretrestrenget tegning, roterende indeksering, automatisk opspænding, tegning og vognreturi ét produktionssystem. Resultatet er højere output pr. maskine og mindre manuel håndtering.

FangRong FR-seriens maskiner er tilgængelige fra5 til 20 tonstrækkraft, med trækhastigheder på25-28 m/minog tegne streger af7-9 m. Rørtrækskonfigurationer kan udstyres med en indvendig dorn for at kontrollere indvendig diameter og vægtykkelse.

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

Et konventionelt enkelt-line trækbænk behandler et emne pr. tegneslag. Når produktionsefterspørgslen stiger, er de sædvanlige muligheder at tilføje flere maskiner, øge skift eller acceptere længere leveringstider. Tilføjelse af maskiner øger gulvplads, operatører, hjælpeudstyr og vedligeholdelsespunkter.

Konfigurationen med tre linjer kombinerer i stedet tre tegnepositioner i én maskine. Deroterende bagerste bænker især nyttig, hvor den samme rør- eller stangspecifikation produceres gentagne gange. Arbejdsemner kan placeres, før tegnecyklussen er afsluttet, hvilket reducerer den tid, der bruges på at vente på manuel læsning og justering.

For eksempel kan en kobberrørsproducent, der bruger en FR-76-konfiguration til klimaanlægsrør, køre tre rør i hvert trækslag i stedet for at behandle dem sekventielt. I denne applikation er den roterende indekseringsfunktion vigtigere end blot at øge tegnehastigheden, fordi produktionsvolumen er stærkt påvirket af læsse- og positioneringstiden.

Hvordan det virker

1. Roterende læsning
Rør eller stænger placeres på den roterende bagerste bænk. Den motoriserede indekseringsmekanisme placerer de næste emner nøjagtigt med de tre tegnelinjer.

2. Fodring og pegning
Arbejdsemnerne føres mod matricerne og fastspændes. Pegning kan udføres før trækning for at reducere rør- eller stangenden tilstrækkeligt til pålidelig matriceindføring. En integreret pegeenhed kan specificeres, hvor produktionsprocessen kræver det.

3. Trestrenget tegning
Tegnevognen trækker tre emner gennem deres respektive matricer på samme tid. Et dobbeltkædedrev fordeler trækbelastningen over vognen og mindsker risikoen for ujævn belastning mellem de tre trækpositioner.

4. Produktudledning
Efter at tegneslaget er afsluttet, tømmes de færdige emner, og vognen vender tilbage til sin startposition.

5. Roterende indeksering og gentag
Den bagerste bænk indekserer de næste forberedte emner på plads, og den næste tegnecyklus begynder.

PLC og HMI styrer fremføring, fastspænding, tegning, indeksering og vognretur. Enkelt-, dobbelt- og trestrenget drift kan konfigureres i henhold til produktionskrav.

Hvor hver funktion er vigtig

Trestrenget tegninger værdifuldt, når det samme produkt fremstilles i store mængder. Hvis produktionen hovedsageligt består af små partier med hyppige størrelsesændringer, er produktivitetsfordelen mindre, fordi opsætning og værktøjsændringer bliver en større del af den samlede produktionstid.

Roterende indekseringer mest nyttig, når indlæsningstiden er en tilbagevendende flaskehals. En roterende bænk gør det muligt at placere de næste emner mere effektivt, hvilket er særligt nyttigt til produktion med lang slaglængde, hvor manuel forberedelse mellem cyklusser ellers ville reducere maskinudnyttelsen. For lavvolumenproduktion kan denne funktion have mindre indflydelse på de samlede omkostninger.

Dobbeltkædet transmissionbliver vigtigere, efterhånden som trækkraften øges. Balanceret træk hjælper med at holde slæden og matricepositionerne på linje. Dette betyder noget, når tre strenge skal opretholde lignende dimensionelle resultater; det er mindre kritisk til meget lette opgaver, hvor trækkraften er lav.

Indvendig dorn tegninger vigtigt, når både udvendig diameter og indvendig diameter eller vægtykkelse skal kontrolleres. Til applikationer, hvor kun den udvendige diameter er kritisk, er dornudstyr muligvis ikke nødvendigt.

Nøglefunktioner og produktionsfordele

1. Tre rør eller stænger trukket i ét slag
Tre identiske emner behandles samtidigt, hvilket øger output pr. tegnecyklus uden at tilføje tre uafhængige maskiner. En leverandør af bilkomponenter kan for eksempel bruge konfigurationen til gentagen produktion af rørkomponenter med lille diameter, hvor cyklusvolumen er vigtigere end hyppige produktskift.

2. Motoriseret roterende indekseringsbænk
Den roterende bænk reducerer manuel genpositionering mellem tegnecyklusser og holder de næste emner klar til justering. Dette er især nyttigt til produktion af HVAC og kølerør, hvor lange produktionsserier gør enhver reduktion i ikke-træktid betydelig.

3. Dobbeltkædet drev
To kæder overfører trækbelastningen til slæden og hjælper med at fordele kraften mere jævnt over de tre trækpositioner. I stålrørsproduktion bliver dette vigtigt, når højere trækkræfter ellers kunne øge opretningsfejl, ujævn matricebelastning eller variation mellem strenge.

4. Drawing Speed up to 28 m/min
FR-50 og FR-76 er vurderet til op til 28 m/min, mens FR-100 og FR-120 er vurderet til 25 m/min. Høj hastighed er nyttig, når upstream-processen kontinuerligt kan levere materiale og downstream-håndtering kan holde trit. Det er ikke automatisk bedre for hvert produkt, fordi smøring, materialekvalitet, reduktion pr. gennemløb og overfladekrav kan begrænse den praktiske tegnehastighed.

5. Dorntegning for rørdimensioner
Dornen understøtter kontrol af rørets indvendige diameter og vægtykkelse under trækning. Dette er relevant for hydrauliske rør, præcisionsrør i rustfrit stål og andre produkter, hvor dimensionel konsistens inde i røret er lige så vigtig som den udvendige diameter.

6. Hurtig vognretur
En separat returmotor bringer vognen tilbage efter trækslaget. Dette reducerer den ikke-produktive del af cyklussen, som bliver stadig vigtigere, når maskinen kører lange produktionsskift.

7. Fleksibel Stranddrift
Tre linjers automatisk roterende kold tegnemaskine kan konfigureres til enkelt-, dobbelt- eller trestrenget produktion. Trestrengsdrift foretrækkes til højvolumenordrer, mens enkeltstrengsdrift kan være nyttig under forsøg, mindre ordrer eller procesverifikation.

8. PLC og HMI kontrol
Styresystemet koordinerer fremføring, fastspænding, trækning, roterende indeksering, udledning og vognretur. Dette reducerer afhængigheden af ​​manuel sekvensering og gør driftscyklussen nemmere at overvåge og gentage.

Tekniske specifikationer

Sådan vælger du den rigtige model

Vælg ikke et trækbænk kun efter den nominelle tonnage. Den nødvendige trækkraft afhænger afmaterialekvalitet, startmål, færdige dimensioner, arealreduktion, friktion, smøring og antal tråde, der løber samtidigt.

For en trestrenget maskine skal den tilgængelige trækkraft dække det samlede behov for alle tre emner. En 5-tons model kan være tilstrækkelig til tre små rør med moderat reduktion, mens modeller med højere tonnage er mere velegnede til større sektioner, stål med højere styrke eller krævende reduktioner.

Slagtilfælde er vigtigt, når man producerer langtrukne produkter. Et længere slag kan reducere antallet af tegnecyklusser, der kræves for en given færdig længde, men det øger også maskinens fodaftryk. Trækhastigheden bør derfor vurderes sammen med materialehåndtering, smøring og nedstrøms skærekapacitet i stedet for at betragtes som et isoleret tal.

Teknologi parameter FR-50 FR-76 FR-100 FR-120
Maks. trækkraft (tons) 5 10 15 20
Maks. tegnestrøg (m) 7 8 8 9
Tegningshastighed (m/min) 28 28 25 25
Returmotor (kW) 0.75 0.75 1.1 2.2
Reducer model ZQ550 ZQ650 ZQ850 ZQ1000
Kædehøjde 2,5" 3" 4" 3" dobbeltrækket
Hovedmotoreffekt (kW) 22 30 45 55
Overordnede mål L × B × H (mm) 17000 × 1300 × 1600 17500 × 1350 × 1600 18000 × 1400 × 1600 23000 × 2200 × 1800

Standard konfiguration:tegnemaskine, hoveddrevet motor, reduktionsgear, dobbeltkædet transmission, trækvogn, roterende indekseringsbænk, tredobbelt matriceholder, PLC kontrolsystem og HMI. Dornudstyr leveres til rørtrækningskonfigurationer.

Ekstraudstyr:pegeenhed, tilpasset slaglængde, yderligere tilførsels- og udledningsautomatisering, værktøj og anvendelsesspecifikke dornsystemer.

Ansøgninger

Bil- og motorcykelkomponenter

Anvendes til støddæmperrør, ratstammerør, drivakselkomponenter og andre rørformede dele, der gentages. En tier-1 billeverandør, der bruger et FR-100 tre-line roterende trækbænk, kan behandle tre rør pr. slag, hvilket reducerer behovet for at betjene flere enkelt-line maskiner parallelt. Det roterende læssesystem er særligt nyttigt, når den samme rørspecifikation produceres kontinuerligt.

VVS og kølerør

Kobber- og aluminiumsrør til varmevekslere og klimaanlæg drager fordel af høj gennemstrømning og repeterbar dimensionskontrol. I et kobberrørsproduktionsscenarie kan en FR-76 behandle tre rør samtidigt, mens den roterende bænk forbereder det næste sæt, hvilket reducerer belastningsrelateret nedetid.

Hydrauliske og pneumatiske cylindre

Cylinderrør med lille diameter kræver kontrollerede udvendige dimensioner og i mange applikationer ensartet vægtykkelse. En FR-120 kan vælges, når den kombinerede trækkraft af tre stålrør kræver en maskine med højere kapacitet. Dobbeltkædearrangementet hjælper med at opretholde en afbalanceret belastning mellem de tre tråde.

El og elektronik

Kobber- og aluminiumsrørkomponenter, kølerør og andre ledende sektioner kan bearbejdes, hvor repeterbarhed og produktionsvolumen berettiger flerstrengstrækning. For små hule sektioner kan trestrengsdrift øge outputtet uden at kræve tre komplette trækbænksinstallationer.

Medicinsk og præcisionsrør

Præcisionsrør og hyporør i rustfrit stål kræver strammere proceskontrol end almindelige strukturelle rør. Et produktionsscenarie for medicinske slanger kan bruge en FR-50 til trestrengstrækning af små rustfri stålrør, hvor justering og dornkontrol bliver vigtigere end maksimal trækkraft.

Generel teknik

Tre linjers automatisk roterende kold tegnemaskine kan også anvendes til præcisionslejerør, instrumenteringsrør, små strukturelle hule sektioner og andre gentagne produktionsrør eller stangapplikationer, hvor tre identiske emner kan trækkes parallelt.

Fabriksteknik og kvalitetskontrol

Three Lines Automatic Rotary Cold Drawing Machine Factory

Dongguan Fangrong Metallurgical Equipment Co., Ltd.ogYangjiang Fangrong Machinery Co., Ltd.understøtte maskinfremstilling, montering, test og levering. Produktionsprocessen fokuserer på de dele, der direkte påvirker tre-linjes tegningsnøjagtighed: styreskinner, stempelholderjustering, vognstruktur, kædetransmission og roterende indeksering.

Produktionsproces

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. Applikationsteknik— Trækkraft, gennemløbsskema, matricearrangement, dornkrav og roterende indekseringssekvens bestemmes ud fra kundens materiale og færdige dimensioner.

2. Materialeinspektion— Hovedkonstruktions- og transmissionskomponenter kontrolleres før bearbejdning og montering.

3. Præcisionsbearbejdning— Styreskinner, matriceholdere og andre justeringskritiske komponenter bearbejdes til de nødvendige dimensionstolerancer.

4. Drev og slædesamling— Gearkasse, kæder, tandhjul, slæde og spændingskomponenter samles og kontrolleres før den endelige integration.

5. Tre-linje justering— De tre tegnepositioner er justeret for at reducere variation forårsaget af inkonsekvent matricepositionering.

6. PLC og HMI idriftsættelse— Tegnings-, fastspændings-, indekserings-, udlednings- og retursekvenser testes.

7. Tegneprøve— Hvor kundeprøver er tilgængelige, kan alle tre linjer testes samtidigt for at evaluere trækkraft, hastighedskonsistens og dimensionelle resultater.

8. Sluteftersyn— Mekanisk drift, elektrisk sikkerhed, kædespænding, smøring, olielækage og færdige produktdimensioner kontrolleres før forsendelse.

Hvad vi tjekker før afsendelse

For et trækbænk med tre linjer er det ikke nok at kontrollere, om maskinen bare kører. De vigtige fabriksgodkendelsespunkter er, om de tre tegnepositioner fungerer konsekvent, om slæden forbliver korrekt justeret under belastning, om den roterende bænk indekserer nøjagtigt, og om de færdige produkter fra de tre strenge opfylder de nødvendige dimensioner.

Hvorfor FangRong

FangRong Three Lines Automatic Rotary Cold Drawing Machine

Drawbench engineering siden 1998
FangRong har udviklet koldttrækningsudstyr siden 1998, med erfaring i mekanisk transmission, flerstrengstrækning, dysejustering og automatiseret håndtering.

Multi-line produktionserfaring
Designet med tre linjer kræver mere end blot at tilføje to ekstra matricer. Kraftfordeling, vognstivhed, matricejustering og synkronisering påvirker alle, om de tre strenge giver sammenlignelige resultater. Disse faktorer tages i betragtning under maskinkonfigurationen.

Applikationsbaseret ingeniørarbejde
Modelvalg er baseret på materiale, startmål, færdige mål, reduktion og påkrævet output. Kunder kan levere rør- eller stangspecifikationer til trækkraftberegning og maskinvalg før bestilling.

Fabriksgodkendelsestest
Maskiner inspiceres før forsendelse, med opmærksomhed på tre-linje synkronisering, mekanisk drift, elektriske kontroller og tegningsydelse. Kundemateriale kan bruges til test, når prøver leveres på forhånd.

Installation og idriftsættelse
Support dækker funderingstegninger, installationsovervågning, idriftsættelse, operatøruddannelse, reservedele og fjernfejlfinding.

Certificeringer og gældende standarder

Three Lines Automatic Rotary Cold Drawing Machine Certifications

ISO 9001:2015— Kvalitetsstyringssystem, der dækker relevante design-, fremstillings- og serviceprocesser. Certifikat nr. UQ231211R1.

CE-mærkning— Standard FR-modeller leveres for overensstemmelse med gældende europæiske maskinsikkerhedskrav. Den medfølgende maskindokumentation identificerer de gældende direktiver, standarder og overensstemmelsesvurderingsgrundlag for den bestilte konfiguration.

SGS inspektion— Tredjepartsinspektion kan arrangeres i henhold til projektkrav og aftalt inspektionsomfang.

Patentunderstøttet maskindesign— FangRong har udviklet patenterede teknologier, der dækker områder som kædespænding, flerstrenget dyseholder og hurtigskifte-dornsystemer.

Vigtigt for EU-købere:CE-overensstemmelse bør vurderes i forhold til den komplette maskinkonfiguration og de gældende regler på tidspunktet for markedsføringen af ​​maskinen på EU-markedet. Den nøjagtige overensstemmelseserklæring og gældende EN-standarder skal bekræftes med tilbuddet og den tekniske dokumentation.

MOQ og levering

MOQ:1 sæt. For gentagne køb eller projekter med flere maskiner, kan differentierede priser angives i henhold til mængde og konfiguration.

Bestillingsmængde Prissætning Noter
1 sæt Standard enhedspris - angivet Velegnet til én-maskine projekter
2-4 sæt Mængdepris - noteret Prisen afhænger af identiske eller tilpassede konfigurationer
5+ sæt Projektpris - oplyst Særlige priser er tilgængelige for batchordrer

Levering for standardordrer:tilnærmelsesvis30-60 dagefor standard FR-50 og FR-76 konfigurationer, underlagt endelige specifikationer, produktionsplan og betalingsbetingelser.

Levering for standardordrer med højere kapacitet:tilnærmelsesvis90-120 dagetil FR-100 og FR-120, afhængig af konfiguration og produktionsplan.

Fremskyndede ordrer:en accelereret produktionsplan kan evalueres før ordrebekræftelse. Den faktiske fremskyndede leveringstid afhænger af maskinmodel, tilpasning, komponenttilgængelighed og fabrikskapacitet og bør bekræftes i købskontrakten i stedet for annonceret som et fast antal.

For et præcist tilbud, angivmaterialekvalitet, start-OD og vægtykkelse, færdig OD og vægtykkelse, rør- eller stanglængde, påkrævet output, antal trækpassager og destinationsport. Disse parametre bestemmer maskintonnage, værktøj og produktionskonfiguration.

Emballage og forsendelse

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

Tre linjers automatisk roterende kold tegnemaskine er forberedt til international transport med eksportemballage, fugtbeskyttelse og korrosionsbeskyttelse for udsatte bearbejdede og mekaniske komponenter. Store enheder kan adskilles, hvor det kræves af containerdimensioner og transportarrangementer.

Inden forsendelse skal pakkeliste, maskindimensioner, bruttovægt og læssearrangement bekræftes, da FR-seriens maskiner er langt udstyr med en samlet længde på ca. 17-23 meter. Containervalg og fabriksladning skal derfor planlægges før forsendelse frem for efter at maskinen er færdig.

FAQ

1. Hvordan vælger jeg den rigtige model til min tube eller bar?

Modelvalg afhænger hovedsageligt af emnets diameter, materiale, nødvendig reduktion pr. gennemløb, trækkraft og produktionsvolumen. FR-50 og FR-76 er velegnede til mindre rør- og stangstørrelser, mens FR-100 og FR-120 er beregnet til større diametre og højere trækbelastninger. For en nøjagtig anbefaling skal du angive materialekvalitet, startdiameter, færdigdiameter, vægtykkelse og påkrævet output.

2. Hvad er fordelen ved en tre-linjers roterende koldtrækningsmaskine?

Maskinen kan behandle tre emner i samme tegnecyklus, hvilket gør den nyttig, når produktionsvolumen er høj, men fabrikken ikke ønsker at installere tre separate trækbænke. Det roterende indekseringssystem overfører det næste emne til tegnepositionen, hvilket reducerer gentagen læsning og aflæsning mellem cyklusser. Den faktiske produktivitetsfordel afhænger af materiale, træklængde, reduktion og læssetid.

3. Hvilke materialer kan dette tre-line trækbænk bearbejde?

Maskinen kan konfigureres til kulstofstål, rustfrit stål, kobber, aluminium og udvalgte legeringsmaterialer. Materialestyrke og duktilitet bestemmer den nødvendige trækkraft, formdesign og tilladt reduktion. For eksempel kræver rustfrit stål normalt mere kontrolleret reduktion og smøring end blødere kobber- eller aluminiumslegeringer.

4. Hvilken reduktion kan opnås i et træk?

Typiske reduktioner er omkring 25-35% for kulstofstål og 15-25% for rustfrit stål og andre legeringer med højere styrke, afhængigt af starttilstand, rørgeometri, værktøj og smøring. Den maksimale praktiske reduktion bør beregnes ud fra de faktiske materiale- og dimensionskrav i stedet for kun at vælges ud fra maskinens nominelle trækkraft.

5. Kan maskinen opretholde snævre dimensionelle tolerancer?

Ja, når den korrekte matrice, dorn, materialeforberedelse og smørebetingelser anvendes. Konfigurationen med tre linjer er designet til gentagelig rør- og stangtegning, mens den endelige dimensionelle nøjagtighed også afhænger af indgående materialetolerancer og værktøjstilstand. For applikationer, der kræver stram ID-, OD- eller vægtykkelseskontrol, skal den påkrævede tolerance specificeres før tilbud.

6. Inkluderer standardmaskinen matrice, dorn og kontrolsystem?

Standardkonfigurationen kan omfatte hoveddrivsystemet, gearkassen, dobbeltkædetrækkemekanismen, trækvognen, tre-line matriceholder, dornsystemet, roterende bænk, PLC og HMI kontrolsystem. Værktøjskonfiguration skal bekræftes i henhold til kundens rør- eller stangdimensioner og materiale. Specielle dorne, matricer eller automatisk håndteringsudstyr kan specificeres efter behov.

7. Hvor lang tid tager det at fremstille og levere maskinen?

Typisk produktionstid er omkring 30–60 dage for FR-50 og FR-76 modeller og omkring 90–120 dage for større FR-100 og FR-120 maskiner. Disse perioder kan ændre sig i henhold til maskinkonfiguration, værktøj, automatisering og fabriksproduktionsbelastning. Hvis en fremskyndet ordre er påkrævet, skal den tilgængelige produktionsplads bekræftes, før indkøbsordren udstedes.

8. What information should I provide to get an accurate quotation?

Angiv materialekvalitet, rør- eller stangtype, start- og færdigmål, tegnelængde, påkrævet reduktion, målproduktionskapacitet, værktøjskrav og strømforsyning. For kommercielle tilbud skal leverandøren også bekræfte MOQ, mængdebaseret enhedspris, FOB-pris og navngivet afgangshavn, standard eller fremskyndet leveringstid, garantibetingelser og inkluderede reservedele. Dette forhindrer, at den angivne maskinkonfiguration afviger fra produktionskravet.

Send forespørgsel
Kontaktoplysninger
Fortæl os om dit materiale, produktspecifikationer, produktionsproces og udstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Straightening Machine og skræddersyede løsninger til din applikation.
Bedømmelse:
5.0
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere