Produkter
Produkter

Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.

Automatisk pegetegning Retning af skære- og affasningslinje
  • Automatisk pegetegning Retning af skære- og affasningslinjeAutomatisk pegetegning Retning af skære- og affasningslinje
  • Automatisk pegetegning Retning af skære- og affasningslinjeAutomatisk pegetegning Retning af skære- og affasningslinje

Automatisk pegetegning Retning af skære- og affasningslinje

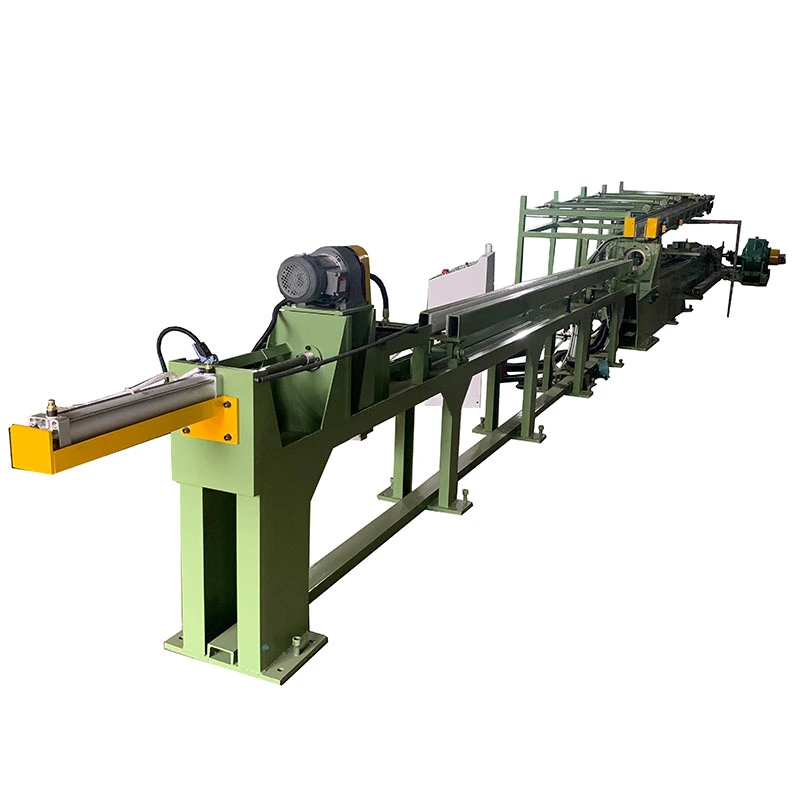
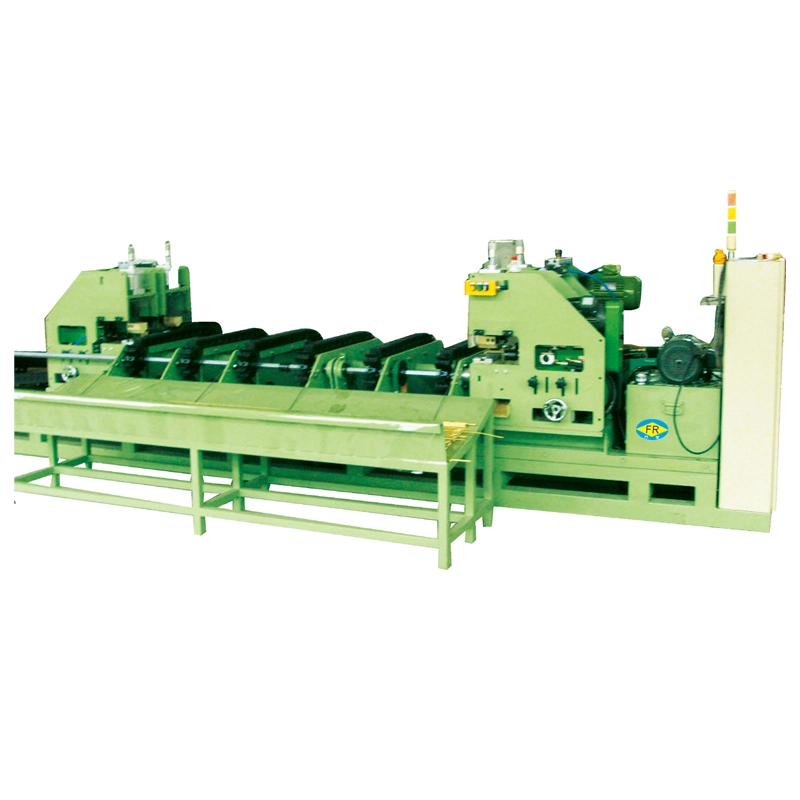
DeAutomatisk pegetegning Retning af skære- og affasningslinjeintegrerer pegning, koldtrækning, opretning, skæring og affasning i én automatiseret proces. Med hydrauliske trykhovedkræfter på10-300 tonsog tegnekapacitet på5-200 tons, den bearbejder solide rundstænger fraØ13–100 mm. Automatiseret overførsel reducerer arbejdskraft, håndteringsskader og pegespild, mens centraliseret PLC-kontrol understøtter ensartet produktion og sporbarhed. Velegnet tilkulstofstål, legeret stål, rustfrit stål, kobber og aluminiumstængerbruges i fastgørelseselementer, bilaksler, lejeruller og præcisionskomponenter.

Bedømmelse: 5.0
(Bedømmelsestælling: 1)

DeAutomatisk pegetegning Retning af skære- og affasningslinjeer et komplet stangbearbejdningssystem til producenter, der har brug for at forvandle rundstænger til optrukne, rettede, afskåret i længder og affasede færdige stænger med minimal manuel håndtering. Det kombinererpegning, koldtrækning, opretning, fastskæring og endeaffasningi én produktionslinje i stedet for at flytte stænger mellem fem uafhængige maskiner.

Denne konfiguration er især nyttig, når overfladekvalitet, repeterbare dimensioner og produktionssporbarhed har betydning. Flytning af lange stænger manuelt mellem separate maskiner kan forårsage ridser, buler, orienteringsfejl og inkonsekvent opsætning. Et integreret overførselssystem holder barren på en kontrolleret procesrute fra råvare til færdigt produkt.

FangRong bygger linjen op omkring sine FR-serie push-draw koldtrækkemaskiner, med tegnekapaciteter fra5 til 200 tonsog hydrauliske skubbehovedkapaciteter fra10 til 300 tons. Standardkonfigurationer dækker solide rundstænger fraØ13 til Ø100 mm. Afhængigt af materiale og reduktionsforhold kan linjen konfigureres til kulstofstål, legeret stål, rustfrit stål, kobber, aluminium og udvalgte speciallegeringer.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

Når en integreret linje giver mening

En femstationslinje er ikke automatisk bedre end fem individuelle maskiner. Den største fordel viser sig, når den samme stang gentagne gange skal passere gennem flere efterbehandlingsoperationer ved medium eller høj produktionsvolumen.

For eksempel, enproducent af fastgørelseselementer, der producerer trukket stang til kold kurskan have brug for ensartet diameter, rethed og skærelængde, før materialet går ind i overskriftsprocessen. I denne situation reducerer kombinationen af ​​tegning, opretning og skæring gentagen læsning og aflæsning og holder produktionsreferencen ensartet.

For en jobbutik, der behandler mange ikke-relaterede stangstørrelser i små partier, kan separate maskiner give mere fleksibilitet. Den integrerede linje bliver mere attraktiv, nårstangdiameter, materialekvalitet og færdig længde gentages ofteog omkostningerne ved manuel overførsel bliver betydelige.

Hvordan linjen behandler en bar

1. Peger:Stanghovedet er reduceret til en tilspidset profil, så det kan komme ind i tegnematricen. Den nødvendige pegemetode afhænger af startdiameter, materialestyrke og trækreduktion. Pegning er især vigtigt for stænger med hårde eller store diameter, hvor den forreste ende skal komme ind i matricen pålideligt.

Kundeansøgning:Ved bearbejdning af legeret stålstænger til efterfølgende koldtrækning hjælper ensartet hovedgeometri med at forhindre mislykket matriceindtrængning og reducerer behovet for, at operatører gentagne gange korrigerer stangen før tegning.

2. Push-draw kold tegning:Det hydrauliske skubbehoved hjælper stangen gennem matricen under det indledende indgangstrin. Når tilstrækkeligt materiale er passeret gennem matricen, klemmer trækvognen den reducerede ende og fuldender trækslaget. Dette arrangement er nyttigt til større stænger eller materialer med højere styrke, hvor modstanden mod indtrængning af matricen er betydelig.

Parameter der betyder noget:Træktonnage bør ikke vælges fra stangdiameter alene. Materialestyrke, reduktion pr. gennemløb, matricegeometri, smøring og måldiameter påvirker alle den nødvendige trækkraft. En større maskine er ikke nødvendigvis det bedre valg, hvis det faktiske kraftbehov er meget lavere.

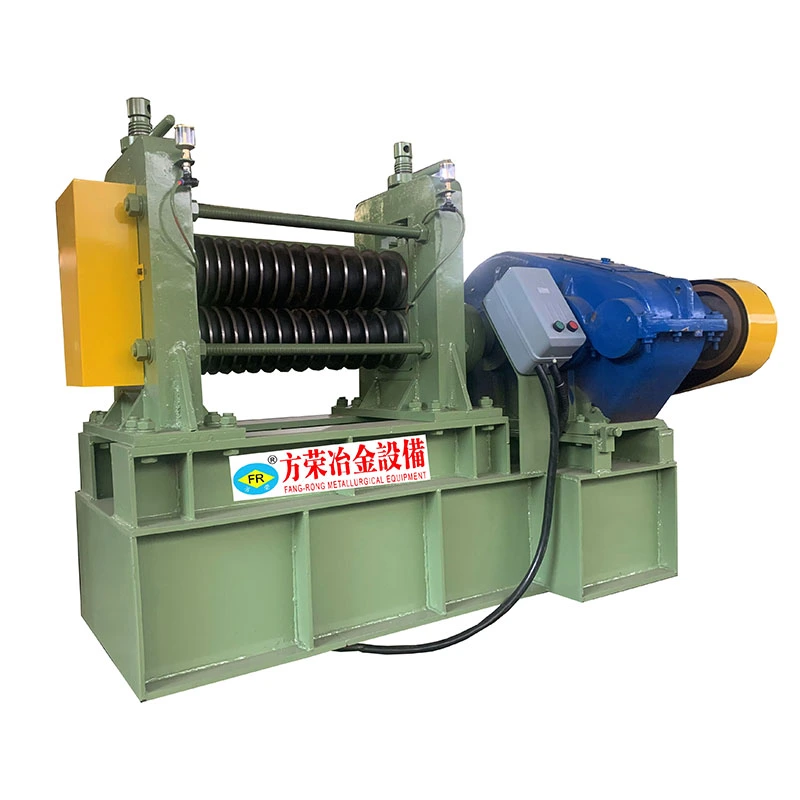
3. In-line opretning:Efter tegning går stangen direkte til rettesektionen. Multi- eller to-rulle konfigurationer kan vælges i henhold til diameter, materiale og den nødvendige rethed. Det almindeligt specificerede mål er≤0,3 mm/m, underlagt kravene til materiale, indgående tilstand og slutproces.

Kundeansøgning:For aksler med lineær bevægelse og præcisionskomponentmateriale er rethed vigtigere end blot at opnå måldiameteren. En kontrolleret in-line opretningsproces kan reducere mængden af ​​sekundær korrektion, der kræves før bearbejdning.

4. Skæring med fast længde:PLC'en styrer skærepositionen i henhold til den programmerede færdige længde. Sav- eller forskydningsskæring kan vælges i henhold til materiale, diameter, påkrævet sluttilstand og produktionshastighed.

Parameter der betyder noget:Hvis stænger leveres direkte til CNC-bearbejdning eller kold kurs, kan skæretolerance og sluttilstand påvirke nedstrøms opsætning. Til grovbearbejdning kan en ekstremt snæver skæretolerance øge omkostningerne uden at give en praktisk produktionsfordel.

5. Affasning:De færdige stangender affases for at fjerne skarpe kanter og forberede materialet til håndtering, montage eller efterfølgende bearbejdning. Indvendig, udvendig eller kombineret affasning kan konfigureres efter kundens tegning.

Kundeansøgning:I aksel- og befæstelsesproduktion kan en kontrolleret affasning forbedre komponentfremføring og reducere risikoen for grat-relaterede problemer under montering eller efterfølgende bearbejdning.

Komplet materialeflow:Råstang → automatisk læsning → pegning → tegning → opretning → fast-længde skæring → affasning → automatisk stabling.

Hvad denne linje løser i produktionen

For meget manuel overførsel:Når fem operationer er adskilt, skal stænger gentagne gange losses, justeres og genindlæses. Automatisk overførsel reducerer håndteringen mellem stationer og er særligt værdifuld til lange stænger eller færdige overflader, der let bliver ridset.

Ustabil nedstrøms ligehed:Tegning alene garanterer ikke den endelige rethed, der kræves af en bearbejdnings- eller montageproces. Et in-line glattejern giver et dedikeret korrektionstrin umiddelbart efter tegning.

Inkonsistente færdige længder:Manuel måling og skæring kan skabe variation mellem batches. PLC-styret længdepositionering giver operatøren en repeterbar produktionsreference.

Separate produktionsoptegnelser:Med uafhængige maskiner kan materiale overføres mellem forskellige produktionsordrer eller operatører. Centraliseret styring gør det muligt at styre tegnings-, opretnings-, skære- og affasningsparametre som én produktionsopskrift.

Høj arbejdsindsats:Den integrerede linje er designet til én operatør til at overvåge produktionscyklussen i stedet for at kræve en dedikeret operatør på hver station. Den faktiske bemanding afhænger af lastning, emballering og fabriksautomatiseringskrav.

Nøglefunktioner og tekniske overvejelser

Integreret fem-proces produktion:Pegning, tegning, opretning, skæring og affasning er forbundet i én procesrute. Dette er mest værdifuldt for gentagen produktion, hvor den samme sekvens bruges kontinuerligt.

Push-draw-konfiguration:Det hydrauliske skubbehoved hjælper med at overvinde den indledende modstand mod dyseindtrængning, før hovedtrækvognen tager over. Dette bliver vigtigere, efterhånden som stangdiameter, materialestyrke eller trækreduktion øges.

Ø13–Ø100 mm stangområde:De tilgængelige FR-modeller dækker forskellige diameterområder. Valg af model bør baseres på den faktiske startdiameter og trækkraft i stedet for blot at vælge det største tilgængelige diameterområde.

In-line opretning:Glattejernet vælges efter stangdiameter, materialets udbyttestyrke, træktilstand og påkrævet rethed. Til generel lagerforberedelse er ekstreme rethedsspecifikationer muligvis ikke nødvendige; for aksler og præcisionskomponenter kan de direkte påvirke bearbejdningsgodtgørelse og kasseringsrater.

Automatisk skæring:PLC-styret længdeindstilling reducerer gentagne manuelle målinger. Sav- og forskydningsløsninger kan evalueres i henhold til bjælkemateriale, diameter, produktionshastighed og påkrævet snitkvalitet.

Automatisk affasning:Fasningsdimensioner kan specificeres i henhold til nedstrøms bearbejdnings- eller montagekrav. Affasningsenheden skal dimensioneres sammen med skærestationen i stedet for at blive behandlet som et selvstændigt tilbehør.

Centraliseret PLC og HMI:Styresystemet koordinerer stationstiming, overførsel, tegnecyklusser, skærelængde og sikkerhedslåse. Opskriftsbaseret drift er nyttig, når den samme fabrik behandler flere standard barspecifikationer.

Tekniske specifikationer

Følgende specifikationer i FR-serien refererer til kernetegnestationen. Pege-, udretnings-, skære-, affasnings- og overføringssystemerne er konstrueret i overensstemmelse med kravene til det færdige produkt.

Model / Parameter FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Hydraulisk skubbehovedtonnage (tons) 10 20 40 50 60 80 100 120 150 200 250 300
Cylinderdiameter × slaglængde (mm) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
Oliepumpeeffekt (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Stangmaterialeområde (mm) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
Hovedmotoreffekt (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Vigtig:Hydraulisk skubbehovedtonnage er ikke det samme som trækkapacitet. Den endelige model skal vælges ud fra den beregnede trækkraft for det faktiske materiale, startdiameter, færdigdiameter, reduktionsforhold og smøretilstand.

Standard tegningslængde er ca10 m; længere eller specielle slaglængdekonfigurationer kan konstrueres. Alle modeller i denne tabel er beregnet til solide rundstænger.

Sådan vælger du den rigtige konfiguration

Til stænger af kulstofstål med lille diameter:En mindre FR-model er normalt tilstrækkelig, når reduktionen og materialestyrken resulterer i en relativt lav trækkraft. Overdimensionering af det hydrauliske system øger investerings- og effektkravene uden nødvendigvis at forbedre produktkvaliteten.

Til rustfrit stål:Trækkraft og arbejdshærdning bliver vigtigere. Matricematerialet, smøremetoden, reduktionen pr. gennemløb og trækhastigheden bør evalueres sammen med maskintonnage.

Til store legeret stålstænger:Hydraulisk skubbekapacitet og strukturel stivhed bliver kritisk, fordi den første indføring af matrice kan kræve betydelig kraft. Modelvalg bør baseres på en teknisk kraftberegning snarere end diameter alene.

Til præcisionsaksler:Tegnemaskinen er kun en del af tolerancekæden. Opretningsevne, snitlængdetolerance, affasningsdimensioner og materialetilstand bør alle specificeres før bestilling.

Til højvolumen produktion:Automatisk indlæsning, overførsel og stabling bliver vigtigere end blot at øge tegnehastigheden. Det reelle produktionsmål bør vurderes som færdige stænger i timen, inklusive overførsel og skæretid.

Ansøgninger

Fastgørelseselementer og Cold Heading Stock

Den automatiske pegetegning-udretnings- og affasningslinje kan forberede trukket stang til bolte, tappe, stifter og andre koldskærende komponenter, hvor diameterkonsistens, rethed og kontrolleret skærelængde påvirker nedstrømsformningsprocessen.

Typisk produktionsscenarie:En fastgørelsesproducent, der kører gentagne kulstof- eller legeret stålkvaliteter, kan bruge automatisk pegning og tegning efterfulgt af in-line opretning og skæring, hvilket reducerer gentagne håndteringer, før stangen går i kold-heading-forberedelse.

Bilaksler og drivlinjekomponenter

Anvendelser omfatter aksellager, styrekomponenter, stempelstænger, ventilrelaterede komponenter og andre præcisionsstangprodukter.

Typisk produktionsscenarie:For en akselproducent, der leverer CNC-bearbejdningslinjer, kan automatisk skære-til-længde-kontrol reducere manuel måling før bearbejdning, mens opretning hjælper med at opretholde en mere ensartet bearbejdningsmængde.

Lejer og Linear-Motion-komponenter

For lejeruller, styreaksler og lignende produkter er rethed og dimensionskonsistens ofte vigtigere end blot at opnå maksimal trækhastighed.

Typisk produktionsscenarie:En producent af lejekomponenter kan konfigurere linjen omkring en specifikation for repeterbar diameter og færdig længde, hvilket gør det muligt at udføre tegning, opretning og skæring uden at flytte stænger for at adskille maskiner mellem operationer.

Luftfart og speciallegeringer

Titanium, nikkel-baserede og andre speciallegeringer kræver mere opmærksomhed på trækkraft, arbejdshærdning, værktøj, smøring og overfladebeskyttelse. Disse applikationer bør evalueres ved hjælp af faktiske materialekvaliteter og reduktionsplaner før maskinvalg.

Typisk produktionsscenarie:Når dyre legeringsstang skal bevare overfladeintegriteten gennem flere efterbehandlingstrin, reducerer automatiseret overførsel unødvendige kontaktpunkter og tillader procesparametrene at forblive bundet til den samme produktionsordre.

Værktøj og matricestål

Højhastighedsstål og værktøjsstålstænger kan kræve høje trækkræfter og omhyggelig kontrol med deformation. De integrerede skære- og affasningsstationer er nyttige, når færdige emner leveres direkte til bearbejdning.

Typisk produktionsscenarie:En værktøjsstålprocessor, der producerer gentagne emnelængder, kan eliminere en separat afgratningsoperation efter skåret, når den nødvendige affasning er inkorporeret i linjen.

Kobber- og aluminiumstænger

Kobber og aluminium har forskellige deformations- og overfladekrav end stål. Matricegeometri, smøring og udretningstryk bør derfor konfigureres til den specifikke legering i stedet for at kopieres fra en stålstangsopsætning.

Typisk produktionsscenarie:For konnektor- eller ledende stang-materialer kan opretholdelse af den specificerede diameter og overfladetilstand være vigtigere end maksimal trækkraft, så linjen kan konfigureres omkring dimensionskontrol og skånsom overførsel.

Fabriksteknik og kvalitetskontrol

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

Dongguan Fangrong Metallurgical Equipment Co., Ltd.driver sin vigtigste produktionsbase i Dongguan, mensYangjiang Fangrong Machinery Co., Ltd.giver yderligere produktionskapacitet. Faciliteterne fremstiller udstyr til koldtrækning, opretning og tilhørende metalformningsudstyr.

Engineering før fremstilling

Før produktionen bestemmes den automatiske pegetegning udretnings- og affasningslinje ud fra kundensmaterialekvalitet, startdiameter, færdigdiameter, færdig længde, reduktionsforhold, krav til rethed, skæretolerance, affasningsgeometri og måloutput. Disse oplysninger bestemmer maskintonnage, matricearrangement, glattejernstype og automatiseringslayout.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

Fremstilling og inspektion:Hydrauliske komponenter, cylindersamlinger, strukturelle dele, matriceholdere, udretningsvalser og overførselsmekanismer bearbejdes og samles, før hele linjen integreres. Hydrauliske kredsløb er tryktestede, mens mekanisk justering og elektriske funktioner kontrolleres inden forsendelse.

Fabriksaccepttest:Den komplette linje kan testes med kundeleverede stangprøver, når den er tilgængelig. De praktiske acceptpunkter bør omfatte tegningsydelse, overførselssikkerhed, rethed, færdig længde, affasningsmål, sikkerhedslåse og automatisk cyklusstabilitet – ikke blot om maskinen kan køre uden belastning.

Certificeringer og gældende standarder

FangRong Cold Drawing Machine Certifications

ISO 9001:2015:Kvalitetsstyringssystem, der dækker virksomhedens design-, fremstillings- og serviceprocesser. Certifikat nr. UQ231211R1.

CE:Standard FR-udstyr leveres til gældende europæiske maskinkrav. For EU-projekter bør den endelige maskinkonfiguration og overensstemmelseserklæring kontrolleres i forhold til gældende lovgivning og harmoniserede standarder for det leverede udstyr.

Maskinsikkerhed:Sikkerhedsfunktioner såsom nødstop, afskærmning og sikringer er indbygget i henhold til den endelige maskinkonfiguration. De nøjagtige gældende EN/ISO sikkerhedsstandarder skal bekræftes i den tekniske dokumentation, der følger med maskinen.

SGS inspektion:Tredjepartsinspektion kan arrangeres, når det kræves i købskontrakten eller projektspecifikationen.

Patenter:FangRong oplyser, at det har opfindelses- og brugsmodelpatenter, der dækker komponenter og mekanismer, der anvendes i dets metalformningsudstyr.

Bestilling, MOQ, pris og levering

MOQ: 1 komplet produktionslinje.Den automatiske pegetegning-udretnings- og affasningslinje er konstrueret og fremstillet i henhold til kundens stangspecifikationer, så et sæt er tilstrækkeligt til et komplet projekt.

Mængdebaseret tilbud:Ved projektindkøb kan tilbud struktureres efter1 sæt, 2-3 sæt og 4+ sæt. Den faktiske enhedspris for hvert mængdeniveau skal bekræftes i det kommercielle tilbud, fordi konfigurations-, værktøjs- og automatiseringsniveauet kan ændre udstyrsomkostningerne væsentligt.

FOB sigt: FOB Shenzhen Port, Kinakan bruges til eksporttilbud, når det er relevant. Den endelige havn, pakningsspecifikation, landtransport og eksportafgifter skal angives eksplicit på proformafakturaen og salgskontrakten.

Standard leveringstid for ordre:tilnærmelsesvis60-90 dagefor standardkonfigurationer såsom FR-5T til FR-60T, med forbehold for endelig teknisk bekræftelse og produktionsplan.

Kraftig standardordre:tilnærmelsesvis90-150 dagetil FR-80T og større konfigurationer, afhængigt af maskinstørrelse, automatisering og testkrav.

Hasteordre:En fremskyndet produktionsplan kan rekvireres før ordrebekræftelse. Defremskyndet leveringstid er projektspecifikog bør bekræftes efter kontrol af komponenttilgængelighed, fabrikskapacitet og den påkrævede FAT-plan. En hasteordre bør ikke citeres med en antaget leveringsdato, før disse varer er bekræftet.

Pakker og forsendelse

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

Linjen er klargjort til eksportforsendelse med sektioneret udstyr pakket efter transportmål. Trækasser, fugtbeskyttelse og korrosionsbeskyttelse anvendes, hvor det kræves af maskinens konfiguration og forsendelsesrute. Endelige pakningsdimensioner og containerladningsplaner bekræftes, efter at linjelayoutet er færdiggjort.

Ofte stillede spørgsmål

Spørgsmål 1: Udfører linjen virkelig automatisk at pege, tegne, rette, skære og affase?

Ja. Standardkonceptet forbinder alle fem operationer gennem automatisk overførsel og centraliseret PLC-styring. Indlæsning af råstænger, fjernelse af færdige bundter og materialegenfyldning kan dog stadig kræve operatørinddragelse afhængigt af det valgte læsse- og stablingssystem.

Q2: Hvordan skal jeg vælge træktonnage?

Vælg ikke maskinen fra stangdiameter alene. Den nødvendige trækkraft afhænger af materialekvalitet, startdiameter, færdig diameter, reduktion pr. gennemløb, matricevinkel, smøring og trækhastighed. Angiv disse parametre til FangRong for en kraftberegning, før du vælger FR-modellen.

Q3: Er pegestationen nødvendig, hvis maskinen bruger et hydraulisk skubbehoved?

Trykhovedet og pegestationen udfører forskellige funktioner. Skubhovedet giver aksial kraft for at hjælpe med at komme ind i matricen, mens pegningen reducerer stangenden til en geometri, der kan trænge ind i matricen. Behovet for en bestemt pegemetode afhænger af startstangens diameter, materiale og matricekonfiguration. Pegeskrot bør derfor vurderes separat i stedet for at antage, at push-draw operation eliminerer det.

Q4: Hvilken rethed kan linjen opnå?

Standardmålet for in-line glattejernet er≤0,3 mm/m. Den faktiske opnåelige rethed afhænger af stangens materiale, diameter, indgående tilstand, tegningstilstand og glattejernskonfiguration. Ved kritiske aksler eller præcisionsapplikationer skal acceptmetoden og målelængden aftales før produktion.

Q5: Kan linjen behandle rustfrit stål eller højstyrkelegeret stål?

Ja, med forbehold for ingeniørbekræftelse. Disse materialer kræver normalt større trækkraft og mere opmærksomhed på arbejdshærdning, smøring, valg af matrice og reduktion pr. Materialekvaliteten skal angives, før maskinen dimensioneres.

Q6: Kan jeg ændre stangdiameter og færdig længde på den samme maskine?

Ja, inden for det beregnede driftsområde. Diameterændringer kræver normalt tilsvarende værktøjs- og opsætningsændringer, mens færdig længde kan programmeres gennem PLC'en inden for maskinens skære- og håndteringsgrænser. Hvis mange diametre er blandet i den daglige produktion, skal værktøjsskiftetid inkluderes i produktionskapacitetsberegningen.

Q7: Hvor nøjagtig er den automatiske skæring?

Skærenøjagtigheden afhænger af skæremetoden, stangens diameter, materiale, målesystem og påkrævet tolerance. Tolerancen for færdig-længde bør angives i den tekniske aftale i stedet for at stole på en generel erklæring som "høj præcision".

Q8: Kan du integrere linjen med vores eksisterende produktionslinje?

Ja. Overførselsretning, læssehøjde, stabling af færdige stænger, opstrøms materielforberedelse og nedstrøms bearbejdningsgrænseflader kan tages i betragtning under layoutet. Ved at levere det eksisterende linjelayout og materialestrømningsretning på tilbudsstadiet hjælper det med at undgå kostbare ændringer efter installationen.

Q9: Hvilke oplysninger skal jeg give til et tilbud?

Givmaterialekvalitet, startdiameter, færdigdiameter, stanglængde, færdig længde, påkrævet rethed, affasningsstørrelse, årlig eller timeydelse, eksisterende opstrømsudstyr, strømforsyning og foretrukket automatiseringsniveau. En prøvetegning eller tegning af færdigt produkt er nyttig til at definere skære- og affasningsstationerne.

Q10: Hvad er inkluderet i standardlinjen?

Det typiske omfang omfatter pegestationen, push-draw tegnemaskine, hydraulisk kraftenhed, trækvogn, in-line glattejern, automatisk skæreenhed, affasningsenhed, overførselsmekanismer og PLC/HMI kontrolsystem. Matricer og specialværktøj bør anføres separat i tilbuddet, så køberen tydeligt kan identificere de samlede projektomkostninger.

Q11: Hvad er MOQ?

MOQ er1 komplet produktionslinje. Der kan udarbejdes mængdebaserede tilbud1 sæt, 2–3 sæt og 4+ sæt. Den faktiske pris på hvert mængdeniveau afhænger af den endelige maskinkonfiguration og værktøj.

Q12: Hvad er standard leveringsbetingelser?

Standardkonfigurationer kræver generelt60-90 dage. Større FR-80T og højere projekter kræver normalt90-150 dage. For presserende projekter kan en fremskyndet tidsplan evalueres før kontraktunderskrivelse baseret på komponenttilgængelighed og nuværende fabrikskapacitet.

Q13: Kan du citere FOB?

Ja.FOB Shenzhen Port, Kinakan citeres, når det er relevant. Tilbuddet skal tydeligt angive FOB-havn, pakningsomfang, indlandstransportansvar og eventuelle udelukkede gebyrer, så køberen kan sammenligne tilbud på samme grundlag.

Q14: Hvilken garanti og eftersalgssupport ydes?

Standardgarantien er12 måneder fra idriftsættelse. Installationsovervågning, idriftsættelse, operatøruddannelse, reservedelssupport og fjernfejlfinding kan inkluderes i henhold til kontrakten. Den nøjagtige svarmetode og reservedeles omfang skal fremgå af salgsaftalen.

Q15: Kan jeg teste maskinen med mit eget materiale?

Ja. Afprøvning med kundeleveret materiale anbefales til projekter, der involverer vanskelige legeringer, stramme krav til rethed eller speciel affasningsgeometri. Det gør det muligt at evaluere trækkraften, værktøjet, opretningsopsætningen, skæringen og den færdige overflade før forsendelse.

Q16: Hvad skal kontrolleres under fabriksgodkendelsestest?

Køber bør kontrollere mere end maskinbevægelse. En praktisk FAT skal dækketrækkraft og cyklusstabilitet, stangoverførsel, dimensionsreduktion, rethed, færdig længde, affasningsmål, hydraulisk lækage, elektriske funktioner og sikkerhedslåse. For kritiske produkter skal færdige prøver måles i forhold til den aftalte acceptspecifikation.

Q17: Kræver maskinen specielt fundamentarbejde?

Det nødvendige fundament afhænger af ledningslængden, maskinvægten, trækkraften og stedets forhold. FangRong kan levere fundament- og ankerbolttegninger, efter at det endelige udstyrslayout er bekræftet. Det civile fundament bør færdiggøres i henhold til godkendt tegning inden montering.

Q18: Kan linjen tilpasses?

Ja. Fælles tilpasningsområder omfatter stangdiameterområde, trækslag, matriceholder, glattejernskonfiguration, skæremetode, affasningsgeometri, overførselssystem, læsning og stabling, PLC-kommunikation og håndtering af færdige stang. Tilpasning bør afsluttes fra den faktiske produktionsproces i stedet for at tilføje ubrugte funktioner.

Hvorfor vælge FangRong til en integreret barfinishinglinje

Why Choose FangRong Full Automatic Bar Finishing Line

Drawbench engineering siden 1998:FangRong har fokuseret på koldtrækning og relateret metalformningsudstyr i mere end to årtier. Selskabet oplyser, at dets udstyr er blevet leveret til kunder i mere end 70 lande.

Integreret procesteknik:Projektet er ikke begrænset til at levere et trækbænk. Trækkraft, matricearrangement, opretning, skæring, affasning og materialeoverførsel skal arbejde sammen; dette er især vigtigt, når kunden ønsker, at én færdig bar skal passere gennem alle operationer uden mellemlagring.

To produktionsfaciliteter:Dongguan og Yangjiang produktionsfaciliteter giver yderligere produktionskapacitet til store eller flere maskine projekter.

Applikationsbaseret test:Hvor det er muligt, giver test med kundens faktiske barmateriale mere brugbart bevis end en losset maskindemonstration. Dette er især relevant for rustfrit stål, højstyrkelegeret stål og snævre toleranceapplikationer.

Teknisk support efter levering:Installationsovervågning, idriftsættelse, operatørtræning, reservedelssupport og fjernfejlfinding kan inkluderes i henhold til projektets omfang.

For et nøjagtigt maskinvalg og tilbud, send materialekvalitet, startdiameter, færdig diameter, færdig længde, påkrævet rethed, affasningsdimensioner og måloutput. Disse parametre er nok til, at ingeniørteamet kan bestemme den passende FR-model og integrerede linjekonfiguration.

Send forespørgsel
Kontaktoplysninger
Fortæl os om dit materiale, produktspecifikationer, produktionsproces og udstyrskrav. FangRong kan diskutere passende Cold Drawing Machine, Drawing Dies, Straightening Machine og skræddersyede løsninger til din applikation.
Bedømmelse:
5.0
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere