Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
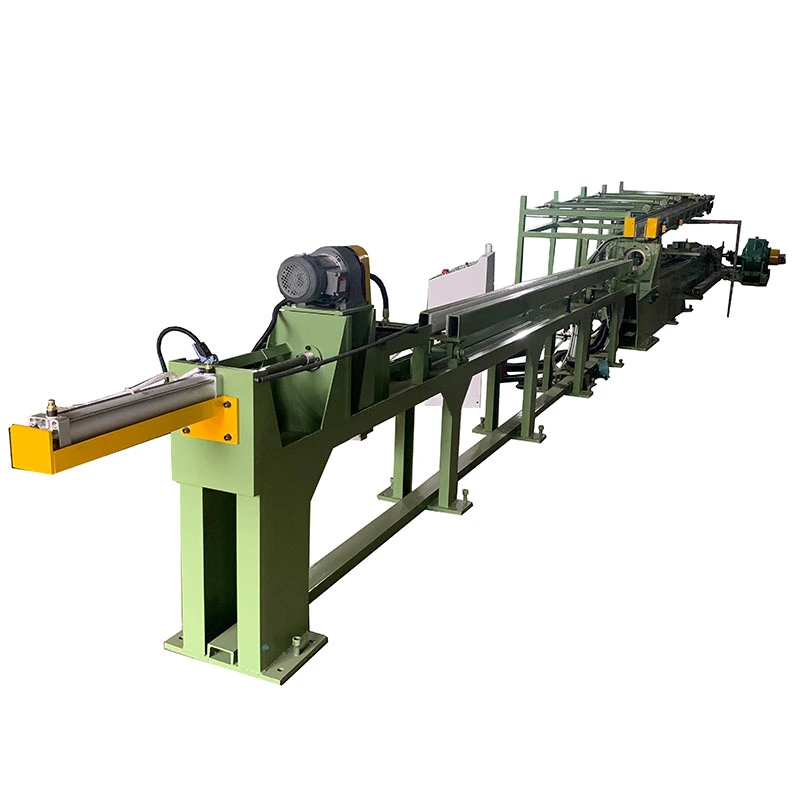
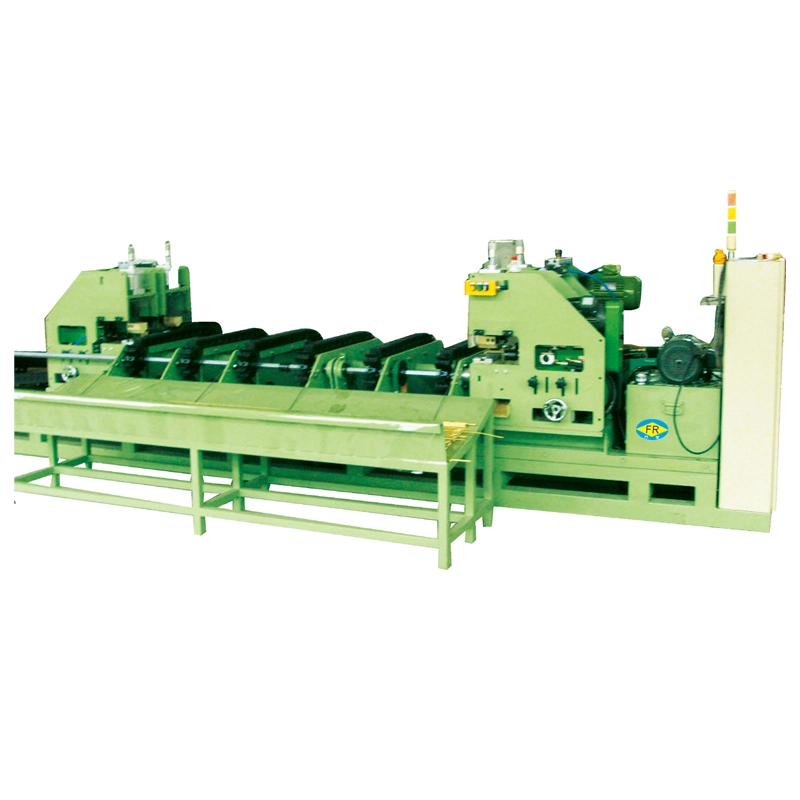
DeFire linjers kold tegne- og skæremaskinekombinerer koldtegning medautomatisk skæring i fast længdei én kontinuerlig proces. Det kan behandle2 eller 4 rør eller stænger samtidigt, med trækkræfter af10–50 kNog effektive strøg op til7 m. Tilgængelig i hydrauliske, pneumatiske og savskærende konfigurationer, den håndtererkulstofstål, rustfrit stål, kobber, aluminium og legeringsrør eller stænger op til Ø25 mm. In-line skæring reducerer håndtering og arbejdskraft og bibeholder samtidig ensartede færdige længder.
DeFire linjers kold tegne- og skæremaskinekombinerer koldtrækning med automatisk skæring i fast længde, så rør eller stænger kan trækkes til den ønskede størrelse og skæres i færdige længder uden at overføre materialet til en separat skæremaskine. Den er beregnet til produktionslinjer, hvor den samme rør- eller stangstørrelse produceres gentagne gange, og skærenøjagtighed, håndteringstid og output er vigtigere end fleksibilitet for mange forskellige produktstørrelser.
Det vigtigste produktionsproblem, den løser, er den ekstra operation efter konventionel koldtrækning. Et standard trækbænk producerer lange trukket rør eller stænger, der skal måles, overføres og skæres separat. Dette tilføjer håndtering, gulvplads, arbejdskraft og muligheder for længdevariationer eller overfladeskader. Ved at placere klippeenheden direkte efter tegnesektionen fuldfører FR-serien begge operationer i ét produktionsflow.
FangRong tilbyder tre standardkonfigurationer. Den rigtige model afhænger hovedsageligt afrørdiameter, materialestyrke, påkrævet antal tråde og skæremetodefrem for blot at vælge den maskine med den højeste trækkraft.
FR-16 Hydrauliskbruger 10 kN trækkraft og hydraulisk skæring til to rør op til Ø15 mm. Det er velegnet, når stabil skærekraft er vigtigere end maksimalt antal strenge.
FR-16 pneumatiskfås til to rør op til Ø15 mm eller fire rør op til Ø12 mm, med 10/20 kN trækkraft og pneumatisk skæring. Konfigurationen med fire linjer er nyttig til kobber, aluminium og andre relativt lette at skære produkter med lille diameter.
FR-25 Savskæringgiver 50 kN trækkraft og bearbejder to rør op til Ø25 mm. Saven er det mere passende valg, når diameter, vægtykkelse eller materialehårdhed gør pneumatisk eller hydraulisk klipning uegnet.
For eksempel kan en kobberrørsproducent, der fremstiller gentagne klimaanlægsrørlængder, bruge FR-16 Pneumatic i fire-linjers tilstand til at trække og skære fire små rør i samme produktionscyklus. I denne applikation er værdien af fire-linjers drift ikke blot en højere maskinspecifikation; det er reduktionen i håndtering og evnen til at producere flere færdige længder pr. vogncyklus.


Produktionssekvensen er designet omkring ét spørgsmål: hvordan kan det tegnede produkt nå den ønskede færdige længde uden at blive flyttet til en anden maskine?
1. Indlæser:Rør eller stænger placeres på foderstativet. Ved flerstrengsproduktion justeres to eller fire emner med deres respektive matricer.
2. Peger:Den forreste ende er reduceret, så den kan passere gennem trækmatricen og blive grebet af trækvognen. Pegning kan udføres af en separat maskine eller af et integreret pegearrangement, hvor det er specificeret.
3. Kold tegning:Vognen trækker de spidse emner gennem matricerne. Kædedrevet, reduktionsgearkassen og hovedmotoren giver den nødvendige trækkraft. Korrekt matricejustering er særlig vigtig her, fordi dårlig opretning kan øge matriceslid og påvirke rørets rethed og dimensionelle konsistens.
4. Længdemåling og skæring:Det trukne materiale måles, og PLC'en udløser den hydrauliske, pneumatiske eller savskæreenhed, når den forudindstillede længde er nået.
5. Udledning:Færdige stykker overføres til modtagereolen til inspektion, bundtning eller næste operation.
For en produktionslinje, der fremstiller 2 m eller 3 m HVAC-rør, er automatisk længdemåling mere nyttig end blot at øge tegnehastigheden. Hvis de færdige rør føres direkte ind i bøjning, udblæsning eller samling, kan gentagne længdevariationer skabe nedstrøms justering eller afvisning. Det integrerede skæresystem retter sig derfor lige så meget mod et produktionsstyringsproblem som et arbejdsbesparende problem.
Langtrukne produkter kræver sekundær skæring.
Et konventionelt trækbænk kan efterlade operatøren med lange færdige rør, der stadig skal måles og skæres. FR-serien udfører skæring umiddelbart efter tegning og fjerner én overførsel mellem maskiner.
Gentagne produkter har brug for gentagelige længder.
Når den samme længde produceres hundredvis eller tusindvis af gange, bliver manuel måling en væsentlig kilde til variation. PLC-styret længdeindstilling reducerer afhængigheden af operatørens vurdering. Den faktisk opnåelige tolerance skal bekræftes i forhold til materialet, diameteren, skæremetoden, fremføringstilstanden og den påkrævede færdige tolerance før bestilling.
Produkter med lille diameter begrænser enkeltstrengs produktivitet.
For fire linjers koldtræknings- og skæremaskine, der kan trækkes med relativt lav kraft, kan en forøgelse af antallet af tråde give en større effektforbedring end at installere et meget større trækbænk. Det er grunden til, at FR-16 Pneumatic tilbydes i fire-line drift til rør op til Ø12 mm.
Ekstra håndtering kan beskadige færdige overflader.
Flytning af lange trukket rør fra et trækbænk til en separat skæremaskine skaber yderligere kontaktpunkter og håndtering. Et integreret udlednings- og skærearrangement reducerer disse overførsler, hvilket er nyttigt til overfladefølsomme produkter af rustfrit stål, kobber og aluminium.
Vælg FR-16 Hydraulisknår du har brug for to-line produktion op til Ø15 mm og foretrækker hydraulisk skæring for kontrolleret skærekraft. For rustfrit stål eller andre materialer, hvor skæremodstand er et problem, skal du bekræfte den nødvendige skærekraft ud fra den faktiske rørvægstykkelse og materialekvalitet i stedet for at vælge kun ved udvendig diameter.
Vælg FR-16 pneumatisknår output pr. maskintime er en prioritet for produkter med lille diameter. Fire-line versionen er særlig relevant til kobber- og aluminiumsrørproduktion, hvor trækkraften pr. streng forbliver inden for maskinkapaciteten, og den mindre rørdiameter tillader flere strenge.
Vælg FR-25 Savskæringnår produktet når Ø25 mm eller når materiale og godstykkelse gør savning mere egnet end klipning. En stålrørsproducent kan for eksempel acceptere en savs langsommere skærevirkning, fordi ren adskillelse af et hårdere materiale er vigtigere end at opnå den korteste skærecyklus.
Automatisk skæring i fast længde
Skæreenheden monteres direkte efter tegningssektionen. Dette er mest nyttigt for gentagne produktionslængder, fordi operatøren ikke behøver at måle og overføre hvert trukket rør før skæring. Hydraulisk, pneumatisk og savskæring er tilgængelige i henhold til modellen.
2-linje eller 4-linje tegning
Flere rør behandles parallelt. Fire-line produktion kan øge output uden at øge maskinens fodaftryk i forhold til output. Det er mest effektivt, når produktdiameteren og trækkraften tillader alle tråde at køre inden for Four Lines Cold Drawing and Cutting Machines nominelle kapacitet.
PLC og HMI styring
PLC'en styrer tegnecyklus, længdeindstilling, skæreudløser og udledningssekvens. Operatører kan ændre produktionsindstillinger fra HMI i stedet for gentagne gange at justere mekaniske målearrangementer.
Kædedrevet tegnevogn
Tegnevognen bruger et kædetræk med en afstemt reduktionsgearkasse. FR-16 bruger en ZQ400 gearkasse og 2" kæde, mens FR-25 bruger en ZQ500 gearkasse og 2,5" kæde. Disse specifikationer har betydning ved vurdering af trækkapacitet og servicekrav, men de bør evalueres sammen med materialestyrke, reduktionsforhold og matricedesign.
7 m standard effektiv slaglængde
Standard effektiv trækvandring er 7 m. Dette er relevant ved planlægning af den tilgængelige indgående rørlængde, færdige længde, matricearrangement og produktionscyklus. En længere slaglængde bør ikke antages at øge output automatisk, fordi læsning, pegning, trækreduktion og skæretid også påvirker cyklusproduktiviteten.
Integreret materialehåndtering
Foderstativet, tegnesektionen, skæreenheden og modtagestativet er arrangeret som ét produktionsflow. Til applikationer som f.eks. HVAC-rør, der bevæger sig direkte ind i bukning eller montering, kan reduceret mellemhåndtering forenkle produktionslayoutet.
| Teknologi parameter | FR-16 Hydraulisk | FR-16 pneumatisk | FR-25 Savskæring |
| Maks. trækkraft | 10 kN | 10 / 20 kN | 50 kN |
| Antal rør pr. tegnecyklus | 2 | 2/4 | 2 |
| Maks. tegningsdiameter | Ø15 mm | Ø15 mm / Ø12 mm | Ø25 mm |
| Effektiv tegnerejse | 7 m | 7 m | 7 m |
| Reduktionsgearkasse | ZQ400 | ZQ400 | ZQ500 |
| Kæde størrelse | 2" | 2" | 2,5" |
| Hovedmotor | 7,5 kW | 7,5 kW | 22 kW |
| Skæresystem | Hydraulisk | Pneumatisk | Sav |
| Dimension L×B×H | 10000 × 1800 × 1500 mm | 10000 × 1800 × 1500 mm | 12000 × 2900 × 1500 mm |
Ovenstående figurer definerer standard maskinkonfigurationer. De bør ikke bruges alene til at beregne produktionskapaciteten. Det faktiske output afhænger af materialekvalitet, indgående diameter og vægtykkelse, trækreduktion, antal overløb, smøremiddeltilstand, færdig længde, pegetid, matricedesign og skærecyklus.
For et tilbud, angivmaterialekvalitet, udvendig diameter, vægtykkelse eller solid-bar størrelse, mål færdig størrelse, reduktion af tegning, færdig længde, nødvendige tråde, daglig eller månedlig ydelse og tilgængelig strømforsyning. FangRong kan derefter verificere trækkraften og anbefale den passende skærekonfiguration.
Kobber- og aluminiumsrør til klima- og køleanlæg er en naturlig anvendelse til flerstregstrækning, fordi mange produkter bruger relativt små diametre og produceres i gentagne længder. Den pneumatiske konfiguration med fire linjer FR-16 kan trække og skære fire rør parallelt, når rørstørrelsen og reduktionen forbliver inden for den nominelle kapacitet.
Produktionsscenarie:En kobberrørsproducent, der fremstiller gentagne klimaanlægsrørlængder, kan erstatte en separat skærestation med den integrerede skæreenhed. Den største fordel er ikke blot maskinautomatisering; det fjerner måle-, overførsels- og sekundære skæretrin mellem tegning og næste operation.
Præcisionsrør til bilkomponenter kan kræve kontrolleret udvendig diameter og repeterbare skærelængder før bukning, bearbejdning eller samling. Brændstofledninger i rustfrit stål, bremserør og andre produkter med lille diameter kan drage fordel af automatisk længdekontrol, når det samme varenummer produceres kontinuerligt.
For bilproduktion er det vigtigere indkøbsspørgsmål den nødvendige dimensionstolerance efter tegning i stedet for den maksimale tegningsdiameter, der er angivet i kataloget. Dysedesign, reduktion pr. gennemløb, indgående rørs tilstand og krav til rethed bør derfor bekræftes under den tekniske evaluering.
Små rør af rustfrit stål, der bruges til medicinske komponenter og instrumenteringskomponenter, kræver kontrollerede dimensioner og gentagelige længder. En FR-16 hydraulisk to-line maskine kan overvejes, når skærekraft og kontrolleret bearbejdning er vigtigere end maksimalt antal strenge.
Produktionsscenarie:For hyporør, der anvendes i katetersamlinger, fjerner automatisk afskæring med fast længde manuel trimning fra produktionsruten. Maskinen bør evalueres med den faktiske rørspecifikation, fordi tyndvæggede rør kan kræve andre træk- og skærebetingelser end konventionelle strukturelle rør.
Små kobberprodukter og ledende rør kan drage fordel af flerstrengstrækning, når materialet er duktilt, og de nødvendige dimensioner er inden for FR-16-området. Pneumatisk skæring er særlig relevant, hvor en hurtig skærecyklus foretrækkes for bløde ikke-jernholdige materialer.
FR-25 Savskærekonfigurationen er beregnet til applikationer, der kræver større trækkraft og større diametre op til Ø25 mm. Den er mere velegnet til hårdere stål- eller legeringsprodukter, hvor savskæring giver den nødvendige separationsydelse.
Produktionsscenarie:En stålrørsproducent, der fremstiller gentagne emner til efterfølgende bearbejdning, kan bruge FR-25 til at trække og save rørene før bearbejdningsstadiet. I dette tilfælde vælges saven, fordi materialets hårdhed og sektionsstørrelse kan være vigtigere end at opnå den korteste skærecyklus.
FangRong har fremstillet trækbænke siden 1998, med ingeniørarbejde, der dækker koldtrækning, opretning, pegning og tilhørende udstyr til efterbehandling af stang og rør. Virksomheden driver produktionsfaciliteter i Dongguan og Yangjiang og leverer udstyr til oversøiske kunder.
Det vigtige punkt for en trækkebænkskøber er ikke antallet af producerede maskiner, men om producenten kan verificere maskinen i forhold til kundens faktiske rør eller stang. Af denne grund omfatter produktionsprocessen mekanisk montering, elektrisk integration, PLC-programmering og maskintest før forsendelse.
Ordreteknik:Matriceholdere, skærearrangementer, strenglayout og automatisering er konfigureret i henhold til produktspecifikationen.
Komponentinspektion:De vigtigste konstruktions- og transmissionskomponenter inspiceres før montering.
Bearbejdning og justering:Styreskinner og matriceholderkomponenter er bearbejdet til de specificerede dimensions- og tilpasningskrav.
Mekanisk samling:Gearkasse, kæde, vogn, matriceholder, skæresystem og modtagesystem samles og kontrolleres før den endelige integration.
Elektrisk og PLC integration:Styresystemet er programmeret til den nødvendige tegning, længdemåling, skæring og udledningssekvens.
Fabriksaccepttest:Maskinerne køres før afsendelse. Hvor kundeprøver leveres, kan faktiske rør eller stænger bruges til at verificere tegningsoperation, skæresekvens og færdige dimensioner.
Denne test er især nyttig for førstegangskøbere, fordi maskinen kan vurderes i forhold til den faktiske materiale- og produktspecifikation inden installation på kundens anlæg.

ISO 9001:2015:FangRong driver et kvalitetsstyringssystem, der dækker de relevante design-, fremstillings-, installations- og serviceaktiviteter. Certifikat nr. UQ231211R1 findes i den medfølgende virksomhedsinformation.
CE-mærkning:Standard FR-seriens maskiner kan leveres med CE-overensstemmelsesdokumentation for de gældende europæiske maskiner og elektriske sikkerhedskrav. De nøjagtige standarder og overensstemmelsesdokumenter bør bekræftes for den bestilte maskine, fordi de gældende krav afhænger af den endelige maskinkonfiguration og destinationsmarkedet.
El- og maskinsikkerhed:Hvor det kræves af projektet, kan maskinen specificeres efter gældende standarder som f.eksEN ISO 12100til maskinrisikovurdering ogEN 60204-1til elektrisk udstyr til maskiner. Den endelige overensstemmelsesstandardliste bør angives i den tekniske aftale i stedet for at antages fra produktnavnet.
SGS inspektion:Tredjepartskontrol kan arrangeres, når køber kræver det. SGS-inspektion er en inspektionstjeneste og må ikke forveksles med et produktcertificeringsmærke.
UL krav:UL er ikke opført som en standardcertificering for standard FR-seriens konfiguration i de medfølgende specifikationer. Hvis maskinen installeres i Nordamerika, og køberen kræver UL-anerkendte komponenter eller et UL-kompatibelt kontrolpanel, skal dette krav specificeres, før elektriske komponenter købes.
Fire linjers kold tegne- og skæremaskine er industrielt udstyr og er normalt tilbudt i henhold til den endelige konfiguration snarere end som en enkelt fast onlinepris. Antallet af tegnelinjer, skæremetode, værktøj, elektrisk standard, automatiseringskrav og destination kan alle ændre de endelige maskinomkostninger.
| Bestillingsmængde | Prisgrundlag | Typisk tilbudsordning |
| 1 sæt | Enkeltmaskine ordre | Individuel konfigurationstilbud |
| 2-4 sæt | Lille batchordre | Volumenpris tilgængelig i henhold til samme eller blandet konfiguration |
| 5+ sæt | Projekt- eller batchordre | Projektbaseret tilbud og produktionsplan |
MOQ: 1 sæt.For industrielle trækbænke kan bestilling af mere end én maskine kvalificere sig til en anden enhedspris, men den faktiske tierpris bør bekræftes i det kommercielle tilbud i stedet for at udledes af kataloget.
FOB:FOB-priser kan oplyses med den aftalte forsendelseshavn, der er angivet på proformafakturaen og salgskontrakten. Fordi FangRong har produktionsfaciliteter i Guangdong, bør den nøjagtige FOB-port bekræftes med salgsteamet i henhold til det endelige fabrikslæssested og forsendelsesarrangement. Tilbuddet skal f.eks. udtrykkeligt angive den navngivne havnFOB [aftalt Kina havn], i stedet for at bruge "FOB Kina" uden et portnavn.
Standard leveringstid for ordre:FR-16 standardkonfigurationer kræver typisk30-60 dageefter teknisk bekræftelse og modtagelse af den aftalte betaling.
FR-25 eller tilpasset ordregennemløbstid:typisk90-120 dageafhængigt af skæresystemet, elektrisk konfiguration, værktøj, automatisering og andre projektkrav.
Fremskyndet ordre:En accelereret produktionstidsplan kan evalueres for presserende projekter, afhængigt af den aktuelle værkstedskapacitet, komponenttilgængelighed og konfiguration. En fremskyndet leveringstid skal bekræftes skriftligt før ordreafgivelse; det bør ikke antages, at en hasteordre kan bruge standard 30-60 dages tidsplan.
Fire linjers kold tegne- og skæremaskine er forberedt til eksportforsendelse med beskyttende emballage, der er egnet til langdistancetransport. Emballeringsmetoden skal tage højde for maskinens dimensioner, el-kabinet, hydrauliske eller pneumatiske komponenter og korrosionsfølsomme overflader.
Før forsendelse skal køber bekræfte pakkeliste, maskindimensioner, løftepunkter, elektriske krav, fundamenttegninger, reservedele og installationsdokumentation. Disse oplysninger er særligt vigtige for FR-25, fordi dens standarddimensioner er cirka 12.000 × 2.900 × 1.500 mm.
De vigtigste valgfaktorer er rør- eller stangdiameter, materialestyrke, antal linjer og skæremetode. FR-16 Hydraulic er velegnet til 2-linje produktion op til Ø15 mm, hvor hydraulisk skæring foretrækkes. FR-16 Pneumatic understøtter 2 linjer op til Ø15 mm eller 4 linjer op til Ø12 mm, hvilket gør den velegnet, når højere output er vigtigere. FR-25 savskæring giver op til 50 kN trækkraft og håndterer produkter op til Ø25 mm, med savskæring velegnet til applikationer, der kræver en mekanisk sav frem for hydraulisk eller pneumatisk skæring.
Ja. FR-16 hydrauliske og FR-25 savskæremodeller er konfigureret til 2-linje produktion, mens FR-16 Pneumatic kan konfigureres til enten 2 eller 4 linjer. En 4-linjers konfiguration øger output, når kravene til rørdiameter og trækkraft er inden for maskinens arbejdsområde. Det er ikke blot et spørgsmål om at tilføje flere linjer; matriceopsætning, materiale, diameterreduktion og tilgængelig trækkraft skal alle matches til produktionskravet.
Angiv materialekvalitet, udvendig startdiameter, færdig diameter, rør- eller stangtype, vægtykkelse, hvis det er relevant, påkrævet færdig længde, påkrævet daglig eller månedlig produktion og det nødvendige antal produktionslinjer. For rør er materialets tilstand og reduktionsplanen også vigtig, fordi overdreven reduktion i én passage kan øge trækkraften og påvirke overfladekvaliteten. Disse parametre bruges til at bestemme den passende model, matricearrangement, trækkraft og skærekonfiguration.
Skærelængden styres gennem maskinens PLC-system sammen med længderegistrering og fremførings- eller tegnesekvensen. Den faktiske skærenøjagtighed afhænger af materialets elasticitet, rethed, tegneforhold, skæremetode og maskinopsætning. For applikationer såsom HVAC-rør eller komponenter, der kræver ensartet monteringslængde, skal den endelige tolerance bekræftes fra det faktiske materiale og mållængde før bestilling i stedet for at stole på en generisk nøjagtighedstal.
Ja, maskinen kan konfigureres til forskellige metalprodukter, herunder kulstofstål, legeret stål, rustfrit stål, kobber og aluminium. Den samme konfiguration bør dog ikke antages at være egnet til hvert materiale. Rustfrit stål og højstyrkelegeringer kræver generelt større trækkraft og mere omhyggelig reduktionskontrol, mens kobber og aluminium kan kræve forskellige matricematerialer og smørebetingelser for at beskytte overfladefinishen. Materialekvalitet og -størrelse bør derfor bekræftes ved maskinvalg.
Den fire-linjers koldtræknings- og skæremaskine er primært designet til at integrere koldtrækning med automatisk fastlængdeskæring. Hvis det indkommende rør eller stangen ikke kan indføres direkte gennem trækmatricen, kan det være nødvendigt at pege eller forberede ende før tegning. Hvorvidt der er behov for en separat pegemaskine afhænger af udgangsmateriale, sluttilstand og matricedesign. Den komplette proces kan evalueres, når kundens råvareprøver og tegningsplan er leveret.
Hydraulisk og pneumatisk skæring er velegnet til automatiseret produktion med fast længde, hvor hurtig cyklusdrift og integration med tegnesekvensen er påkrævet. Pneumatisk skæring er især nyttig i FR-16 fire-line konfigurationen, hvor produktionsoutput er en prioritet. Savskæring giver en anderledes skæremetode og bruges på FR-25 modellen, som har en højere trækkraftkapacitet og understøtter større produkter op til Ø25 mm. Den bedste mulighed afhænger af materiale, diameter, krav til endefladen og nedstrømsbearbejdning.
Inden du bestiller, bekræft produktets materiale og dimensioner, tegningsreduktion, færdig længde, påkrævet output, antal samtidige linjer, skæremetode, elektriske krav, installationsforhold og automatiseringskrav. For eksportprojekter skal du også bekræfte den aftalte Incoterm og forsendelseshavn, leveringsplan, reservedelspakke, idriftsættelsesmetode og gældende sikkerheds- eller elektriske krav såsom CE-dokumentation. Det anbefales at levere faktiske rør- eller stangprøver, når der er snævre dimensions- eller overfladekrav involveret.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf