Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
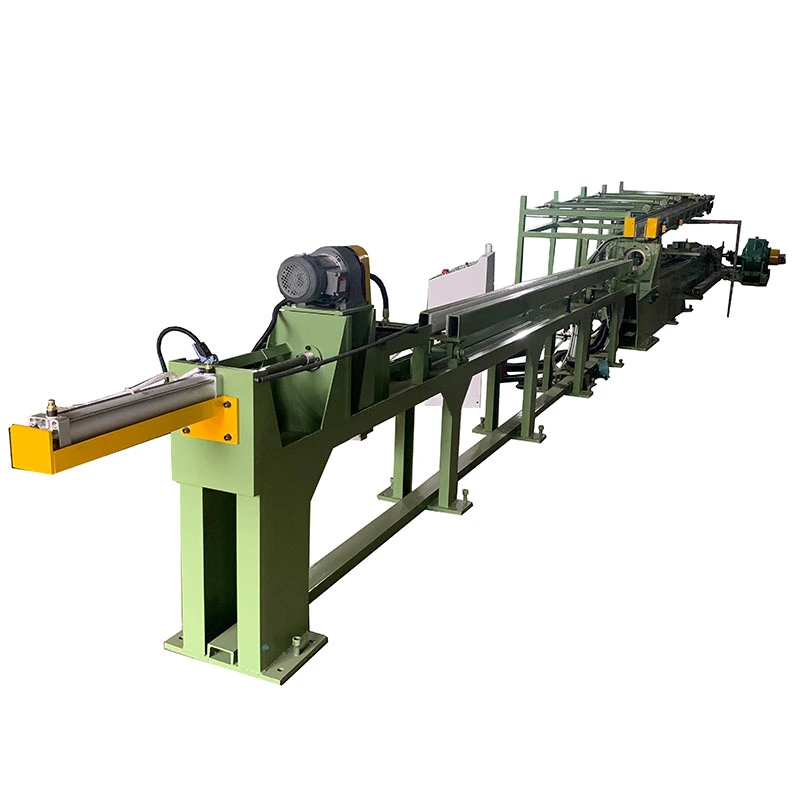
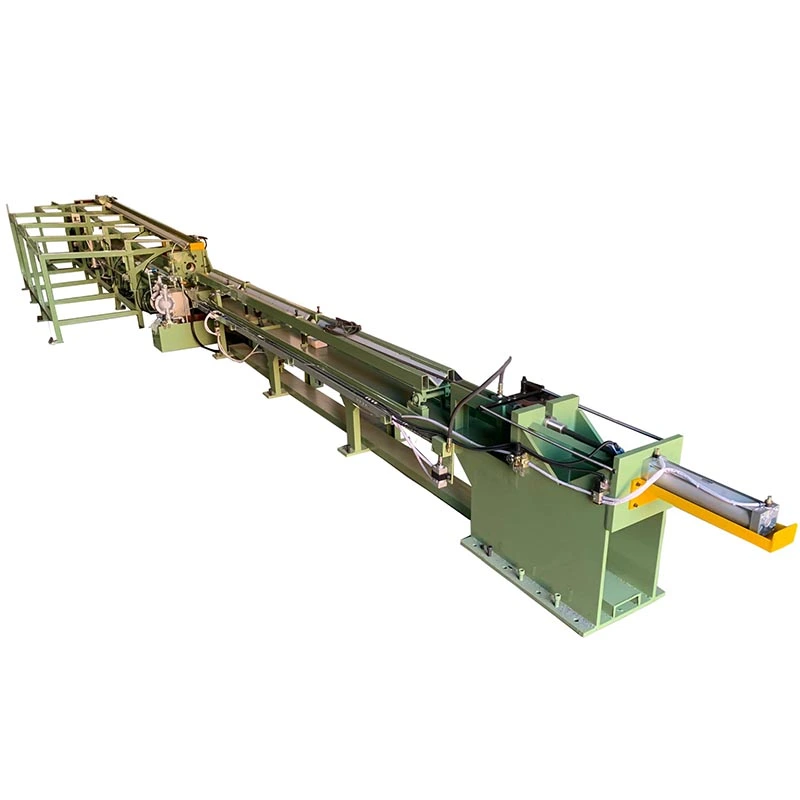
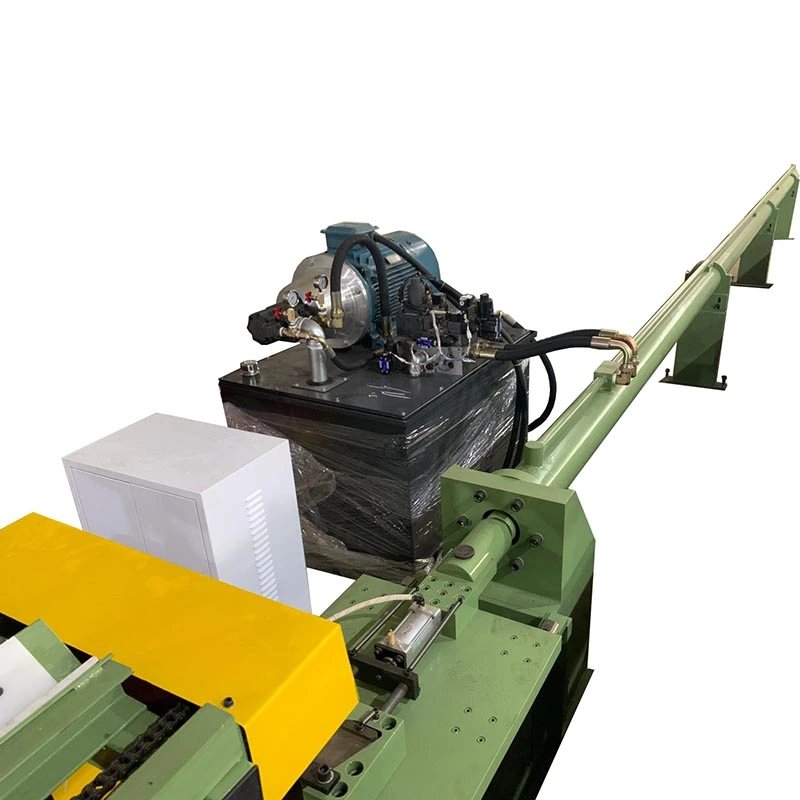
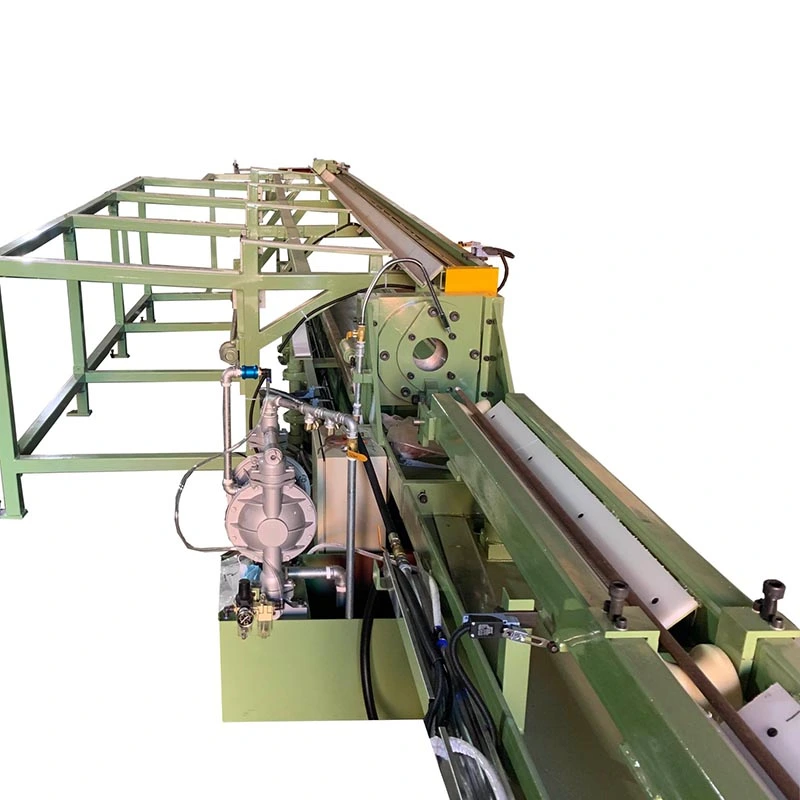
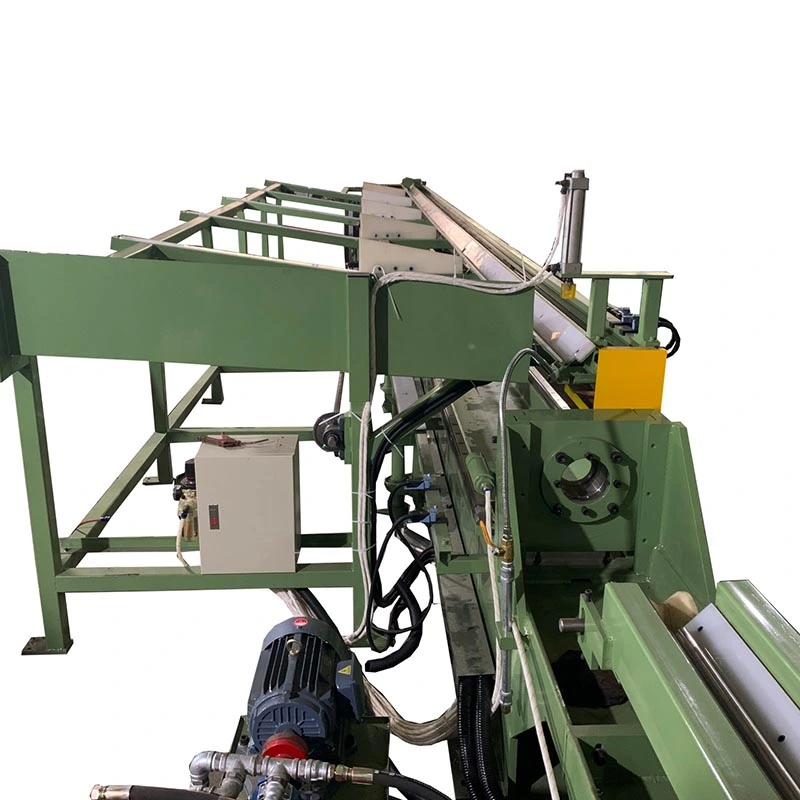
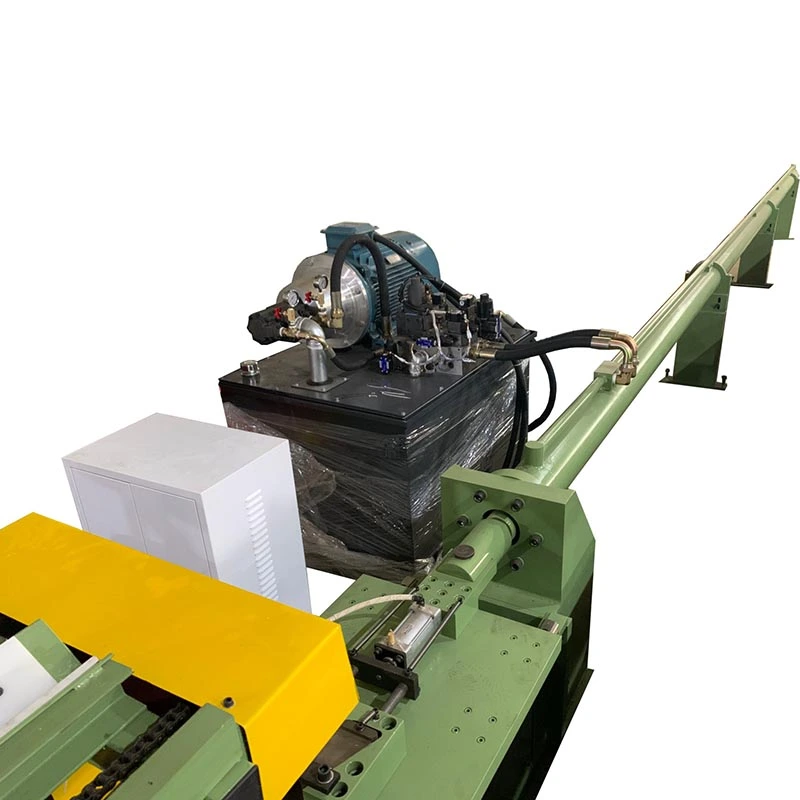
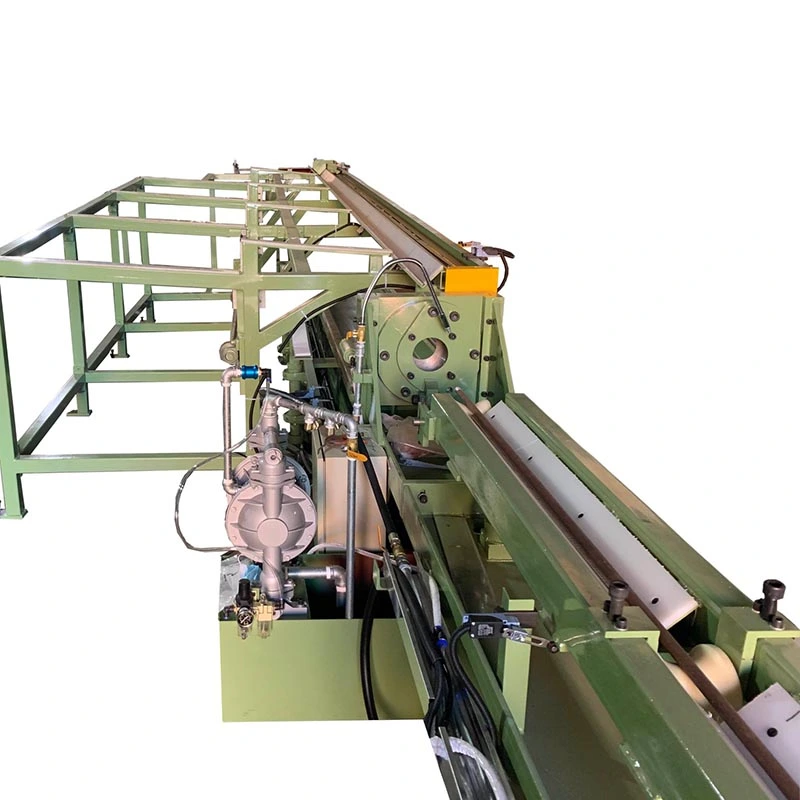
DeUregelmæssig hydraulisk kold tegnemaskineer beregnet til dannelsekomplekse ikke-runde profilerder kræver høj trækkraft og kontrolleret deformation, herunder firkantede, rektangulære, sekskantede, ottekantede, ovale, kanal, vinkel, T-sektioner og tilpassede asymmetriske former. Et hydraulisk drev giver50–20.000 kN trækkraftmed strøg op til25 m, hvilket gør det muligt at danne store eller højstyrke rør og massive stænger i et enkelt koldttræk. Præcisionsmatricer kontrollerer profilgeometri, hjørnedefinition og dimensionsnøjagtighed, hvilket gør processen velegnet til stål, rustfrit stål, kobber, aluminium og speciallegeringssektioner, hvor konventionel valsning ikke kan opnå den nødvendige profil.
The Irregular Hydraulic Cold Drawing Machine er et hydraulisk drevet trækbænk, der er konstrueret specifikt til at producere ikke-cirkulære metalsektioner --- inklusive firkantede, rektangulære, sekskantede, ottekantede, ovale, kanal-, vinkel-, T-sektioner og specialfremstillede asymmetriske profiler --- fra runde rør eller kolde trækstænger passerer gennem et enkelt trækstangsmateriale. I modsætning til almindelige tegnemaskiner, der producerer runde sektioner, inkorporerer dette udstyr specialiserede matricesystemer og præcisionsstyrede vogne, der opretholder kompleks tværsnitsgeometri gennem hele tegneprocessen.
Maskinen fungerer ved at trække et spidst emne gennem en præcisionsbearbejdet matrice med en ikke-rund åbning. Når materialet passerer gennem matricen, deformeres det plastisk for at matche matricehulrummets geometri --- reducerer tværsnitsarealet, mens det samtidig omformer sektionen. Til rørtrækning styrer en indvendig dorn eller prop vægtykkelsesfordelingen over den uregelmæssige sektion. Hydraulisk kraft giver jævn, vibrationsfri kraftpåføring --- afgørende for at opretholde skarpe hjørner og ensartet vægtykkelse i komplekse sektioner.


Varmvalsede eller ekstruderede ikke-runde sektioner har grundlæggende begrænsninger: løse dimensionstolerancer (typisk ±0,5 mm eller dårligere), skældækkede overflader, der kræver omfattende rengøring, afkulningslag, der svækker overfladeegenskaber, og inkonsekvente mekaniske egenskaber på tværs af sektionen. Alternative metoder har hver især afvejninger: varmvalsning kan ikke opnå snævre tolerancer på hjørneradier og fladhed; koldvalseformning er begrænset til ensartede sektioner og efterlader resterende spændinger; ekstrudering tilbyder komplekse former, men til væsentligt højere omkostninger og lavere produktionshastigheder.
Kold tegning løser disse begrænsninger gennem en fundamentalt anderledes deformationsmekanisme. Kombinationen af matricegeometri og kontrolleret reduktion tvinger materialet til at flyde ind i matricehulrummet under tryk- og trækspændinger. Dette giver:
- Tæt dimensionskontrol: Tolerancer ned til ±0,05 mm på kritiske dimensioner
- Overlegen overfladefinish: Glatte, skælfrie overflader klar til direkte brug
- Forbedrede mekaniske egenskaber: Koldbearbejdning øger flydestyrken og hårdheden, samtidig med at duktiliteten bevares
- Skarpe, definerede hjørner: I modsætning til varmformede sektioner, der udviser afrundede hjørner, opretholder koldtrukne profiler præcis hjørnegeometri, der er afgørende for strukturel integritet og monteringspasning
- Konsekvent vægtykkelse: Ensartet materialefordeling sikrer forudsigelig ydeevne under belastning
Med 26 års produktion af koldttrækningsudstyr siden 1998, har FangRong udviklet løsninger til tusindvis af uregelmæssige sektionsanvendelser. Vores uregelmæssige hydrauliske koldtrækkemaskiner producerer sektioner lige fra små præcisionsprofiler under 10 mm til store strukturelle sektioner på over 300 mm på tværs af kulstofstål, legeret stål, rustfrit stål, aluminium, kobber, titanium og speciallegeringer. Hver maskine inkorporerer ingeniørviden akkumuleret fra 10.000+ kunder på tværs af 70+ lande --- inklusive 5.000+ stålværker, 2.100+ rustfri stålprocessorer, 1.800+ kobberproducenter, 700+ aluminiumsproducenter og 500+ alle titanium- og specialkunder.
1. Præcisions ikke-rund geometrikontrol
Den forspændte ramme og den stive styrede slæde sikrer perfekt matricejustering gennem hele slaget --- afgørende for at opretholde kompleks tværsnitsgeometri. I modsætning til kæde-type eller mekaniske trækbænke, der kan opleve justering af drift, opretholder det hydrauliske system ensartet kraftvektorjustering. Skarpe, definerede hjørner er bevaret --- varmformede sektioner kan ikke matche denne præcision.
2. Hydraulikkraft med vibrationsfri kraftlevering
Hydrauliske cylindre leverer jævn, trinløs kraftpåføring --- eliminerer støjmærker og overfladefejl, der er almindelige med mekaniske eller kædedrevne systemer. Dette er især kritisk for uregelmæssige sektioner, hvor ujævn kraftfordeling kan forårsage forvrængning, vægtykkelsesvariationer eller hjørneafrunding.
3. Mulighed for bred sektionsprofil
Understøtter firkantede, rektangulære, sekskantede, ottekantede, ovale, elliptiske, kanal-, vinkel-, T-sektionsprofiler og tilpassede asymmetriske profiler. Dyseskiftesystemer muliggør hurtig profilskift, hvilket gør maskinen velegnet til både højvolumenproduktion og jobshop-fleksibilitet.
4. Multi-Pass Tegning Mulighed
Komplekse sektioner, der kræver betydelig reduktion, kan trækkes i flere passager med mellemliggende varmebehandling. Hver gennemgang forfiner gradvist dimensioner og mekaniske egenskaber. Det hydrauliske system opretholder ensartet kraft uanset gennemløbssekvensen.
5. Vægtykkelseskontrol for rør
Til rørtrækning kontrollerer interne dorn- eller flydende propsystemer fordelingen af vægtykkelsen på tværs af uregelmæssige sektioner. Kritisk til applikationer, hvor ensartet vægtykkelse bestemmer trykklassificering eller strukturel ydeevne.
6. Integrerede produktionslinjemuligheder
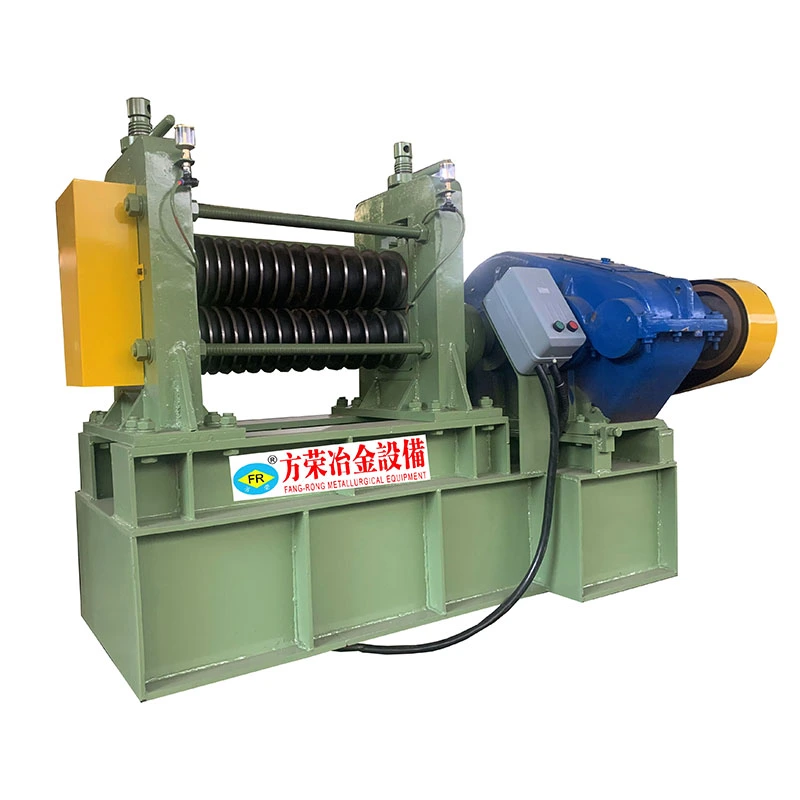
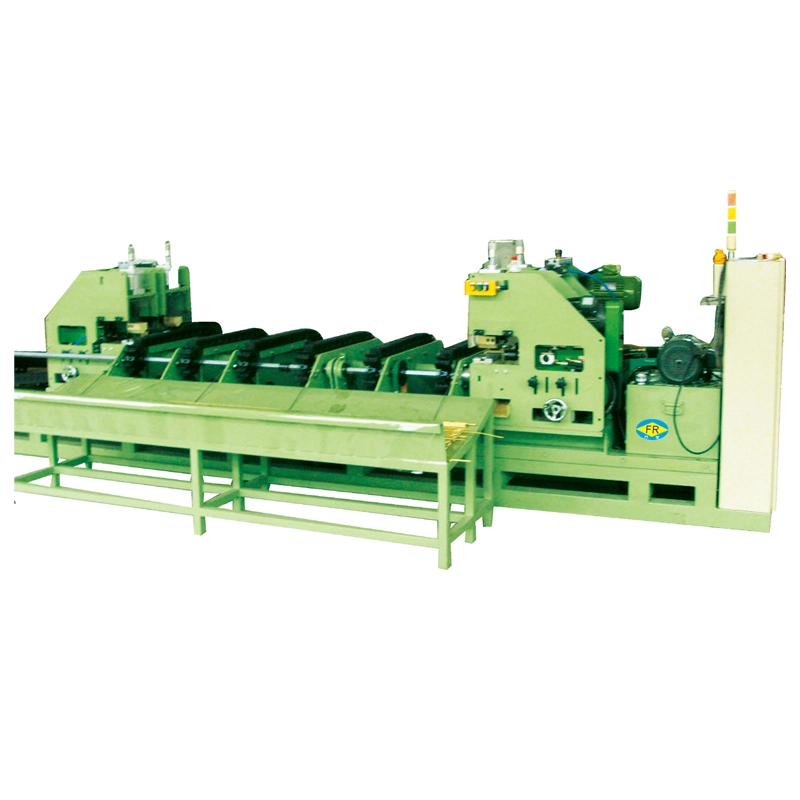
Valgfrie in-line-systemer omfatter pegning (hovedreduktion), opretning og klipning i længden --- at skabe en komplet produktionslinje fra råmateriale til færdige sektioner i en enkelt omgang.
7. Materiale alsidighed
Behandler kulstofstål (lav/middel/høj kulstof, legering, HSLA), rustfrit stål, aluminium, kobber, messing, titanium, nikkellegeringer og specialmetaller. Trækkraft og hastighed kan justeres for at matche materialespecifikke deformationsegenskaber.
8. PLC-styring med procesdatalogning
Programmerbar logikcontroller med HMI muliggør præcis parameterprogrammering og overvågning i realtid. Datalogning understøtter kvalitetssporbarhed og procesoptimering --- afgørende for ISO9001-certificerede operationer.
At vælge den rigtige model kræver, at maskinens kapacitet matcher dine specifikke produktionskrav. Nøgleudvælgelsesparametre omfatter: trækkraft (bestemt af reduktion af tværsnitsareal og materialeudbyttestyrke), maksimal sektionsstørrelse (diktet af formhulrumsdimensioner og slædeåbning), slaglængde (bestemt af færdigproduktlængde) og trækningshastighed (påvirker produktionshastighed og overfladefinishkvalitet). For uregelmæssige sektioner er kravet til effektiv trækkraft typisk højere end for runde sektioner med tilsvarende areal på grund af det yderligere deformationsarbejde, der kræves for at omforme hjørner og opretholde geometri.
Vores uregelmæssige hydrauliske koldtrækkemaskiner spænder fra 50KN til 20000KN, med slaglængde op til 25m og hastigheder op til 30m/min. Alle specifikationer kan tilpasses. For sektionsdimensioner henvises til den maksimale omskrevne cirkeldiameter --- den mindste cirkel, der omslutter den uregelmæssige sektion.
| Model / teknologi parameter | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Drawing Force (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Tegningshastighed (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Effektiv længde af færdigt rør (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Tegnet område af ydre diameter af færdigt rør (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Maks. Træk tykkelse af færdigt rør (mm) | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm | 8 mm | 10 mm |
| Hovedoliecylinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Antal systemiske stationer | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Systemets arbejdstryk (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Systemtryk (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Hovedoliepumpe (manuel variabel stempelpumpe) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Hovedmotor (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dispositionsmål(B×H×L)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Vægt(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Brugerdefinerede specifikationer tilgængelige efter anmodning. Sektionsstørrelse refererer til den maksimale omskrevne cirkeldiameter.
- Chassiskomponenter, rullebure, ophængsdele: Firkantede og rektangulære sektioner med snævre hjørneradier for strukturel integritet
- Ratstammer, drivaksler: Sekskantede profiler og splineprofiler, der kræver præcis dimensionskontrol
- Batteri kølerør: Ovale og rektangulære tyndvæggede sektioner med ensartet vægtykkelse til termisk styring
Sag: En Tier 1 billeverandør udskiftede varmtvalsede rektangulære rør med koldtrukne sektioner på en ophængskomponent. Dimensionstolerancen er forbedret, hvilket eliminerer en sekundær fræseoperation. Produktionsomkostninger reduceret.
- Styreskinner, transportbåndskomponenter: Firkantede og rektangulære præcisionsstænger til lineære bevægelsessystemer
- Maskinrammer, hydrauliske lineære: Tungvæggede rektangulære og tilpassede sektioner til bærende applikationer
- Teleskopiske komponenter: Indlejrede firkantede og rektangulære sektioner med kontrolleret frigang
Sag: En hydraulisk cylinderproducent tegner 80×80 mm firkantede rør fra 89 mm OD runder til cylinderkroppe. Overfladefinish eliminerer honing, hvilket sparer 15 minutters bearbejdning pr. cylinder.
- Trailerrammer, reolsystemer: Højstyrke rektangulære og kanalsektioner
- Fly strukturelle medlemmer: Titanium og legeret stål uregelmæssige sektioner med strenge krav til dimensionelle og mekaniske egenskaber
- Lastcontainerkomponenter: Standardiserede kvadratiske og rektangulære sektioner
- Møbler i industriel stil: Præcise geometriske sektioner, der kræver æstetisk overfladekvalitet
- Kontor- og detailudstillinger: Dekorative profiler med tilpassede tværsnit
- Varmevekslerrør: Ovale og flade rør for forbedret varmeoverførselsoverfladeareal
- Vindmølle komponenter: Strukturelle sektioner med høje styrke-til-vægt-forhold
FangRong blev grundlagt i 1998 og har specialiseret sig i koldttrækningsudstyr i 26 år. Virksomheden stammer fra et Joint Venture-partnerskab med en taiwansk producent med over 30 års erfaring med koldtrækningsmaskiner fra mærket, og gik over til helejet drift i 2013. Denne ingeniørlinje betyder, at vores maskiner legemliggør årtiers viden om koldtrækningsprocesser --- ikke kun mekanisk design, men den metallurgiske forståelse af, hvordan forskellige materialer opfører sig under deformation.
To fabrikker: Dongguan Fangrong Metallurgical Equipment Co., Ltd. og Yangjiang Fangrong Machinery Co., Ltd. Årlig produktionskapacitet: 650+ maskiner. Gennemsnitlig årlig omsætning: 45 millioner RMB. Dual-facility operationer muliggør parallel produktion og hurtigere levering.
Eksporteret til mere end 70 lande. 10.000+ kunder: 5.000+ stålværker, 2.100+ rustfrit stålprocessorer, 1.800+ kobberproducenter, 700+ aluminiumsproducenter, 500+ titanium- og speciallegeringskunder. Denne skala giver teknisk feedback, som ingen småproducenter kan matche.
Hver uregelmæssig hydraulisk kold tegnemaskine gennemgår fuld belastningstest før forsendelse: tomgang i 30 minutter, derefter progressiv belastning til nominel kapacitet. Dimensionsbekræftelse til ±0,02 mm. Olietemperatur overvåget --- må ikke overstige 60 ℃ under fuld belastning. Hydrauliksystem tryktestet for lækagefri drift.
Installation, idriftsættelse, operatørtræning, vedligeholdelse og reparationstjenester. Globalt servicepartnernetværk for lokal support og reservedele.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Hovedkvarter og primær produktionsbase i Dalang Town, Dongguan City. Specialiseret i koldtrækningsmaskiner, glattemaskiner og trådrulleudstyr.
Yangjiang Fangrong Machinery Co., Ltd.-- Sekundært anlæg i Yangdong-distriktet, Yangjiang City, der udvider produktionskapaciteten og muliggør hurtigere levering.
1. Ordre & Engineering-- Hver maskine er konstrueret til kundespecifikke sektionskrav, materialer og produktionsmål.
2. Materiale indkøb & inspektion-- Alle råvarer fra kvalificerede leverandører med indgående kontrol.
3. Præcisionsbearbejdning-- Kritiske komponenter: hovedcylinder, trækvogn, matriceholder, forspændt ramme, styreskinner. Styreskinnens rethed ≤0,5 mm over fuld længde.
4. Hydraulisk systemsamling-- Kraftenheder, patronventil integrerede blokke, kontrolsystemer samlet og testet.
5. Underforsamling-- Fremføringsmekanisme, spændesystem, valgfri rette- og klippeenheder.
6. Afsluttende forsamling-- Mekaniske, hydrauliske og elektriske systemer integreret.
7. PLC & Control Integration-- Programmering og HMI interface installation.
8. Test af fuld belastning-- Hver maskine: tomgang i 30 minutter, progressiv belastning til nominel kapacitet, dimensionskontrol, overvågning af olietemperatur (≤60℃).
9. Kvalitetsinspektion-- Verifikation af overholdelse af ISO9001:2015.
10. Emballage & forsendelse-- Sikker emballage til international forsendelse med eksportdokumentation.
ISO9001:2015 Kvalitetsstyringssystem-- Certifikat nr.: UQ231211R1. Dækker design, indkøb, fremstilling og eftersalgsservice.
CE-certificering-- Overholder det europæiske maskindirektiv 2006/42/EF. Inkluderer tohåndsbetjening, sikkerhedslysgardiner, aflåste skærme.
SGS certificering-- Uafhængig verifikation af produktkvalitet og fremstillingsprocesser.
Nationale patenter-- 32 opfindelsespatenter + 100+ brugsmodelpatenter, der beskytter proprietære teknologier inden for hydrauliske systemer, matricedesign, automatiseringskontrol og maskinstruktur. Repræsentant: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Firkantede, rektangulære, sekskantede, ottekantede, ovale, elliptiske, kanal-, vinkel-, T-sektionsprofiler og tilpassede asymmetriske profiler. Dyseskift muliggør hurtigt skift mellem profiler. For rørsektioner styrer indvendige dorne vægtykkelsesfordelingen.
Koldtrækning opnår tolerancer ned til ±0,05 mm på kritiske dimensioner. Skarpe hjørner bevares --- varmformede sektioner kan ikke matche denne præcision.
Kulstofstål (lav/middel/høj kulstof, legering, HSLA), rustfrit stål, aluminium, kobber, messing, titanium, nikkellegeringer og specialmetaller.
| Aspekt | Kold tegning | Varm rullende |
| Dimensionel tolerance | ±0,05 mm | ±0,5 mm |
| Overflade finish | Skalafri | Skala til stede, kræver rengøring |
| Hjørnegeometri | Skarp, defineret | Afrundet |
| Mekaniske egenskaber | Forstærket via arbejdshærdning | Som rullet, lavere styrke |
| Afkulning | Fjernet ved overfladeforskydning | Til stede, skal bearbejdes af |
Påkrævet kraft = reduktion af tværsnitsareal × materialeudbyttestyrke × deformationsfaktor (1,2--1,5 for uregelmæssige sektioner). Vi leverer gratis kraftberegninger med dine materialespecifikationer og måldimensioner. For uregelmæssige sektioner er deformationsfaktoren højere end for runder på grund af hjørnedannende arbejde.
Typisk 15--30 % arealreduktion pr. gennemløb for uregelmæssige sektioner. Flere gennemløb med mellemudglødning kan være påkrævet for større reduktioner. Vi anbefaler procesforsøg med dit specifikke materiale og sektionsgeometri.
Ja. Emnets ende skal reduceres i diameter for at passere gennem matricen. FangRong tilbyder integrerede pegemaskiner (hovedreducerende) som en del af produktionslinjen.
Standard uregelmæssige hydrauliske kolde tegnemaskiner: 30--60 dage. Specialfremstillede maskiner: 90--120 dage afhængig af specifikationer. Dual-factory operations muliggør parallel produktion for flere ordrer.
380V, 50--60Hz strøm. Betonfundament påkrævet --- forspændt rammedesign betyder, at fundamentet kun understøtter maskinvægt, ikke trækkende kræfter (kræfter er indeholdt i den lukkede rammestruktur). Minimum gulvplads: afhænger af slaglængde. Vi leverer funderingstegninger sammen med tilbuddet.
Ja. Vores ingeniørteam giver anbefalinger om formdesign, planlægning af beståelsessekvens, valg af smøring og support til prøvekørsel under idriftsættelse. Med 10.000+ kunder på tværs af 70+ lande har vi stødt på og løst stort set alle uregelmæssige sektionstegningsudfordringer.
Maskine, hydraulisk kraftenhed, PLC kontrolsystem med HMI, standard matriceholder, ét sæt opstartsværktøj, installationsovervågning, idriftsættelse og operatørtræning. Matricer til dine specifikke profiler er citeret separat baseret på geometri og materiale.
Standard: 30% depositum, 70% før forsendelse.
12 måneder fra idriftsættelse.
10.000+ kunder på tværs af 70+ lande. Vi kan levere branchespecifikke referencer efter anmodning.
Indsend: materialetype og kvalitet, startsektionsdimensioner, mål for færdig snittegning, målproduktionsvolumen (styk/dag eller tons/dag) og maksimal færdig længde. Vi vil svare med kraftberegning, modelanbefaling, prissætning og leveringsplan.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf