Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
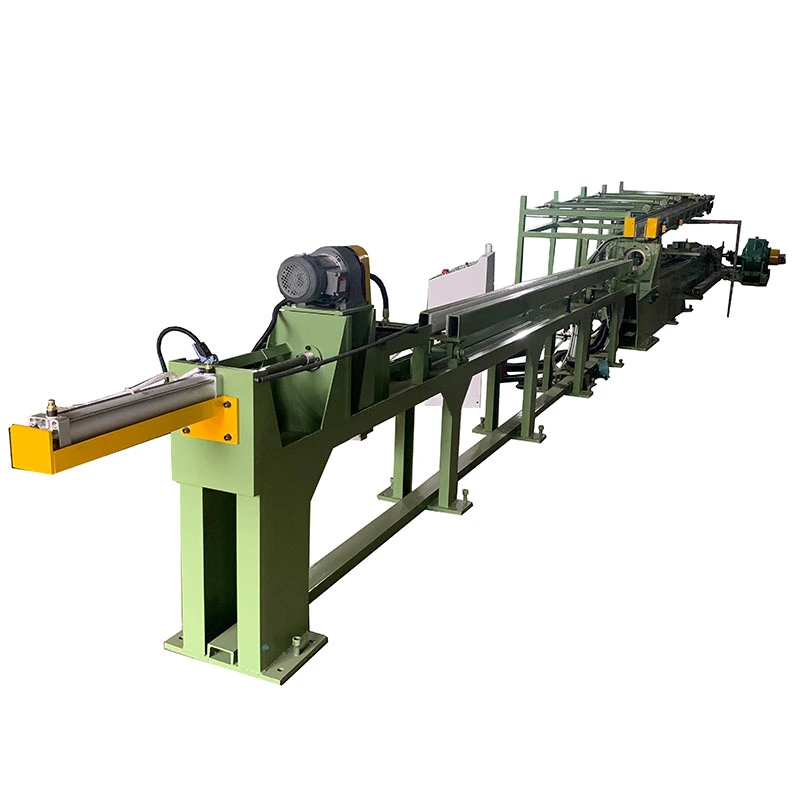
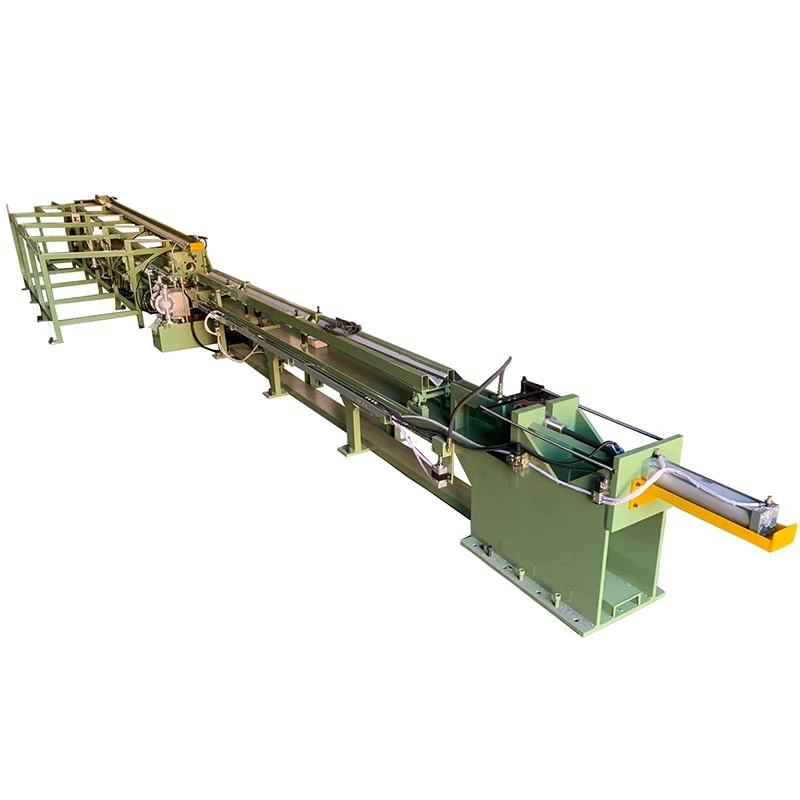
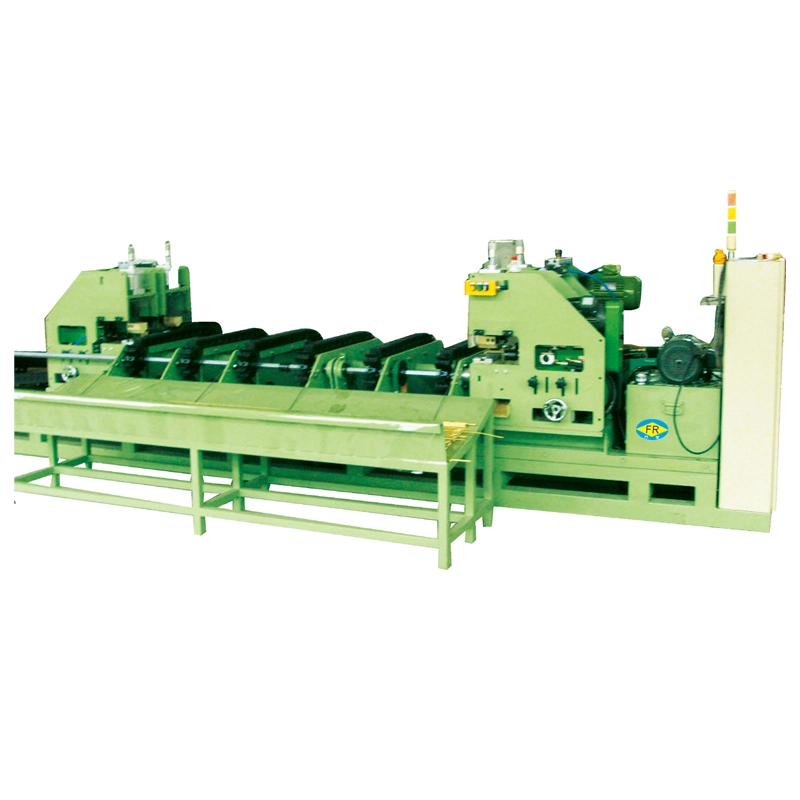
DeRør hydraulisk kold tegnemaskinereducerer den udvendige diameter af metalrør og kontrollerer samtidig vægtykkelse og indvendige dimensioner gennem en kontrolleret koldtrækningsproces. En hydraulisk cylinder trækker røret gennem en trækmatrice, mens den valgte prop eller dorn styrer den indre geometri.
Maskinen er velegnet til produktion, hvor varmvalsede, ekstruderede eller andre indgående rør har brug for strammere dimensionskontrol før bearbejdning, honning, bukning eller slutmontering. Den faktiske tegningskonfiguration vælges fra den nødvendige færdige diameter, vægtykkelse, intern nøjagtighed, materiale, reduktion pr. gennemløb og produktionslængde.
Røret placeres ved trækstationen, og dets forberedte ende føres gennem matricen. Afhængigt af processen er en prop eller dorn placeret inde i røret. Den hydrauliske cylinder trækker derefter røret gennem værktøjet med en kontrolleret hastighed.
Den største fordel ved det hydrauliske drev er, at trækhastighed og hydraulisk tryk kan justeres, så de passer til forskellige rørstørrelser og materialer. Dette er nyttigt, når en produktionslinje håndterer mere end én rørspecifikation, eller når tegningsskemaet kræver forskellige driftsbetingelser mellem passager.
En forspændt lukket ramme understøtter matricen, slæden, cylinderen og relaterede komponenter. Det er vigtigt at opretholde forholdet mellem røraksen, matriceaksen og dornaksen, fordi fejljustering kan påvirke vægtykkelse, ovalitet og overfladekvalitet.
Røret trækkes gennem matricen uden en indvendig prop. Denne metode har et enklere værktøjsarrangement og er velegnet, når hovedkravet er reduktion af udvendig diameter snarere end stram kontrol af den indvendige diameter og vægtykkelse.
Et stationært stik styrer den indvendige diameter under tegning. Det vælges almindeligvis, når både udvendig diameter og vægtykkelse skal kontrolleres nærmere end ved synkende tegning.
Stikket er placeret inde i røret og bevæger sig med tegningsprocessen. Metoden kan give en anden balance mellem reduktion, intern dimensionskontrol og trækkraft, så valg af værktøj bør baseres på den faktiske rørspecifikation.
En lang dorn passerer gennem røret under trækning og giver større kontrol over den indvendige diameter og vægtykkelse. Det overvejes generelt, når interne dimensionskrav er mere krævende.
De fire metoder er ikke udskiftelige for hvert rør. Materialestyrke, startdimensioner, færdige dimensioner, reduktion pr. gennemløb, smøring og påkrævede tolerancer bør gennemgås, før værktøjsarrangementet vælges.
Trækkraften vælges ikke alene af rørdiameteren.To rør med samme udvendige diameter kan kræve meget forskellige maskinkapaciteter på grund af forskelle i materialestyrke, vægtykkelse, reduktion, værktøj og smøring.
Kulstofstål, rustfrit stål, legeret stål, kobber, aluminium, messing, titanium og andre metaller har forskellige deformationsegenskaber. Materialer med højere styrke eller tungere reduktioner kræver generelt større trækkraft og et passende værktøjsarrangement.
Indgående udvendig diameter, vægtykkelse, færdig udvendig diameter, færdig vægtykkelse og rørlængde bestemmer den nødvendige reduktion fra hver passage. Disse værdier er nødvendige, før maskinmodellen og værktøjet kan færdiggøres.
Den effektive færdige rørlængde varierer efter maskinmodel. Hvis produktionslinjen håndterer lange rør, bør det tilgængelige trækslag og maskinlayout kontrolleres sammen i stedet for at vælge trækbænk fra kraftkapacitet alene.
Tegningshastigheden påvirker cyklustiden, men maksimal hastighed er ikke nødvendigvis den bedste produktionsindstilling for hvert rør. Materialeadfærd, smøring, værktøj, reduktion og overfladekrav kan bestemme den praktiske driftshastighed.
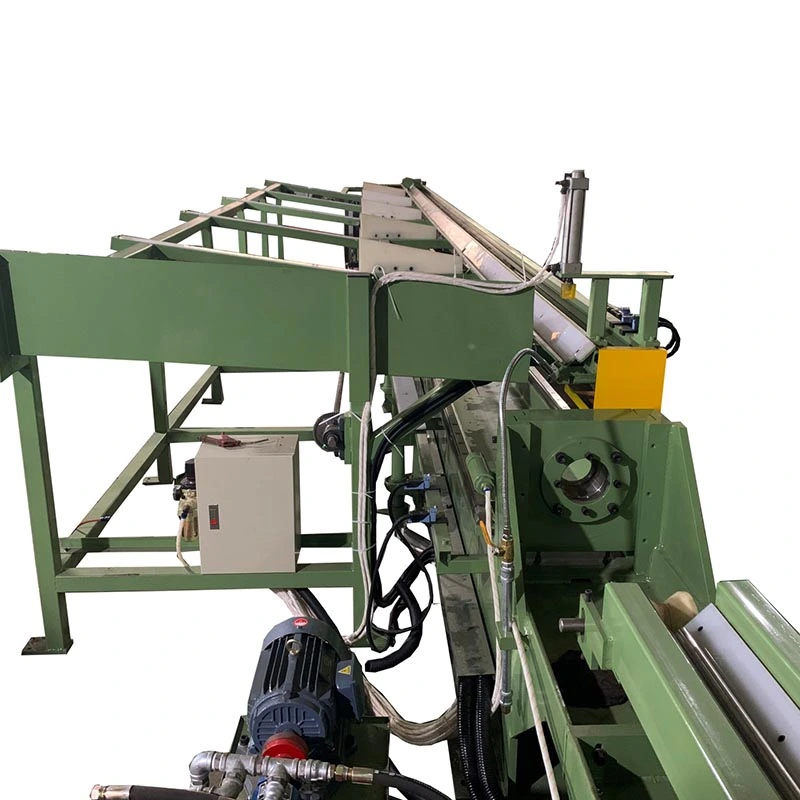
Rør hydraulisk kold tegnemaskine kan konfigureres omkring den nødvendige driftsmetode og produktionsvolumen. PLC- og HMI-kontroller styrer tegningssekvensen, vognbevægelsen, returslag, driftsparametre og maskinstatus. Yderligere rørhåndteringsudstyr kan overvejes, når lastning, losning eller gentagne produktionscyklusser skaber en flaskehals.
FangRong leverer hydrauliske trækbænke i forskellige kraftklasser. Tabellen nedenfor viser de medfølgende data fra FR-serien. Den faktiske konfiguration skal bekræftes i forhold til kundens rørmateriale, dimensioner, tegnemetode og produktionskrav.
| Model | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Trækkraft (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Tegningshastighed (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Effektiv længde af færdigt rør (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Færdig rør OD-område (mm) | φ5 maks | φ25 maks | φ50 maks | φ60 maks | φ70 maks | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Maks. Færdig rør vægtykkelse (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Hovedoliecylinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Antal hydrauliske stationer | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Arbejdstryk (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Systemtryk (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Hovedoliepumpe (manuel variabel stempelpumpe) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Hovedmotor (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Konturmål B×H×L (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Vægt (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Specifikationsnote:Ovenstående værdier er fra den medfølgende FR-modeltabel og er givet til reference. Endelige maskindimensioner, kraftkapacitet, værktøj, hydraulisk konfiguration og driftsparametre bekræftes i henhold til den faktiske rørproces.
Koldtrækning kan bruges til at kontrollere den udvendige diameter, vægtykkelse og indvendige dimensioner af rør, der bruges til cylindertønder og relaterede komponenter. Den nødvendige tegnemetode afhænger af dimensionskravene før honing eller bearbejdning.
Rør hydraulisk kold tegnemaskine kan behandle stålrør til mekaniske komponenter, industrielt udstyr, strukturelle dele, varmevekslere og andre applikationer, der kræver kontrollerede rørdimensioner.
Kobber- og messingrør kan trækkes til dimensionskontrol i HVAC, køling, varmevekslere, VVS-komponenter og elektriske applikationer. Den passende værktøjs- og trækkehastighed afhænger af materiale- og rørspecifikationen.
Aluminiumsrørtegning bruges, hvor der kræves kontrollerede dimensioner og lette rørformede sektioner, herunder udvalgte biler, varmevekslere og industrielle applikationer.
Titanium, nikkellegeringer og andre specialmetaller kræver procesparametre, der er tilpasset deres styrke og deformationsadfærd. Maskinkapaciteten, tegnemetoden, værktøjet og reduktionsplanen bør derfor bekræftes ud fra den faktiske materialekvalitet og rørdimensioner.
Før fremstilling gennemgår FangRong rørmaterialet, indgående dimensioner, færdige dimensioner, tegnemetode, reduktionskrav, rørlængde, trækkraft og produktionsmål. Disse parametre bestemmer det hydrauliske system, cylinderkapacitet, værktøjsarrangement, maskinslag og kontrolkonfiguration.
Maskinrammen, styreskinnerne, trækvognen, cylindermonteringsstrukturen og matriceholderen er bearbejdet og samlet i henhold til udstyrets design. Styreskinnejusteringen kontrolleres, fordi slædens bevægelse direkte påvirker forholdet mellem røret og tegneværktøjet.
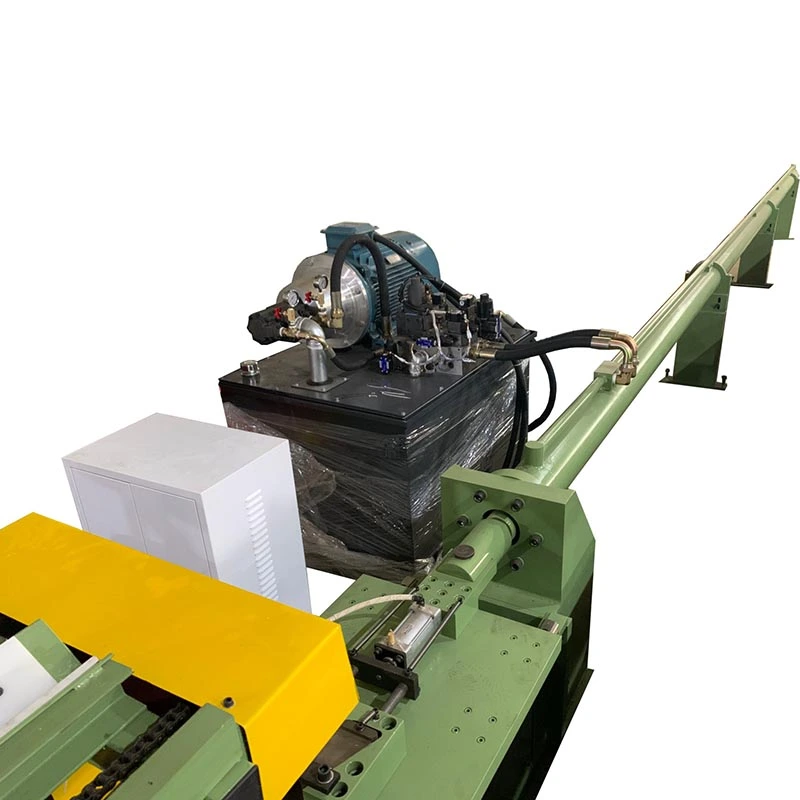
Den hydrauliske kraftenhed, hovedcylinder, ventiler, rørledninger og relaterede komponenter kontrolleres under montering og idriftsættelse. Hydraulisk tryk, cylinderbevægelse, ventilrespons og driftsstabilitet er inkluderet i maskintesten.
Styresystemet er konfigureret til de aftalte maskinfunktioner. PLC-logik og HMI-indstillinger dækker tegningsdrift, vognbevægelse, returslag, driftstilstande og relevante oplysninger om maskinstatus.
Den færdige maskine gennemgår ubelastet drift efterfulgt af belastningstest i henhold til de aftalte tekniske krav. Mekanisk bevægelse, hydraulisk ydeevne, elektriske kontroller, tegnefunktioner og sikkerhedsrelaterede funktioner kontrolleres før forsendelse.
FangRong har været engageret i fremstilling af koldttrækningsudstyr siden 1998. Dets udstyrssortiment dækker hydrauliske koldtrækningsmaskiner sammen med tilhørende rør- og stangbearbejdningsudstyr.
Virksomheden driver produktionsfaciliteter i Dongguan og Yangjiang, Guangdong, hvor produktionen dækker mekanisk fremstilling, bearbejdning, hydraulisk montage, elektrisk integration, maskinsamling og test. Den årlige produktionskapacitet overstiger 650 maskiner.
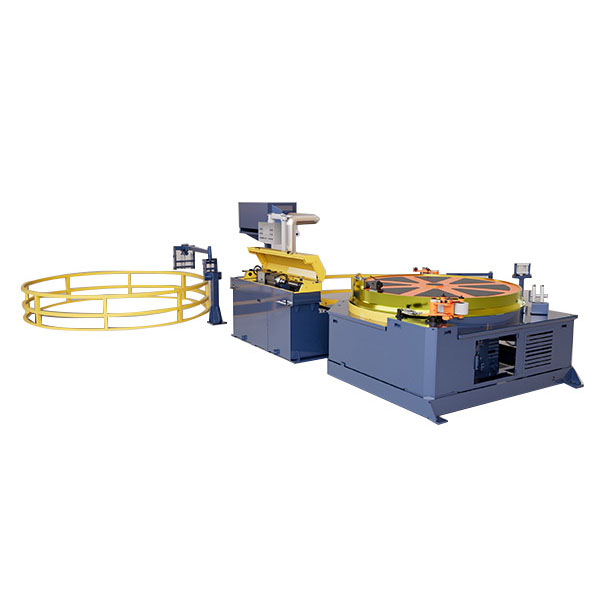
Til projekter, der kræver mere end et trækbænk, kan produktionslinjen planlægges omkring processer som pegning, tegning, opretning, skæring og affasning i henhold til kravene til det færdige rør.
FangRongs kvalitetsstyringssystem er certificeret tilISO 9001:2015, certifikat nr.UQ231211R1.
Rør hydraulisk kold tegnemaskine er forsynet med CE-mærkning baseret på det gældende maskindirektiv 2006/42/EC-krav. Den endelige sikkerhedskonfiguration er bekræftet i henhold til maskindesignet og destinationsmarkedet.
SGS-inspektion kan give en ekstra uafhængig inspektionsmulighed for kunder, der kræver tredjepartsverifikation før forsendelse.
FangRong rapporterer mere end 130 patenter, herunder 32 opfindelsespatenter og mere end 100 brugsmodelpatenter. Repræsentative patentnumre omfatter 2013207829011, 2008300532117 og ZL2015 2 0842922.7.
Til tilbud og maskinvalg skal kunderne angive rørmaterialet og -kvaliteten, indgående OD og vægtykkelse, færdig OD og vægtykkelse, rørlængde, påkrævet tegnemetode, hvis kendt, forventet produktionsvolumen og tilgængelige værkstedsforhold.
MOQ: 1 sæt.
Ved mængdebaseret køb kan tilbud struktureres som følger:
1 sæt:Standard projekttilbud baseret på den valgte model og konfiguration.
2-4 sæt:Mængdebaseret pris er tilgængelig efter model- og konfigurationsbekræftelse.
5+ sæt:Projekt- eller volumentilbud baseret på det samlede udstyrsbehov.
FOB Kina læssehavn.Den specifikke afgangshavn, pakningsarrangement og forsendelsesdimensioner er bekræftet i det kommercielle tilbud i henhold til den endelige maskinkonfiguration.
Standard ordre:cirka 30-60 dage for udstyr i FR-16 til FR-100 klasse, afhængig af den endelige konfiguration.
Stor eller tilpasset ordre:cirka 90-120 dage for større modeller eller projekter, der involverer speciel automatisering.
Fremskyndet ordre:kortere levering kan være mulig afhængig af produktionskapacitet og komponenttilgængelighed. Den bekræftede leveringsdato skal fremgå af ordredokumenterne.
Betaling:30% depositum og 70% balance før forsendelse efter fabriksgodkendelsestest (FAT).
Garanti:12 måneder fra idriftsættelse, med forbehold af de aftalte garantibetingelser.
Start med rørmaterialet, indgående OD og vægtykkelse, færdig OD og vægtykkelse, rørlængde, påkrævet reduktion og produktionsmål. Disse parametre bruges til at bestemme den nødvendige trækkraft, maskinslag, værktøjsmetode og hydraulisk konfiguration.
Synkende tegning bruger ingen intern prop og styrer hovedsageligt den udvendige diameter. Stiktegning introducerer internt værktøj til at kontrollere boringen og vægtykkelsen. Metoder med fast prop, flydende prop og bevægelig dorn giver forskellige niveauer af intern dimensionskontrol.
Trækkraft afhænger af materialestyrke, rørdimensioner, reduktionsområde, matricegeometri, friktion, smøring, trækhastighed og det valgte værktøj. Derfor er rør-OD alene ikke tilstrækkelig til at bestemme maskinens kapacitet.
Ja, forudsat at rørets hydrauliske koldtrækningsmaskines kapacitet og værktøj er passende. Kulstofstål, rustfrit stål, kobber, aluminium, messing, titanium og andre legeringer kan kræve forskellige tegneparametre, værktøj og reduktionsplaner.
Antallet af gennemløb afhænger af den samlede reduktion, materialeegenskaber, tilladt reduktion pr. gennemløb, tegnemetode og endelige dimensioner. Større samlede reduktioner opdeles normalt i flere passager for at holde processen inden for passende formningsbetingelser.
Ja. Afhængigt af det færdige produkt kan tegnemaskinen kombineres med processer som punktering, opretning, skæring og affasning. Linjekonfigurationen bør bestemmes ud fra det påkrævede produktionsflow og rørhåndteringsmetode.
De kan bearbejdes, når svejsekvaliteten, rørets tilstand, materiale, dimensioner og påkrævet reduktion er egnet til koldtrækning. Den indkommende rørtilstand skal gennemgås, før tegningsprocessen bekræftes.
Angiv rørmaterialet og -kvaliteten, indgående OD og vægtykkelse, færdig OD og vægtykkelse, rørlængde, tegnemetode, hvis kendt, påkrævet output, antal gennemløb, hvis etableret, og automatiseringskrav. Værkstedsdimensioner og strømforsyningsoplysninger er også nyttige til den endelige maskinplanlægning.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf