Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
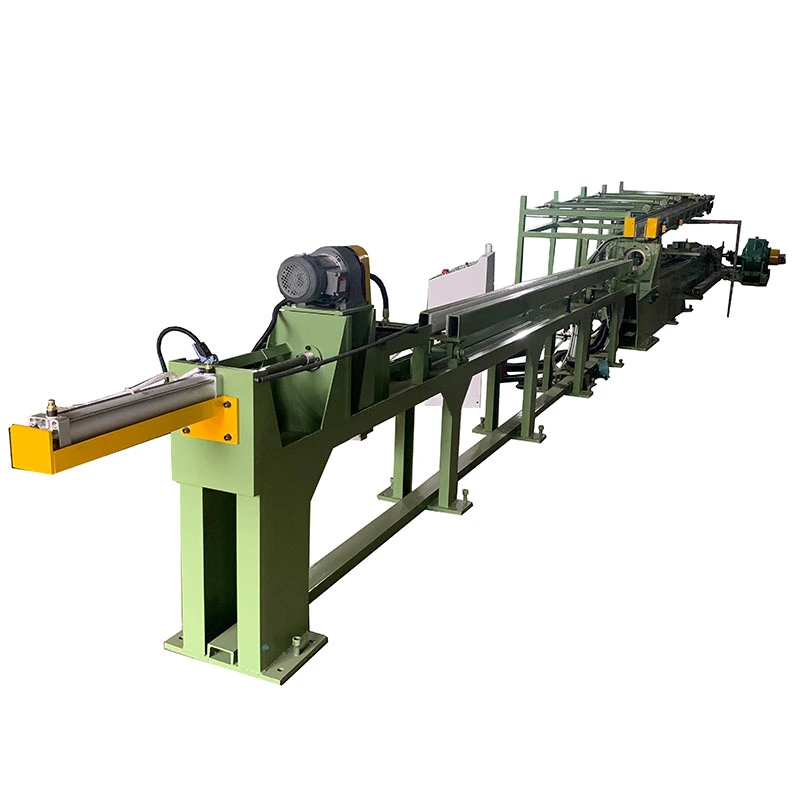
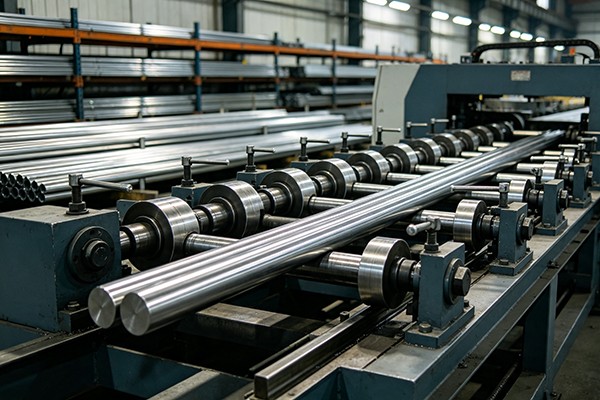
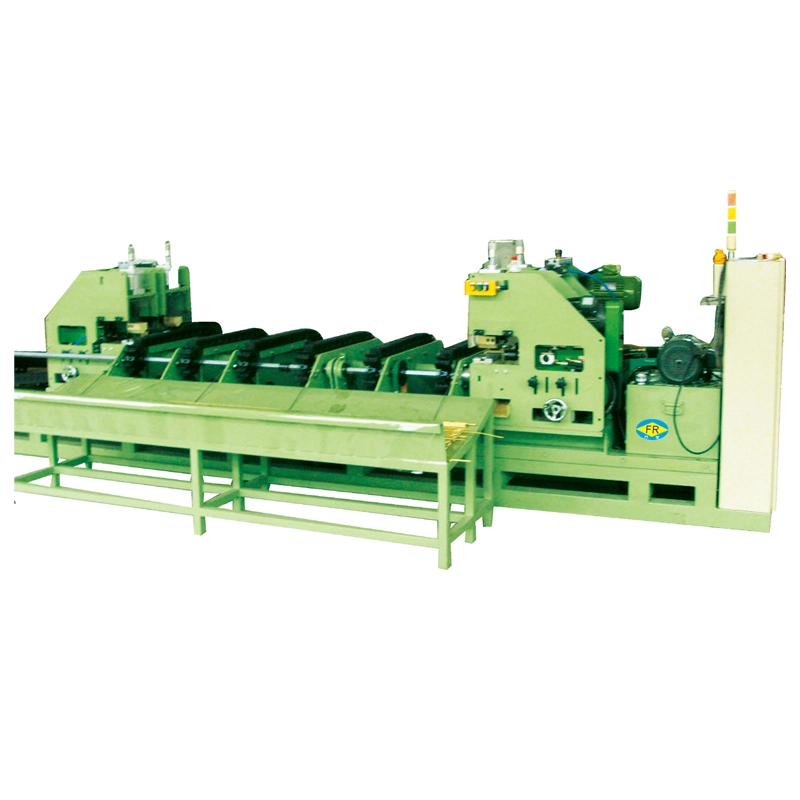
Rustfrit stål vertikale to ruller glattemaskine er designet til kontinuerlig opretning af rustfri stålstænger, stænger, rør og andre lange metalprodukter. Den korrigerer bøjning og deformation introduceret under valsning, trækning, varmebehandling, bearbejdning, håndtering og transport.
Rustfrit stål kræver kontrolleret opretning, fordi for stort rulletryk kan efterlade overflademærker, påvirke rundheden eller indføre uønsket deformation. Det lodrette arrangement med to ruller giver kontrolleret kontakt mellem materialet og rullerne, hvilket gør det muligt at justere udretningskraften og rullepositionen i henhold til materialestørrelse, hårdhed, indledende bøjning og påkrævet rethed.
Den rustfri stålstang, stang eller rør passerer kontinuerligt mellem to roterende udretningsvalser. Ved at justere rullepositionen og kontakttrykket påfører maskinen kontrolleret deformation i den retning, der kræves for at korrigere den oprindelige bøjning.
Korrektionsmængden afhænger af materialekvalitet, tværsnitsstørrelse, hårdhed, initial rethed og tilbagespring. Korrekt rullejustering er derfor vigtigere end blot at øge det påførte tryk. For rustfri stålprodukter med krævende overflade- eller dimensionskrav skal rulleprofilen og kontakttilstanden også tilpasses produktet.
For rør skal vægtykkelse og ovalitet tages i betragtning sammen med udvendig diameter. For massive stænger påvirker diametertolerance og rundhed kontakttilstanden mellem materialet og rullerne.
Post-proces bukning:Korrigerer deformation, der er tilbage efter koldtrækning, valsning, varmebehandling, bearbejdning eller materialehåndtering.
Inkonsekvent ligehed:Giver en repeterbar mekanisk korrektionsproces i stedet for at stole på manuel opretning.
Nedstrøms bearbejdningsproblemer:Udretter stænger og stænger før skæring, slibning, drejning, gevindskæring eller andre bearbejdningsoperationer, hvor overdreven bøjning kan påvirke placering og dimensionskonsistens.
Problemer med rørjustering:Hjælper med at rette bøjning i rustfri stålrør før efterfølgende skæring, montering, svejsning eller inspektion.
Overflademærkning:Kontrolleret rulletryk og passende rullegeometri hjælper med at reducere unødvendige kontaktskader på rustfri ståloverflader.
Produktionsarbejde:Kontinuerlig mekanisk opretning reducerer afhængigheden af manuel korrektion for gentagne produktionsarbejde.
Lodret arrangement med to ruller
Det lodrette rullelayout giver en kompakt udretningskonfiguration og kontrolleret materialestyring under kontinuerlig bearbejdning.
Justerbar opretningskraft
Rulleposition og tryk kan justeres til forskellige diametre af rustfrit stål, materialeforhold og krav til rethed.
Velegnet til stænger, stænger og rør
Maskinen kan konfigureres i henhold til produktgeometrien. Rørapplikationer kræver yderligere hensyntagen til vægtykkelse og ovalitet.
Bredt behandlingsområde
FR-serien dækker massive stangdiametre fra φ5 mm til φ160 mm, afhængig af den valgte model.
Kontinuerlig behandling
Arbejdshastigheder varierer fra 2 til 30 m/min afhængigt af model, materialetilstand og produktionskrav.
Overfladebevidst opretning
For produkter i rustfrit stål med polerede, skrællede eller på anden måde kontrollerede overflader kan rullemateriale, finish, geometri og tryk tages i betragtning under maskinkonfiguration.
Konfiguration til forskellige produktionslinjer
FangRong kan konfigurere rustfrit stål vertikale to-ruller opretningsmaskine i henhold til materialedimensioner, påkrævet output, rethedstolerance, belastningsmetode og fabrikslayout.
FR-serien fås i flere modeller alt efter bearbejdningsdiameter og materialetilstand. Følgende specifikationer er referenceværdier for massive stænger af rustfrit stål. Det endelige maskinvalg skal bekræftes i forhold til den faktiske materialekvalitet, dimensioner, indledende deformation, overfladetilstand, rethedstolerance og produktionskapacitet.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Solid Bar Range/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Råmateriale Længde/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Trækstyrke/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Overfladehårdhed | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Råmateriale Rethed/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Diameter Tolerance | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Rundhed | ≤50 % af diametertolerance | ≤50 % af diametertolerance | ≤50 % af diametertolerance | ≤50 % af diametertolerance | d < 50: < 50 %; 50 |
d < 50: < 50 %; 50 |
| Rå overfladeruhed/Ra | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm |
| Færdig Rethed/mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Skrællet materiale ≤0,3 | Skrællet materiale ≤0,3 |
| Færdig Diameter Tolerance | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Færdig overfladeruhed/Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Skrællet materiale: ≤0,8 μm; sort hudmateriale: forbedret | Skrællet materiale: ≤0,8 μm; sort hudmateriale: forbedret |
| Rulle Diameter/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Arbejdshastighed/m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Hovedmotoreffekt/kW | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Løftemotor Effekt/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Hovedmaskinens dimensioner/m (reference) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Hovedmaskinevægt/t (reference) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Samlet installeret kapacitet/kW (reference) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Brugerdefinerede specifikationer er tilgængelige. Ovenstående data er til reference; den faktiske maskinkonfiguration kan variere afhængigt af rustfri stålkvalitet, produktdimensioner, materialetilstand, overfladekrav, produktionskapacitet og påkrævet rethed.
Modelvalg bør ikke være baseret på diameter alene. Materialekvaliteten, trækstyrken, hårdheden, den oprindelige rethed, tværsnitsgeometrien, produktlængden og den krævede færdige tolerance påvirker alle den nødvendige rettekapacitet.
For massive stænger er diameter, rundhed og overfladetilstand de vigtigste udgangspunkter. For rør skal der angives udvendig diameter, vægtykkelse, ovalitet og formningstilstand. Hvis materialet har betydelig indledende bøjning eller en højstyrke rustfrit stålkvalitet, skal den faktiske prøve evalueres, før maskinkonfigurationen færdiggøres.
Anvendes efter koldtrækning, valsning, varmebehandling eller andre processer til at korrigere bøjning i rustfrit stål rundstænger og stænger før skæring, slibning, bearbejdning eller inspektion.
Påføres på rustfri stålrør og rør efter formning, svejsning eller varmebehandling, hvor retheden skal kontrolleres før efterfølgende bearbejdning eller montering. Rørets vægtykkelse og ovalitet bør tages i betragtning ved valg af maskine.
Velegnet til aksler, stifter, stænger og andre lange komponenter i rustfrit stål, hvor overdreven bøjning kan påvirke bearbejdning, positionering, samling eller dimensionsinspektion.
Anvendes til mekaniske og strukturelle komponenter i rustfrit stål, der kræver kontrolleret rethed før bearbejdning eller montering.
Kan bruges til forberedelse af rustfrit stål til medicinske instrumenter og præcisionsudstyr. Den påkrævede rethed, overfladetilstand og dimensionstolerancer bør matches med den gældende produktspecifikation.
Anvendes til komponenter i rustfrit stål, hardware, fabrikerede dele og industriprodukter, hvor bøjningskorrektion er påkrævet før yderligere fremstilling eller efterbehandling.
FangRong har fremstillet glattemaskiner, koldttrækningsudstyr og relateret metallurgisk maskineri siden 1998. Virksomheden driver produktionsfaciliteter i Dongguan og Yangjiang, Kina.
Vores udstyr er blevet leveret til mere end 10.000 kunder i over 60 lande og regioner og bruges på tværs af en bred vifte af metalforarbejdningsapplikationer. Maskinkonfiguration er baseret på kundens materiale, produktdimensioner, rethedsmål og produktionskrav i stedet for at bruge én standardopsætning til hver applikation.
FangRong driver to produktionsfaciliteter i Guangdong-provinsen. Anlægget i Dongguan fokuserer på rettemaskiner, koldtrækningsmaskiner og relateret metalbearbejdningsudstyr, mens Yangjiang-anlægget giver yderligere produktionskapacitet.
Før produktion gennemgår ingeniører materialekvalitet, diameter eller rørdimensioner, længde, indledende rethed, overfladetilstand, påkrævet færdigtolerance og måloutput. Disse parametre bestemmer maskinmodellen, valsekonfigurationen, drevkapaciteten og justeringsområdet.
Nøglekomponenter bearbejdes og samles internt, efterfulgt af rullejustering, mekanisk justering, elektrisk inspektion og maskinkørselstest. Hvor stram rethed eller overfladekrav gælder, kan prøvetestning bruges til at verificere den foreslåede konfiguration før forsendelse.
Installationsvejledning, driftstræning, teknisk support og et års garanti er tilgængelige i henhold til det aftalte projektomfang.
ISO 9001:2015:Certificering af kvalitetsstyringssystem, certifikat nr. UQ231211R1.
CE-mærke:Udstyr leveres med gældende CE-overensstemmelsesdokumentation i henhold til maskinkonfigurationen.
SGS inspektion:Tredjepartsinspektionstjenester er tilgængelige for udstyrsverifikation.
Patenter:FangRong har 32 opfindelsespatenter og mere end 100 brugsmodelpatenter. Repræsentative patenter omfatter 2013207829011, 2008300532117 og ZL2015 2 0842922.7.
Maskinen er klargjort til forsendelse i henhold til dens struktur, vægt og transportmetode. Stort udstyr sendes normalt i sektioner efter behov, med komponenter beskyttet og pakket i henhold til de aftalte forsendelsesbetingelser.
Angiv venligst materialekvalitet, stang- eller rørdiameter, vægtykkelse, hvis relevant, længde, indledende rethed, overfladetilstand, påkrævet færdig rethed og produktionskapacitet. Disse parametre bestemmer den passende rullestørrelse, maskinmodel og rettekraft.
Ja. Rustfrit stål vertikale to-ruller glattemaskine kan konfigureres til forskellige stang-, stang- og rørapplikationer i rustfrit stål. For rør skal vægtykkelse, ovalitet og tværsnitsstabilitet tages i betragtning ud over udvendig diameter for at undgå overdreven deformation under udretning.
Rullegeometri, kontakttryk, rulleoverfladetilstand og mængden af korrektion påvirker alle overfladekvaliteten. For rustfrit stål med strenge kosmetiske eller dimensionelle krav, bør rullekonfigurationen vælges i henhold til materialeoverfladen og den færdige tolerance i stedet for at bruge en standardopsætning.
Det afhænger af diameterområdet og den nødvendige rethedstolerance. En maskine kan dække flere størrelser inden for sit arbejdsområde, men hyppige størrelsesændringer og snævre tolerancer bør tages i betragtning ved valg af rullearrangement og justeringssystem.
Referencespecifikationerne for de anførte modeller viser færdig rethed ned til 0,3 mm/m. Faktiske resultater afhænger af rustfri stålkvalitet, dimensioner, indledende deformation, valseopsætning og procesforhold. Prøvetestning anbefales, når der kræves en stram rethedstolerance.
Ja. Maskinkonfigurationen kan diskuteres i henhold til materiale, tværsnit, størrelsesområde, deformationsniveau, færdigtolerance og produktionskrav. For et tilbud er det bedst at levere produkttegninger eller prøver sammen med den nødvendige rethed og produktionskapacitet.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf