Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
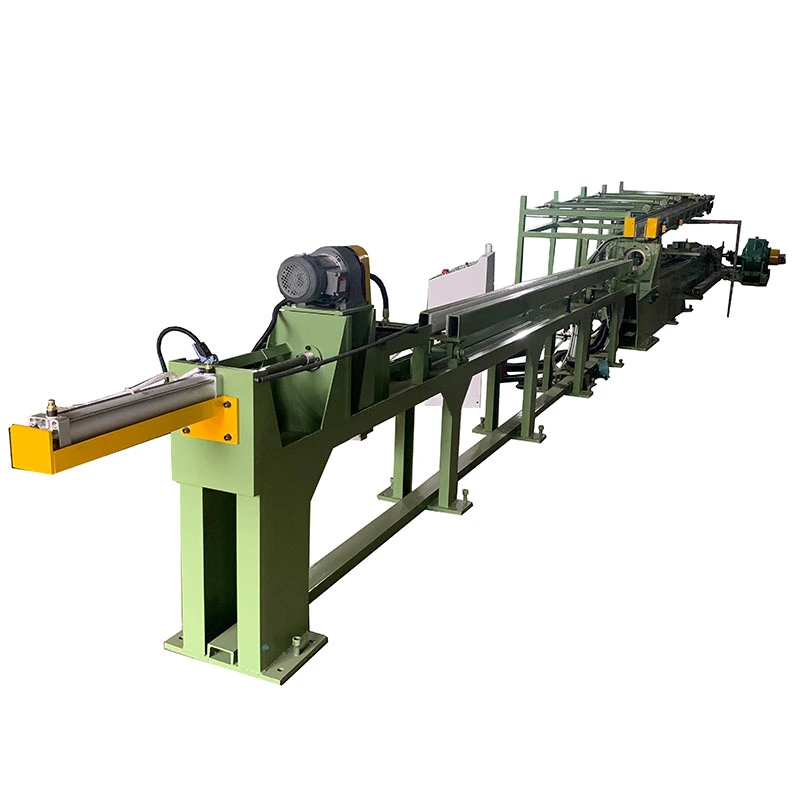
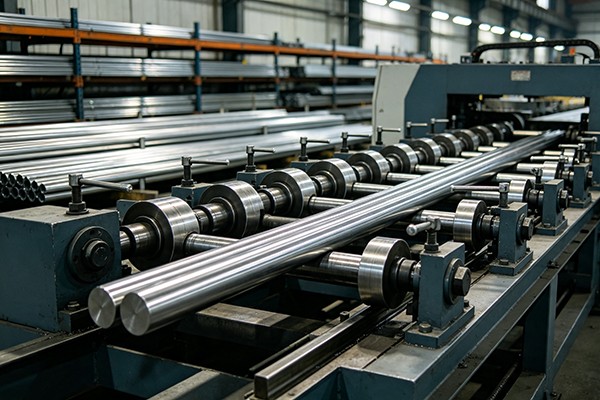
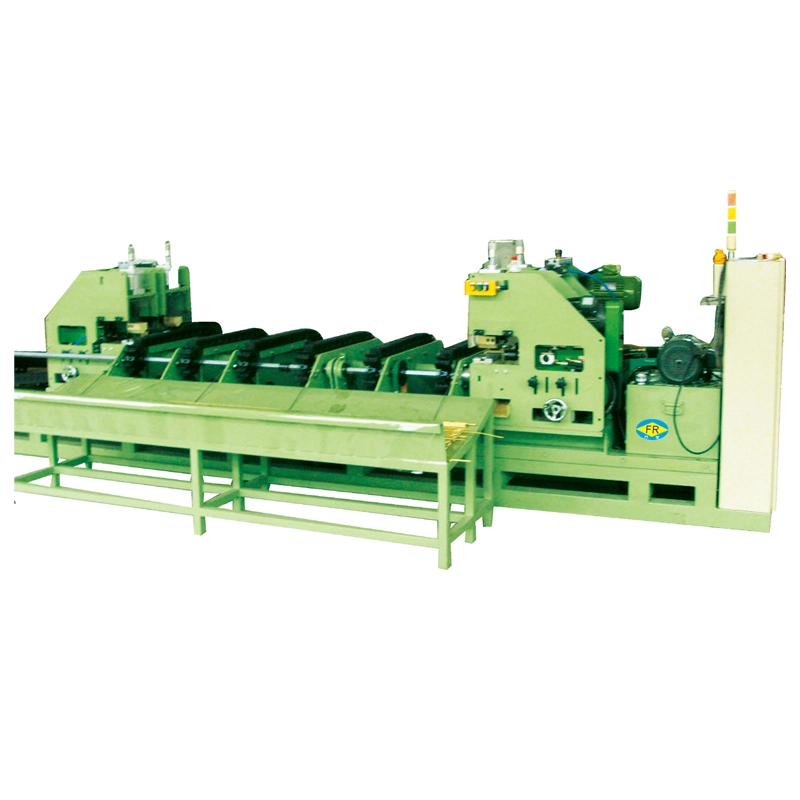
Titanium Alloy Vertical Two-Roller Straightening Machine er designet til kontinuerlig udretning af titanium og titanium legeringsstænger, stænger og rør. Dens lodrette arrangement med to ruller anvender kontrolleret bøjning fra flere kontaktpunkter, når materialet passerer gennem rullerne, hvilket korrigerer langsgående bøjning og forbedrer dimensionskonsistensen.
Titaniumlegeringer er meget udbredt, hvor styrke-til-vægt-forhold, korrosionsbestandighed og materialeydelse er kritiske. Men deres høje materialeværdi gør også overfladeskader og dimensionelle afvigelser dyre. Udretningsprocessen skal derfor kontrollere valsetryk, kontaktgeometri, fremføringstilstand og materialedeformation frem for blot at anvende en høj udretningskraft.
Maskinen bruger to aktivt drevne hyperbolske glattevalser placeret lodret. Når titaniumstangen eller -røret kommer ind i arbejdszonen, roterer valserne og fører materialet fremad, mens der påføres kontrolleret radialt tryk.
Materialet udsættes for gentagen bøjning og elastisk genopretning, når det passerer gennem rullekontaktzonen. Korrekt rulletryk og krydsningsvinkel gør det muligt at reducere den oprindelige bøjning gradvist i stedet for at tvinge hele deformationen i en enkelt omgang.
For titanlegeringsprodukter er rullejustering særlig vigtig, fordi for stort lokaliseret tryk kan efterlade overflademærker eller påvirke tværsnitsgeometrien. Arbejdspositionen vælges i henhold til materialediameter, vægtykkelse, materialestyrke, indledende rethed og den nødvendige færdige tilstand.
Til rørapplikationer skal processen også tage højde for vægtykkelse og modstandsdygtighed over for ovalisering. Udretningsparametrene kan derfor ikke vælges ud fra udvendig diameter alene.
Resterende bøjning efter tegning eller rulning
Titaniumstænger og -rør kan bevare langsgående bøjning efter rulning, trækning, varmebehandling, skæring eller håndtering. Kontrolleret rulledeformation bringer materialet tættere på den specificerede rethed før bearbejdning eller montage.
Rundhed og sektionsstabilitet
Retningskraften kan påvirke tværsnittet, især ved bearbejdning af tyndvæggede rør eller produkter med præcisionsdiameter. Rullegeometri og tryk skal derfor tilpasses til materialesektionen i stedet for kun at justeres til bøjningskorrektion.
Overfladebeskyttelse
Titaniumprodukter bruges ofte i applikationer, hvor overfladens tilstand påvirker efterfølgende bearbejdning, træthedsydelse, korrosionsadfærd eller endeligt udseende. Korrekt rullemateriale, overfladefinish, justering og procesjustering hjælper med at reducere unødvendig kontaktskade.
Springback
Titaniumlegeringer kan vise betydelig elastisk genopretning. Maskinen skal kompensere for tilbagespring gennem kontrolleret overbøjning og gentagen korrektion i stedet for at stole på en enkelt fast trykindstilling.
Materialebehandling af høj værdi
Når selve råmaterialet er dyrt, kan ustabile udretningsforhold øge skrot- og omarbejdningsomkostningerne. Procesparametre bør etableres omkring den faktiske legeringskvalitet, dimensioner, deformationsniveau og færdigtolerance.
Lodret to-rulle arrangement
Det lodrette layout giver en kompakt arbejdskonfiguration, samtidig med at de to ruller kan udøve kontrolleret tryk på materialet fra modsatte sider.
Justerbar rulleposition
Rulleafstand, hældning og arbejdstryk kan justeres i henhold til materialets diameter og deformationstilstand. Dette er vigtigt, når den samme produktionslinje håndterer forskellige titanlegeringsstørrelser.
Kontrolleret kontaktgeometri
Den hyperbolske rulleprofil bestemmer, hvordan materialet kommer i kontakt med arbejdsfladen. Korrekt rullegeometri hjælper med at fordele belastningen langs materialet og reducerer overdreven lokaliseret deformation.
Velegnet til stænger og rør
Udstyret kan konfigureres til massive titaniumstænger, stænger og relevante rørstørrelser. Rørbehandling kræver yderligere hensyntagen til vægtykkelse, ovalitet og indvendige støtteforhold.
Præcisionsorienteret glatning
Titanium-legering lodret to-rulle udretningsmaskine er beregnet til efterbehandling, hvor rethed og dimensionskonsistens er vigtigere end blot at fjerne synlig bøjning.
Justerbare produktionsparametre
Arbejdshastighed og rulleindstillinger kan justeres til forskellige materialeforhold og produktionskrav. Den korrekte indstilling bør etableres gennem materialetestning i stedet for at bruge én universel parameter.
Udskiftelig konfiguration
Afhængigt af produktionsområdet kan forskellige rullespecifikationer og arbejdskonfigurationer vælges for at dække forskellige diameterområder og materialeforhold.
FR-serien dækker forskellige diameterområder for titanlegeringsstænger og andre anvendelige lange produkter. Modelvalg afhænger af materialediameter, trækstyrke, overfladetilstand, initial rethed, påkrævet færdigtolerance og produktionskapacitet.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Solid Bar Diameter / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Råmateriale Længde / mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Trækstyrke / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Overfladehårdhed | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Råmateriale Rethed / mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Diameter Tolerance | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Rundhed | ≤50 % af dia tol | ≤50 % af dia tol | ≤50 % af dia tol | ≤50 % af dia tol | d≤50, ≤50% af dia tol; 50 < d < 80, ≤ 65 % af dia tol; d>80, ≤70 % af dia tol | d≤50, ≤50% af dia tol; 50 < d < 80, ≤ 65 % af dia tol; d>80, ≤70 % af dia tol | d≤50, ≤50% af dia tol; 50 < d < 80, ≤ 65 % af dia tol; d>80, ≤70 % af dia tol |
| Råmateriale Overfladeruhed / Ra | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm |
| Færdig materiale Rethed / mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Skrællet materiale ≤0,3 | Skrællet materiale ≤0,3 |
| Færdig Diameter Tolerance | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Færdig overfladeruhed / Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Skrællet materiale: ≤0,8 μm; sort hudmateriale: forbedret. | Skrællet materiale: ≤0,8 μm; sort hudmateriale: forbedret. |
| Rullediameter / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Arbejdshastighed / m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Hovedmotoreffekt / kW | 7,5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Løftemotoreffekt / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Hovedmaskinens dimensioner / m (reference) | 4,7×1,7×1,8 | 5,7×2,0×2,2 | 6,6×2,3×2,6 | 6,6×2,3×2,6 | 8,1×3,1×3,6 | 11×5,4×4,3 | 11×5,4×4,3 |
| Hovedmaskinevægt / T (reference) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Samlet installeret kapacitet / kW (reference) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Ovenstående specifikationer er referenceværdier for FR-serien. Det endelige maskinvalg og procesparametre afhænger af titanlegeringskvaliteten, stang- eller rørdimensioner, vægtykkelse, initial deformation, overfladetilstand, påkrævet rethed, dimensionel tolerance og produktionskapacitet. For titaniumprodukter med snævre tolerancer anbefales det at levere en materialetegning og prøve før færdiggørelse af konfigurationen.
Luftfartskomponenter
Titaniumstænger og -rør bruges i strukturelle komponenter, fastgørelseselementer, motorrelaterede dele og andre rumfartsapplikationer. Opretning er almindeligvis påkrævet før bearbejdning, skæring eller samling, hvor materialejustering påvirker efterfølgende bearbejdning.
Medicinske titanprodukter
Titanium og titanlegeringer, der bruges til implantater, kirurgiske komponenter og medicinsk udstyr, kan kræve kontrolleret rethed og overfladetilstand før yderligere præcisionsbehandling. De endelige krav afhænger af de gældende materiale- og medicinske produktspecifikationer.
Kemisk og marineudstyr
Titaniums korrosionsbestandighed gør den velegnet til udvalgte varmevekslere, kemisk udstyr, havvandssystemer og marine applikationer. Opretning hjælper med at forberede rør og stænger til fremstilling og bearbejdning.
Præcisionsmaskiner og udstyr
Anvendes til stænger og rør af titanlegering, der kræver kontrolleret geometri før drejning, slibning, boring, skæring eller samling.
Ikke-jernholdigt metal efterbehandling
Den samme maskinplatform kan konfigureres til anvendelige rundstænger og rør fremstillet af rustfrit stål, legeret stål, kobberlegeringer og andre materialer, når deres styrke og dimensionelle forhold falder inden for maskinens arbejdsområde.
Metalbearbejdning af høj værdi
Velegnet til efterbehandling af linjer, hvor materialegenvinding, dimensionskonsistens og kontrolleret overfladekontakt er vigtige, fordi råmaterialet har en relativt høj forarbejdningsomkostning.
FangRong har fremstillet glattemaskiner, koldtrækningsudstyr og relateret metallurgisk maskineri siden 1998. Virksomheden driver produktionsfaciliteter i Dongguan og Yangjiang, Kina, og leverer udstyr til stang-, rør- og profilbehandling.
Virksomheden har leveret udstyr til mere end 10.000 kunder i over 60 lande og regioner. For titanlegeringsapplikationer er maskinkonfigurationen baseret på den faktiske materialespecifikation og krav til det færdige produkt snarere end diameter alene.
Fremstillingsfaciliteter
Dongguan Fangrong Metallurgical Equipment Co., Ltd. er beliggende i Dalang Town, Dongguan City, og fokuserer på fremstilling af metallurgisk udstyr. Yangjiang Fangrong Machinery Co., Ltd. i Yangdong-distriktet, Yangjiang City, understøtter yderligere produktionskapacitet.
For skræddersyede glattemaskiner starter produktionsprocessen med materiale- og applikationsgennemgang, efterfulgt af mekanisk design, komponentbearbejdning, valsefremstilling, montering, opretning og maskintestning.
Rullegeometri og justering kontrolleres før levering, fordi disse direkte påvirker materialekontakt og opretningsadfærd. Maskinafprøvning dækker driftstilstand, rullejustering, elektriske kontroller og opretningsydelse i henhold til de aftalte tekniske krav.
FangRong giver installationsvejledning, operatørtræning, teknisk support og en standard 12-måneders garanti.
ISO 9001:2015— Certificering af kvalitetsstyringssystem, certifikat nr. UQ231211R1.
CE-mærke— Gældende overensstemmelseskrav for den relevante maskinkonfiguration.
SGS inspektion— Uafhængig inspektion kan arrangeres i henhold til projektets krav.
Patenter— FangRong har opfindelses- og brugsmodelpatenter, der dækker teknologier til glatning og metallurgisk udstyr, herunder 2013207829011, 2008300532117 og ZL2015 2 0842922.7.
Efter test og slutinspektion er maskinen klar til transport i henhold til dens dimensioner, vægt og forsendelsesmetode. Hovedmaskinen, elektriske komponenter, ruller, værktøj og hjælpedele er beskyttet og pakket i henhold til deres transportkrav.
Spørgsmål 1: Hvilke oplysninger skal jeg give, når jeg vælger en titaniumlegering lodret to-rulle glattemaskine?
Angiv titanlegeringskvaliteten, stangen eller rørets diameter, rørets vægtykkelse, hvis relevant, materialelængde, indledende rethed, trækstyrke, overfladetilstand, påkrævet færdig rethed, dimensionel tolerance og produktionsmængde. En materialetegning eller -prøve er nyttig, når tolerancen er snæver.
Q2: Kan maskinen rette titanlegeringsrør såvel som massive stænger ud?
Ja, forudsat at rørdimensioner og materialetilstand falder inden for den valgte maskines arbejdsområde. Rørretning kræver yderligere overvejelse af vægtykkelse og ovalitet, fordi for stort rulletryk kan påvirke tværsnittet.
Q3: Hvordan forhindrer du rullemærker på titanlegeringsprodukter?
Rulleoverfladetilstand, rullegeometri, justering, kontakttryk og arbejdshastighed påvirker alle overfladekvaliteten. For produkter med strenge overfladekrav bør rullematerialet og finishen vælges sammen med titaniumkvaliteten og den færdige overfladespecifikation. Prøvebehandling anbefales før masseproduktion.
Q4: Kan en maskine behandle forskellige titanlegeringsdiametre?
Ja. En passende model kan dække et defineret diameterområde, med rulleafstand og arbejdsbetingelser tilpasset til hver specifikation. Hvis diameterområdet er stort, eller produktformerne varierer betydeligt, kan det være nødvendigt med forskellige rullekonfigurationer eller værktøj.
Q5: Hvad er forskellen mellem rethed og rundhed i det færdige produkt?
Rethed beskriver, hvor tæt den langsgående akse eller overflade følger en ret referencelinje, mens rundhed beskriver tværsnittets afvigelse fra en sand cirkel. En lige stang er ikke nødvendigvis rund, så begge krav bør specificeres separat, når dimensionsnøjagtighed er vigtig.
Q6: Kan maskinen korrigere materiale med alvorlig indledende bøjning?
Det afhænger af mængden og retningen af deformation, materialestyrke, diameter og påkrævet færdigtolerance. Overdreven initial deformation kan kræve en anden korrektionsstrategi eller forudretningsproces. Prøveafprøvning anbefales, når det indkommende materiale overstiger standardrethedsområdet.
Q7: Hvad er den typiske produktionshastighed?
Referencearbejdshastigheden varierer fra model til model, fra 2-30 m/min på FR-20 og 2-10 m/min på FR-40, mens større modeller generelt er angivet til 3-15 m/min. Den faktiske produktionshastighed skal bestemmes i henhold til materialekvalitet, diameter, deformation, overfladekrav og målrettethed.
Q8: Leverer FangRong skræddersyede maskiner til titanlegeringsapplikationer?
Ja. Konfiguration kan justeres i henhold til diameterområde, materialestyrke, rørdimensioner, produktionskapacitet, færdig rethed, dimensionel tolerance, automatiseringskrav og andre procesforhold. Den endelige konfiguration bekræftes efter teknisk gennemgang.
Q9: Hvad er den normale leveringstid?
Standardkonfigurationer kræver generelt 30-60 dage efter teknisk bekræftelse og ordrebekræftelse. Skræddersyet udstyr kan kræve yderligere ingeniør-, fremstillings- og testtid. Den endelige gennemløbstid bekræftes i henhold til den aftalte maskinkonfiguration.
Q10: Hvad er garanti- og eftersalgsbetingelserne?
Maskinens standardgaranti er 12 måneder. FangRong tilbyder installationsvejledning, operatørtræning, teknisk fjernsupport og reservedelsservice. On-site idriftsættelse eller andre tjenester kan arrangeres i henhold til projektets krav.
Q11: Hvilke oplysninger er nødvendige for et tilbud?
De mest nyttige oplysninger er titanlegeringskvalitet, solid stang eller rørspecifikation, diameter og vægtykkelse, materialelængde, indgående rethed, overfladetilstand, påkrævet færdigtolerance, produktionskapacitet og fabriksstrømforsyning. Hvis det er tilgængeligt, angiv en tegning og fotos af materialet, så valsekonfigurationen kan evalueres mere nøjagtigt.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf