Whatsapp
Vi tilbyder et omfattende udvalg af præcisionsmetalbearbejdningsudstyr, herunder glatte-, koldtræknings-, pege-, affasnings-, skære-, trådvalsemaskiner og trækmatricer, skræddersyet til rør-, stang- og trådmaterialer på tværs af forskellige industrier.
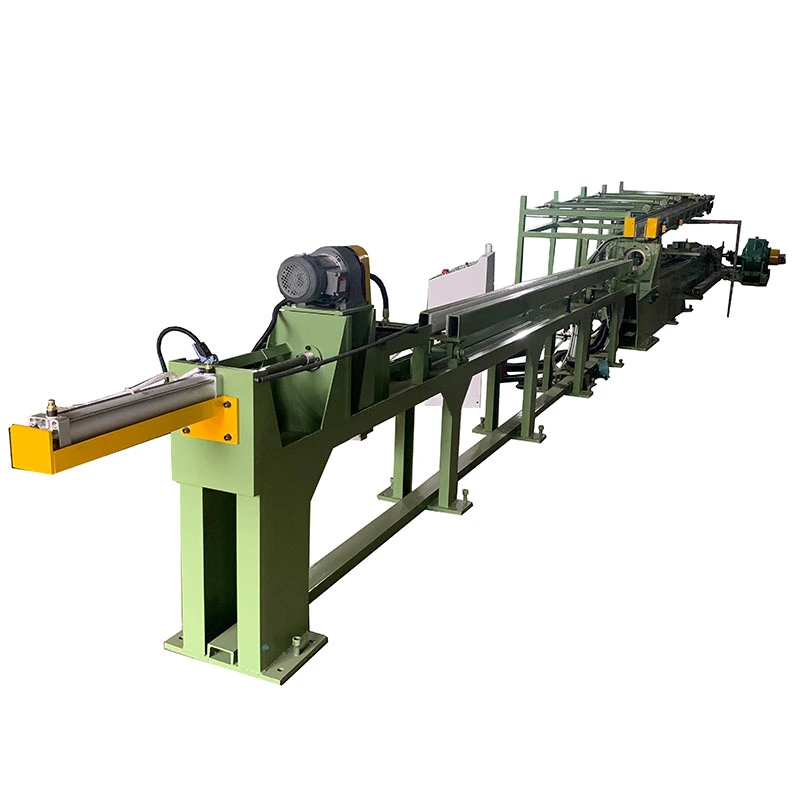
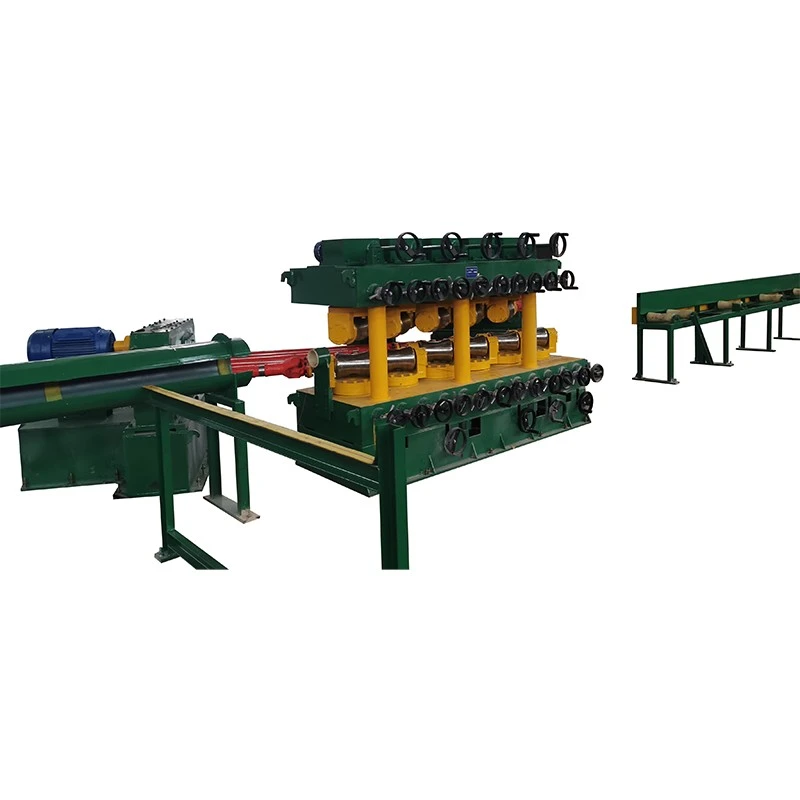
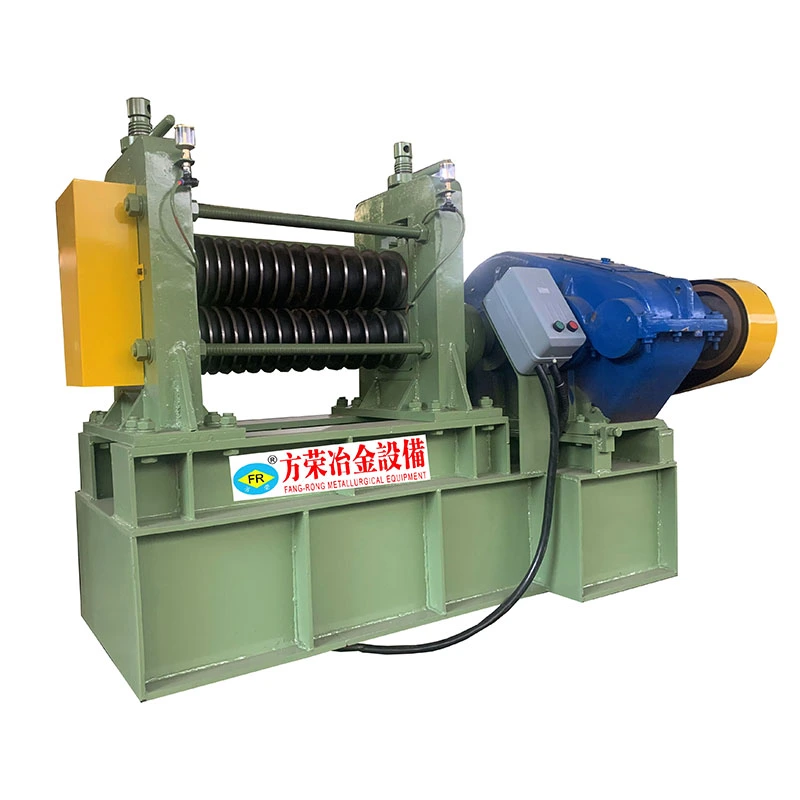
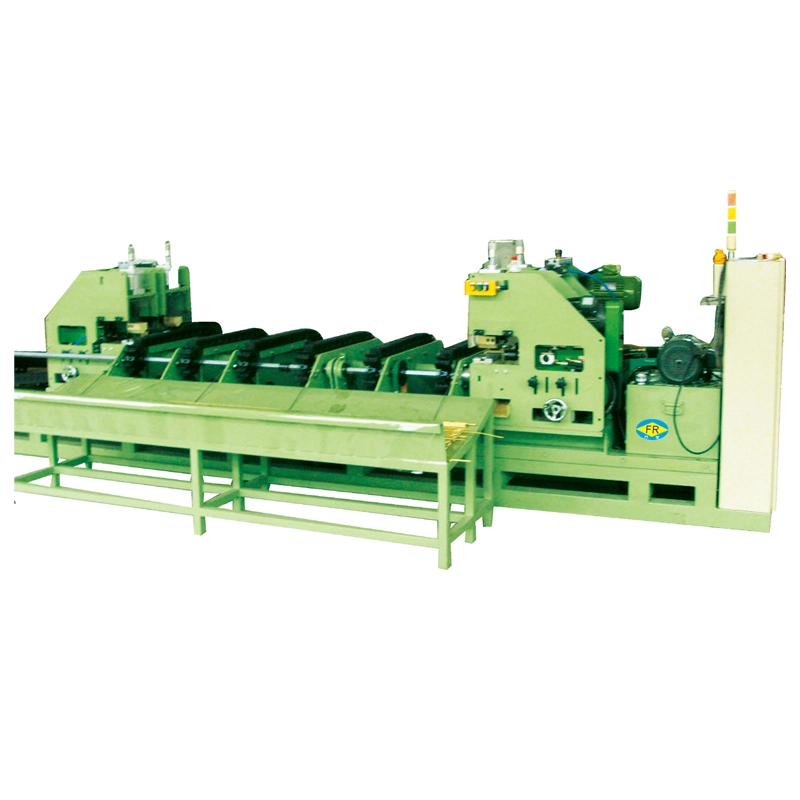
Den lodrette kobber-flervalse-udretningsmaskine er designet til at korrigere bøjning, camber og anden deformation i kobberrør, stænger, stænger og udvalgte kobberlegeringsprodukter. Den bruger flere udretningsruller til at anvende kontrolleret bøjning ved på hinanden følgende kontaktpunkter, hvilket gør det muligt at korrigere deformation gradvist i stedet for at stole på kraftigt tryk på nogle få punkter.
Kobber kræver en anden glatningskontrol end kulstofstål, fordi dets lavere hårdhed og høje duktilitet gør overflademærker, lokale deformationer og dimensionsændringer nemmere at indføre under forarbejdningen. Rullegeometri, kontakttryk, materialediameter, rørvægstykkelse og indledende deformation skal derfor tages i betragtning ved valg af maskine.


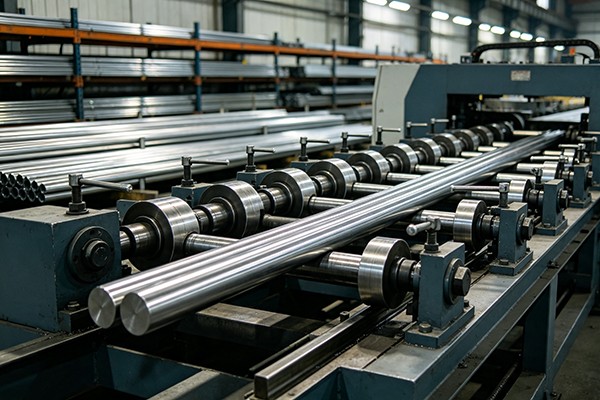
Kobberrøret eller stangen passerer kontinuerligt gennem de øvre og nedre rullegrupper. Hver rulle introducerer en kontrolleret mængde bøjning i forhold til det tidligere kontaktpunkt. Den gentagne ændring i bøjningsretningen reducerer gradvist den oprindelige deformation og bringer materialet tættere på den nødvendige rethed.
For kobberprodukter er målet ikke blot at anvende mere kraft. For stort lokalt tryk kan efterlade rullemærker eller påvirke rørtværsnittet. Valseposition, åbningsafstand, hældningsvinkel og fremføringshastighed skal tilpasses materialets størrelse og tilstand, således at korrektionen fordeles over flere kontaktpunkter.
Det lodrette rullearrangement giver et kompakt bearbejdningslayout og hjælper med at opretholde en ensartet materialebane gennem rullesektionen. Dette er nyttigt ved bearbejdning af lange kobberrør og stænger, hvor ikke-understøttet materiale kan synke under vandret håndtering. Selve håndterings- og støttearrangementet bør stadig vælges i henhold til materialelængde, vægt og produktionslinjelayout.
Kobberrør og stænger kan efterlade træknings-, ekstruderings-, støbe- eller valseprocesser med langsgående bøjning, camber eller ujævn deformation. Hvis denne tilstand ikke korrigeres, kan det påvirke fremføring, skæring, formning, samling og dimensionsinspektion i senere operationer. Multi-roller korrektion giver flere successive deformationspunkter for at reducere disse fejl.
Kobber er mere følsomt over for synlige rullemærker end mange stålprodukter. En glattemaskine har derfor brug for kontrolleret rulletryk og passende rulleoverflader frem for blot at øge korrektionskraften. For produkter med strenge krav til udseende eller ledningsevne, bør rullemateriale, overfladefinish og kontaktforhold tages i betragtning under maskinkonfigurationen.
For kobberrør er udvendig diameter alene ikke tilstrækkelig til maskinvalg. Vægtykkelsen påvirker rørets stivhed og mængden af deformation, der kan påføres uden uønsket ovalitet eller lokal udfladning. Valget af kobber-vertikal multi-rulle-udretningsmaskine bør derfor overveje rørdiameter, vægtykkelse, materialetemperering og indledende rethed sammen.
Resterende spændinger fra tidligere form- og trækningsoperationer kan få et rør eller en stang til at ændre form efter skæring eller yderligere forarbejdning. Kontrolleret flerpunktsbøjning kan reducere indflydelsen af denne spænding, men det opnåelige resultat afhænger af materialets tilstand og mængden af initial deformation. Kravene til rethed skal verificeres med repræsentative prøver, når der er tale om snævre tolerancer.
De tilgængelige rullekonfigurationer giver flere kontaktpunkter langs materialebanen end simple to- eller trepunktsretningsarrangementer. Dette gør det muligt at fordele korrektionsbelastningen over emnet, hvilket er særligt nyttigt ved bearbejdning af kobberprodukter, hvor for stort lokalt tryk kan beskadige overfladen eller ændre sektionsgeometrien.
Rulleåbningsafstanden og hældningsvinklen påvirker, hvor meget bøjning der indføres ved hvert kontaktpunkt. Disse indstillinger skal justeres i henhold til kobberdiameteren, rørets vægtykkelse, materialestyrken og den nødvendige rethed i stedet for at bruge én indstilling for alle specifikationer.
For elektriske kobberstænger, stænger og andre produkter, hvor overfladens tilstand har betydning, bør rullekontakten kontrolleres for at undgå unødvendige fordybninger eller ridser. Rullespecifikationer og overfladebehandling kan vælges i henhold til kravene til kobberkvaliteten og det færdige produkt.
Frekvensomformeren gør det muligt at justere arbejdshastigheden inden for det specificerede område for hver model. Lavere eller højere fremføringshastigheder kan vælges i henhold til materialedimensioner, deformationsniveau og den nødvendige produktionshastighed. Den optimale indstilling bør etableres gennem faktiske materialeforsøg snarere end ved hastighed alene.
FR-serien dækker forskellige kobberrør og massive stangstørrelser, fra produkter med lille diameter til større sektioner. Tabellen nedenfor viser standardreferencekonfigurationen. Det endelige maskinevalg bør baseres på kobberkvalitet, diameter, rørvægstykkelse, længde, trækstyrke, indledende rethed og påkrævet færdig rethed.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Ruller Antal. | 7+7 ruller | 7+7 ruller | 10+1 ruller | 6+6 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller | 10+1 ruller |
| Rørområde / mm | φ5-φ10 Vægtykkelse 1-7 |
φ10-φ30 Vægtykkelse 1-7 |
φ10-φ40 Vægtykkelse 1-5 |
φ18-φ50 Vægtykkelse 1-4 |
φ18-φ60 Vægtykkelse 3-12 |
φ30-φ80 Vægtykkelse 2-7 |
φ40-φ100 Vægtykkelse 2,5-10 |
φ50-φ130 Vægtykkelse 2,5-10 |
φ40-φ100 Vægtykkelse 2,5-10 |
φ80-φ180 Vægtykkelse 3-20 |
| Solid Bar Range / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Råmateriale Længde / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Trækstyrke / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Råmateriale Rethed / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Færdig materiale Rethed / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rullestørrelse / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rullestørrelse / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Øvre og nedre rulleåbningsafstand / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Justerbart vippeområde | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Hovedmotoreffekt / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Variabel frekvensomformer / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Løftemotoreffekt / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Arbejdshastighed / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Center Højde / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Vægt/T (reference) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Angiv den udvendige diameter, vægtykkelse, materialekvalitet eller temperament, rørlængde, indledende rethed og påkrævet færdig rethed. Vægtykkelse er særlig vigtig, fordi tyndvæggede og tungvæggede rør reagerer forskelligt på rulletryk.
De vigtigste valgfaktorer er diameter, trækstyrke, materialetilstand, indledende deformation og færdig rethed. For større massive stænger øges den nødvendige udretningskraft med sektionsstørrelse og materialestyrke, så modelvalg bør ikke baseres på diameter alene.
Hvis flere kobberspecifikationer vil blive behandlet på én maskine, skal du angive hele størrelsesområdet i stedet for kun den største diameter. Rullens arbejdsområde, justeringsmetode og produktionssekvens kan derefter evalueres i forhold til det faktiske produktmix.
Den vertikale kobber-flerrulle-udretningsmaskine kan bruges til at rette kobber- og kobberlegeringsprodukter, der anvendes i:
Elektriske og strømkomponenter:Kobberstænger, stænger og ledende komponenter, hvor rethed og overfladetilstand påvirker nedstrøms formning eller samling.
Køle og klimaanlæg:Kobberrør, der anvendes til varmeoverførsels- og kølemiddelsystemer, afhængigt af den påkrævede rørdiameter, vægtykkelse og materialetilstand.
Elektronik og elektrisk fremstilling:Kobberstænger, stænger og forbindelsesmaterialer, der kræver kontrolleret geometri før skæring, formning eller bearbejdning.
Nyt energiudstyr:Kobberskinner og andre kobberkomponenter, der anvendes i batterier, motorer og elektriske forbindelser.
VVS- og byggeprodukter:Kobberrør, stænger og profiler kræver lige materiale til efterfølgende fremstilling og installation.
Metalforarbejdning:Kobber- og kobberlegeringsprodukter fremstillet ved ekstrudering, trækning, valsning eller andre formningsprocesser.
FangRong har fremstillet glattemaskiner, koldttrækningsudstyr og relateret metallurgisk maskineri siden 1998. Virksomheden driver produktionsfaciliteter i Dongguan og Yangjiang og leverer udstyr til kunder i mere end 60 lande og regioner.
Vores udstyrssortiment dækker applikationer til behandling af metalrør og stang. Maskinkonfiguration kan udvikles omkring kundens materialedimensioner, produktionskrav og færdige rethedsmål i stedet for at bruge den samme rulleopsætning for hvert kobberprodukt.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Beliggende i Dalang Town, Dongguan City, med produktion, der dækker glattemaskiner, koldtrækningsmaskiner og relateret metalbearbejdningsudstyr.
Yangjiang Fangrong Machinery Co., Ltd.-- Beliggende i Yangdong-distriktet, Yangjiang City, understøtter fremstilling af udstyr og produktionskapacitet.
Maskinrammer og strukturelle komponenter er fremstillet og bearbejdet i henhold til den valgte konfiguration. Rettevalser, drivkomponenter og justeringsmekanismer samles efter bearbejdning og inspektion.
Før forsendelse kontrolleres den vertikale kobber-flerrulleudretningsmaskine for rullejustering, drevdrift, hastighedskontrol, smøring, elektriske funktioner og overordnet driftstilstand. Hvor det er påkrævet, kan prøvekobberrør eller -stænger bruges til at verificere udretningseffekten og hjælpe med at etablere arbejdsparametrene.
For kobberudretningsudstyr lægges der særlig vægt på rullejustering, åbningsjustering, drevsynkronisering og tilstanden af rullens arbejdsflader. Disse faktorer påvirker direkte materialesporing, korrektionskonsistens og risikoen for overflademærkning.
ISO 9001:2015:Certificering af kvalitetsstyringssystem, certifikat nr. UQ231211R1.
CE:CE-mærket udstyr kan leveres i henhold til gældende maskinkonfiguration og krav.
SGS:Tredjepartsinspektion kan arrangeres efter behov fra kunden eller projektet.
Patenter:FangRong har opfindelser og brugsmodelpatenter relateret til dets maskindesign, herunder patenter, der dækker udstyrskomponenter og behandlingsmekanismer.
Maskinen er forberedt til international transport i henhold til dens struktur og forsendelsesmetode. Stort udstyr er opdelt i passende transportsektioner, hvor det er nødvendigt, med beskyttende emballage og eksportdokumentation forberedt til containerforsendelse.
Ja. FR-serien inkluderer konfigurationer til både rør og massive stænger. Det gældende udvalg er dog forskelligt for hver model, og rørets vægtykkelse skal tages i betragtning ved valg af maskine.
Vægtykkelsen påvirker rørets stivhed og dets reaktion på rulletryk. Et tyndvægget kobberrør kan være mere modtageligt for ovalitet eller lokal deformation, mens et tykkere rør kræver større korrektionskraft. Diameteren og vægtykkelsen bør derfor angives sammen, når der ønskes en maskine.
Brug den korrekte rullearbejdsflade, undgå for stort lokalt tryk og juster rulleåbningen i henhold til materialets størrelse og tilstand. For kobberprodukter med strenge overfladekrav bør rullemateriale og overfladebehandling diskuteres under maskinkonfigurationen.
Referencespecifikationerne viser færdige rethedsværdier fra ≤0,3 mm/m til ≤0,8 mm/m afhængigt af modellen. Det faktiske resultat afhænger af kobberkvalitet, dimensioner, indledende deformation, rullejustering og produktionsforhold.
Ja, når størrelserne falder inden for det gældende arbejdsområde for den valgte model. Hvis produktionsområdet er bredt, skal du angive alle rørdiametre og vægtykkelser, så rullekonfigurationen og justeringsområdet kan evalueres.
Angiv kobberkvalitet eller temperament, rørdiameter og vægtykkelse eller massiv stangdiameter, materialelængde, trækstyrke, hvis tilgængelig, indledende rethed, påkrævet færdig rethed og forventet produktionshastighed. Prøver eller tegninger er nyttige, når produktet har stramme dimensions- eller overfladekrav.
Ja. Rullekonfiguration, justeringsarrangement, drivsystem og andre maskindetaljer kan udvikles i henhold til materiale- og produktionskravene. Tilpasning bør baseres på faktiske produktdimensioner og rettede mål frem for kun materialenavnet.
Ja. Maskinen kan indrettes til kontinuerlig materialetilførsel og kan matches med upstream- eller downstream-udstyr i henhold til produktionsprocessen. Kravene til grænseflade og automatisering skal bekræftes under projektdesign.
Prisen afhænger hovedsageligt af maskinmodellen, materialets arbejdsområde, rullekonfiguration, drivkraft, justeringssystem, automatiseringskrav og andre tilpassede funktioner. Send kobberproduktspecifikationerne og produktionsmålet for et projektspecifikt tilbud.
Standardgarantiperioden er 12 måneder. Teknisk support og reservedelsservice er tilgængelig efter levering i henhold til de aftalte servicebetingelser.
Repræsentative kobberrør eller stænger, materialekvalitet, dimensioner, indledende rethed og den nødvendige færdiglige rethed anbefales. For vanskelige produkter gør faktiske prøver det muligt at evaluere valsearrangementet og arbejdsparametrene mere nøjagtigt.
Adresse
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kina
Tlf